Požiadavka na “jednu nerezovú klenutú hlavu s priemerom 800 mm” nestačí na výrobu správneho dielu. Priemer môže znamenať vnútorný, vonkajší alebo priemer zodpovedajúci plášťu. Profil môže byť torisférický, elipsoidný, pologuľovitý alebo môže mať plytký tvar, ktorý nie je uvedený v kóde. Hrúbka sa môže vzťahovať na vstupný plech alebo na minimum po tvárnení.
Tieto rozdiely ovplyvňujú prispôsobenie, výkon pri tlaku, veľkosť polotovaru a cenu. Užitočný výkres definuje finálnu geometriu a technický základ samostatne.
Najprv identifikujte profil hlavy
Torisférická hlava kombinuje guľovú korunu s menším polomerom kĺbu v blízkosti plášťa. Elipsoidná hlava s pomerom strán 2:1 má hlbší eliptický profil. Polguľovitá hlava je opäť hlbšia a dokáže efektívne prenášať tlak, ale spotrebuje viac materiálu a dĺžky nádoby. Plytké prírubové a klenuté hlavy sa môžu použiť pre atmosférické alebo nepredpisové nádrže, ak to konštrukcia umožňuje.
Tieto názvy nepoužívajte zameniteľne. V prípade tlakových nádob sa povolená geometria a hrúbka riadia zvoleným predpisom a výpočtom návrhu. Norma ASME, oddiel VIII, divízia 1, sa zaoberá požiadavkami na návrh, výrobu, kontrolu, skúšanie a certifikáciu tlakových nádob presahujúcich stanovený prah rozsahu pôsobnosti; oficiálne Strana ASME BPVC, oddiel VIII vysvetľuje tento rozsah.
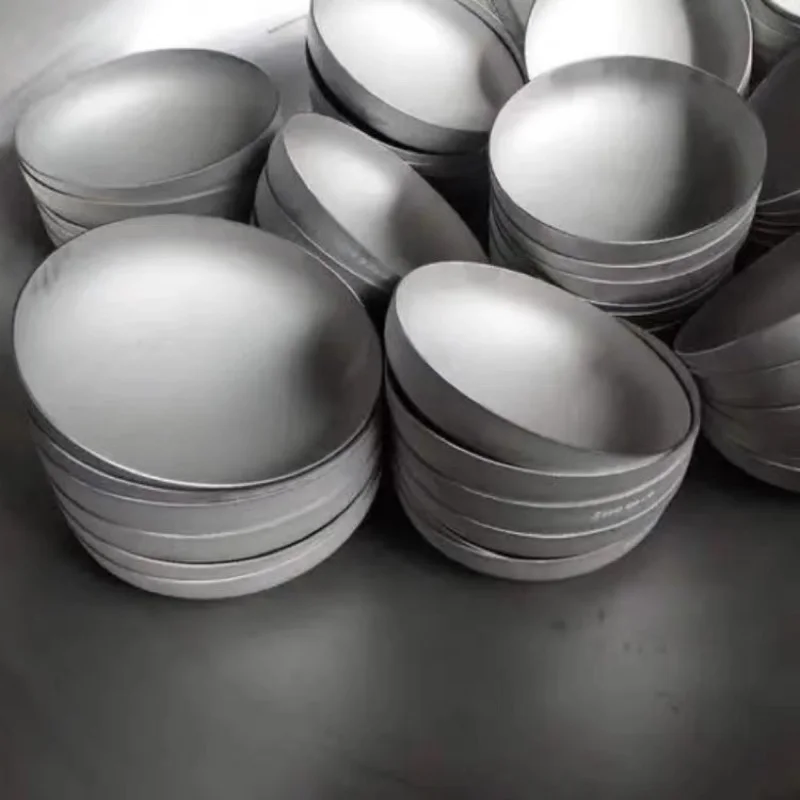
Rozmery, ktoré musia byť uvedené na výkrese
- Konečný priemer: uveďte ID štátu alebo OD a toleranciu.
- Polomer koruny: hlavný guľový alebo tvarovaný centrálny profil.
- Polomer kĺbu: prechod medzi korunou a rovnou prírubou.
- Rovná príruba: valcová hrana k dispozícii na orezávanie a zváranie.
- Celková hĺbka: merané od stanoveného vzťažného bodu po orezaní.
- Nominálna a minimálna hrúbka: rozlíšiť štartovaciu dosku od požadovaného konečného minima.
- Príprava okrajov: štvorcové, skosené, kužeľovité alebo opracované pre zvar nádoby.
Taktiež uveďte, či sa hlava musí zmestiť dovnútra plášťa, nad plášť alebo musí byť zarovnaná pre tupý zvar. Niekoľko milimetrov nejednoznačnosti v priemere môže viesť k nákladnému prepracovaniu v dielni.
Hrúbka tvárnenia sa mení
Tvárnenie za studena alebo za tepla prerozdeľuje materiál. Korun a kĺb nemusia nevyhnutne dokončiť hrúbku vstupného plechu. Kĺb je obzvlášť dôležitý, pretože kombinuje zakrivenie a tvarovacie napätie. Špecifikujte minimálnu konečnú hrúbku požadovanú konštrukciou a potom nechajte výrobcu vybrať východiskový plech na základe procesu a očakávaného zúženia.
Meranie iba v strede nestačí. Rozumná mapa kontrol zahŕňa miesta koruny, prechodu a kĺbu. Ak je potrebný prídavok na koróziu, jasne uveďte, či je zahrnutý v konečnom minime.
Veľkosť polotovaru a prídavok na tvarovanie
Počiatočný polotovar musí poskytovať vyvinutý povrch plus materiál na uchopenie, orezávanie a variáciu procesu. Jednoduchý kruh založený na konečnom priemere bude príliš malý. Presné vyvinutie polotovaru závisí od profilu hlavy, hrúbky, metódy tvárnenia a skúseností v dielni.
Pri jednorazovom diele môže sústruženie znížiť náklady na nástroje; lisovanie môže byť efektívne pre opakované veľkosti; segmentálne tvárnenie môže byť vhodné pre väčšie priemery. Tieto postupy zanechávajú rôzne povrchové vzory a rozmerové variácie. Požiadajte výrobcu, aby navrhol proces po prijatí požiadaviek na geometriu, materiál, množstvo a povrchovú úpravu.
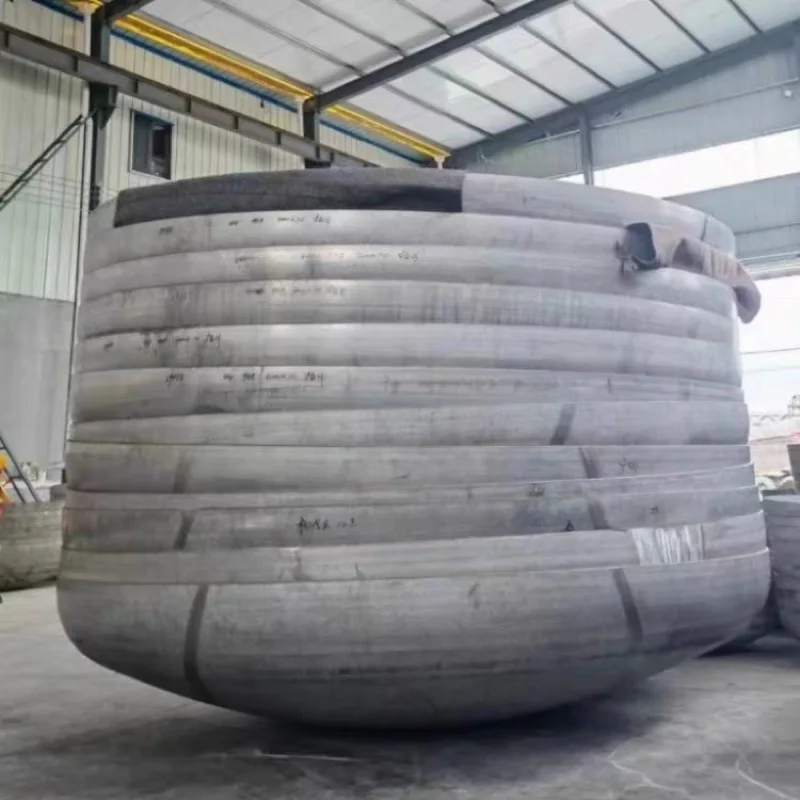
Úvahy o materiáloch a zvaroch
Oceľ 304/304L je bežná pre bežné nerezové nádrže, zatiaľ čo 316/316L sa často používa pre korozívnejšie prostredie. Duplex, niklové zliatiny, uhlíková oceľ a hliník vyžadujú vlastné kontroly tvárnenia a zvárania. Trieda by mala vychádzať z použitia a dizajnu nádoby – nie z jasu fotografie produktu.
Ak je hlava vyrobená zo zvareného plechu, lokalizujte a kvalifikujte šev podľa platných predpisov a výrobného postupu. Tvarovanie cez zvar môže ovplyvniť tvar a požiadavky na kontrolu. V prípade nerezových hláv kontrolujte kontamináciu železa a v prípade potreby špecifikujte morenie, pasiváciu alebo konečnú úpravu.
Otvory, trysky a výstuž
Stredový otvor alebo tryska mení pole napätia a môže vyžadovať vystuženie. Najlepší čas na jeho definovanie je pred tvarovaním, ale postup výroby závisí od veľkosti a procesu. Uveďte stredovú čiaru trysky, jej priemet, orientáciu, detaily zvaru a požiadavky na kontrolu. Vyhnite sa umiestneniu otvoru vo vysoko namáhanej oblasti bez kontroly návrhu.
Od hlavného dodávateľa by sa nemalo očakávať, že bude odvodzovať výstuž len z priemeru trysky. Záleží na tlaku v nádobe, účinnosti spoja, tolerancii korózie, vlastnostiach materiálu a predpisoch.
Kontrola a prevzatie
Plán obstarávania môže zahŕňať certifikáty materiálov, vizuálnu kontrolu, rozmerové mapovanie, hrúbkový prieskum, kontrolu povrchu a nedeštruktívnu kontrolu zvarov. Tlakové skúšky zvyčajne patria k dokončenej nádobe, pokiaľ projekt nešpecifikuje iné usporiadanie.
Definujte toleranciu profilu, odchýlku od kruhovitosti, rovinnosť hrán a prípustné odchýlky od povrchu. Kozmeticky hladký povrch nenahrádza nameranú geometriu.
Kontrolný zoznam výziev na predkladanie ponúk
| Kategória | Požadované informácie |
|---|---|
| Základ návrhu | Prevádzka, tlak, teplota, vydanie normy a tolerancia korózie |
| Geometria | Profil, vnútorný/vonkajší profil, polomer koruny, polomer kĺbu, hĺbka a rovná príruba |
| Materiál | Trieda, forma výrobku, certifikát a podmienky tepelného spracovania |
| Hrúbka | Počiatočná nominálna a/alebo minimálna hodnota po vytvorení |
| Hrany/otvory | Orezávanie, skosenie, trysky a príprava zvaru |
| Kontrola kvality | Rozmerové tolerancie, nedeštruktívne testovanie, povrchová úprava a záznamy |
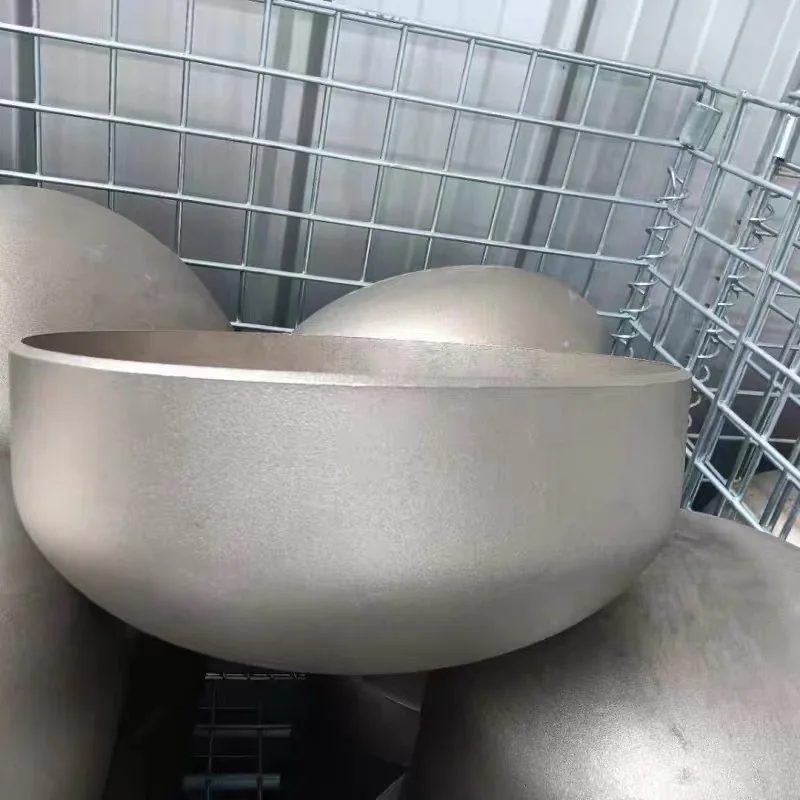
Fotografovaný Nerezové klenuté hlavy nádrží AODSON 304 sú to skutočné tvarované diely a dajú sa prispôsobiť výkresom. Nemali by byť priradené tlakové rozpätie len na základe vzhľadu. Hotovú geometriu, prevádzkové podmienky a množstvo pošlite prostredníctvom formulár žiadosti na preskúmanie vyrobiteľnosti.