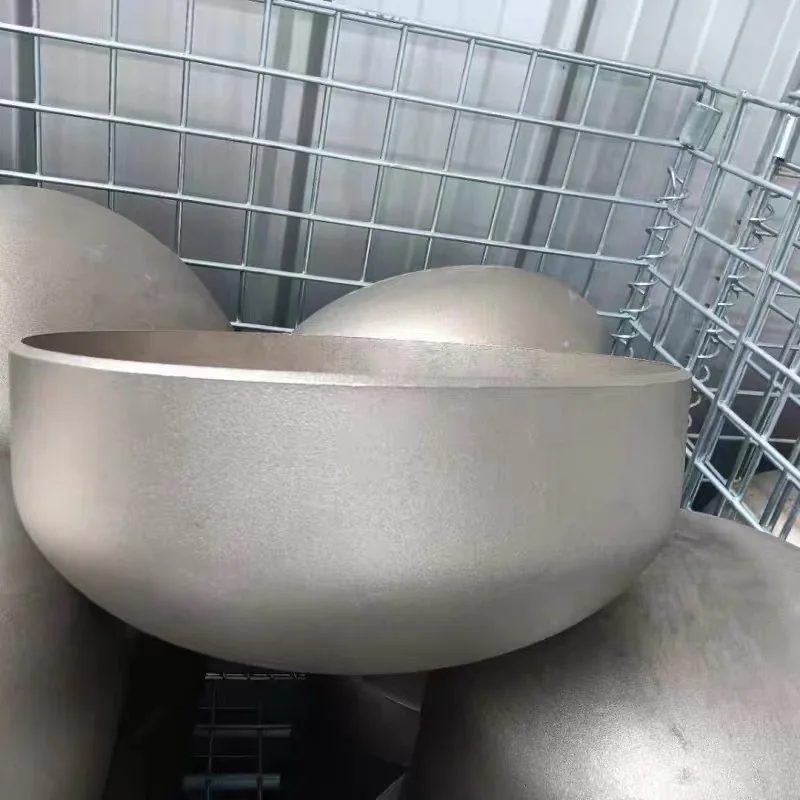
Une demande pour “ une tête bombée en acier inoxydable de 800 mm de diamètre ” est insuffisante pour fabriquer la pièce adéquate. Le diamètre peut être intérieur, extérieur ou ajusté à la coque. Le profil peut être torisphérique, ellipsoïdal, hémisphérique ou une forme non normalisée peu profonde. L'épaisseur peut correspondre à celle de la tôle brute ou à l'épaisseur minimale après formage.
Ces différences influent sur l'assemblage, la résistance à la pression, les dimensions de l'ébauche et le prix. Un dessin technique précis définit séparément la géométrie finale et les principes d'ingénierie.
Identifier d'abord le profil de la tête
Un fond torisphérique associe une calotte sphérique à un rayon de courbure réduit près de la paroi. Un fond ellipsoïdal 2:1 présente un profil elliptique plus profond. Un fond hémisphérique, encore plus profond, supporte efficacement la pression, mais nécessite davantage de matériau et allonge la cuve. Les fonds à brides et à cuvette peu profonds peuvent être utilisés pour les réservoirs atmosphériques ou non conformes aux normes, sous réserve de leur conception.
N’utilisez pas ces noms indifféremment. Pour les appareils à pression, le code et le calcul de conception sélectionnés déterminent la géométrie et l’épaisseur autorisées. La section VIII, division 1 de l’ASME couvre les exigences de conception, de fabrication, d’inspection, d’essais et de certification des appareils à pression dont le périmètre dépasse le seuil défini ; la norme officielle ASME BPVC Section VIII page explique cette portée.
Les dimensions qui doivent figurer sur le dessin
- Diamètre fini : L'identifiant ou le diamètre extérieur de l'état et la tolérance.
- Rayon de la couronne : le profil central principal sphérique ou formé.
- Rayon de l'articulation : la transition entre la couronne et la bride droite.
- Bride droite : le bord cylindrique disponible pour le détourage et le soudage.
- Profondeur totale : mesuré à partir d'une donnée de référence indiquée après élagage.
- Épaisseur nominale et minimale : distinguer la plaque de départ de la plaque finie minimale requise.
- Préparation des bords : carré, biseauté, conique ou usiné pour la soudure du récipient.
Précisez également si la tête doit s'emboîter à l'intérieur de la coque, se placer par-dessus ou être alignée pour un soudage bout à bout. Une imprécision de quelques millimètres sur le diamètre peut engendrer des retouches coûteuses en atelier.
Le formage modifie l'épaisseur
Le formage à chaud ou à froid redistribue la matière. La couronne et le joint ne présentent pas nécessairement l'épaisseur de tôle initiale. Le joint est particulièrement important car il combine courbure et contrainte de formage. Spécifiez l'épaisseur minimale requise par la conception, puis laissez le fabricant choisir la tôle de départ en fonction du procédé et de l'amincissement prévu.
Mesurer uniquement au centre est insuffisant. Un plan d'inspection pertinent couvre la voûte, les transitions et les articulations. Si une marge de corrosion est requise, précisez si elle est incluse dans le minimum de finition.
Dimensions vierges et marge de formage
L'ébauche initiale doit présenter la surface développée ainsi que la matière nécessaire à la préhension, à l'ébavurage et aux variations de processus. Un simple cercle basé sur le diamètre final sera trop petit. La précision du développement de l'ébauche dépend du profil de la tête, de l'épaisseur, de la méthode de formage et de l'expérience de l'atelier.
Pour une pièce unique, le repoussage peut réduire les coûts d'outillage ; le pressage est efficace pour les pièces de dimensions répétées ; le formage segmentaire convient aux grands diamètres. Ces procédés engendrent des états de surface et des variations dimensionnelles différents. Demandez au fabricant de vous proposer le procédé le plus adapté après avoir pris connaissance des spécifications géométriques, du matériau, de la quantité et de la finition souhaitée.
Considérations relatives aux matériaux et aux soudures
L'acier inoxydable 304/304L est couramment utilisé pour les réservoirs d'usage général, tandis que l'acier inoxydable 316/316L est souvent privilégié pour les environnements plus corrosifs. Les aciers duplex, les alliages de nickel, l'acier au carbone et l'aluminium nécessitent des procédés de formage et de soudage spécifiques. Le choix de la nuance d'acier doit être déterminé par l'usage prévu et la conception du réservoir, et non par l'apparence d'une photo.
Lorsqu'une culasse est fabriquée à partir de tôles soudées, il convient de localiser et de qualifier la soudure conformément aux normes et procédures de fabrication applicables. Le formage au niveau d'une soudure peut affecter la forme et les exigences d'inspection. Pour les culasses en acier inoxydable, il est impératif de maîtriser la contamination par le fer et de spécifier le décapage, la passivation ou la finition finale lorsque l'utilisation l'exige.
Ouvertures, buses et renforts
Un orifice central ou une buse modifie le champ de contraintes et peut nécessiter un renforcement. Il est préférable de le définir avant le formage, mais la séquence de fabrication dépend de la taille et du procédé. Indiquez l'axe de la buse, sa projection, son orientation, les détails de soudure et les exigences d'inspection. Évitez de placer une ouverture dans une zone fortement contrainte sans avoir préalablement examiné la conception.
Le fournisseur de la tête de culasse ne doit pas se fier uniquement au diamètre de la buse pour déterminer le renforcement. La pression dans le réservoir, l'efficacité des joints, la marge de corrosion, les propriétés des matériaux et les normes en vigueur sont autant d'éléments à prendre en compte.
Inspection et réception
Un plan d'approvisionnement peut inclure des certificats de matériaux, un examen visuel, un relevé dimensionnel, un contrôle d'épaisseur, une inspection de surface et un contrôle non destructif des soudures. Les essais de pression sont généralement effectués sur le récipient fini, sauf si la conception prévoit une autre disposition.
Définissez les tolérances de profil, le défaut de circularité, la planéité des arêtes et les marques de surface admissibles. Une surface d'apparence lisse ne saurait se substituer à une géométrie mesurée.
Liste de contrôle de la demande de prix
| Catégorie | Informations requises |
|---|---|
| Base de conception | Service, pression, température, édition du code et tolérance à la corrosion |
| Géométrie | Profil, diamètre intérieur/extérieur, rayon de la couronne, rayon de la jonction, profondeur et bride droite |
| Matériel | Grade, forme du produit, certificat et état du traitement thermique |
| Épaisseur | Début nominal et/ou minimum après formation |
| Bords/ouvertures | Préparation des bords, des chanfreins, des buses et des soudures |
| Assurance qualité | Tolérances dimensionnelles, CND, traitement de surface et enregistrements |
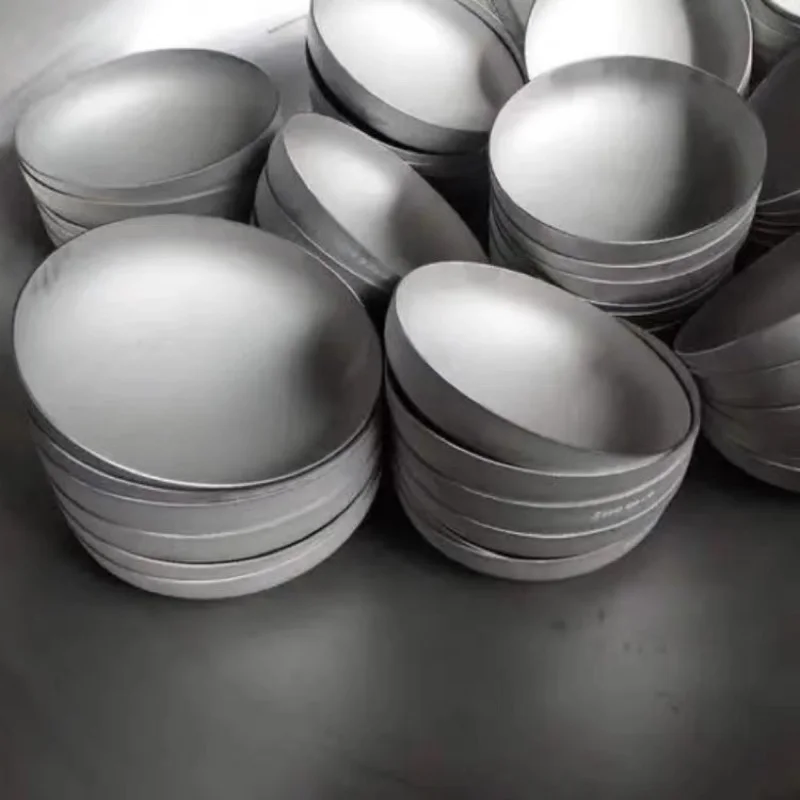
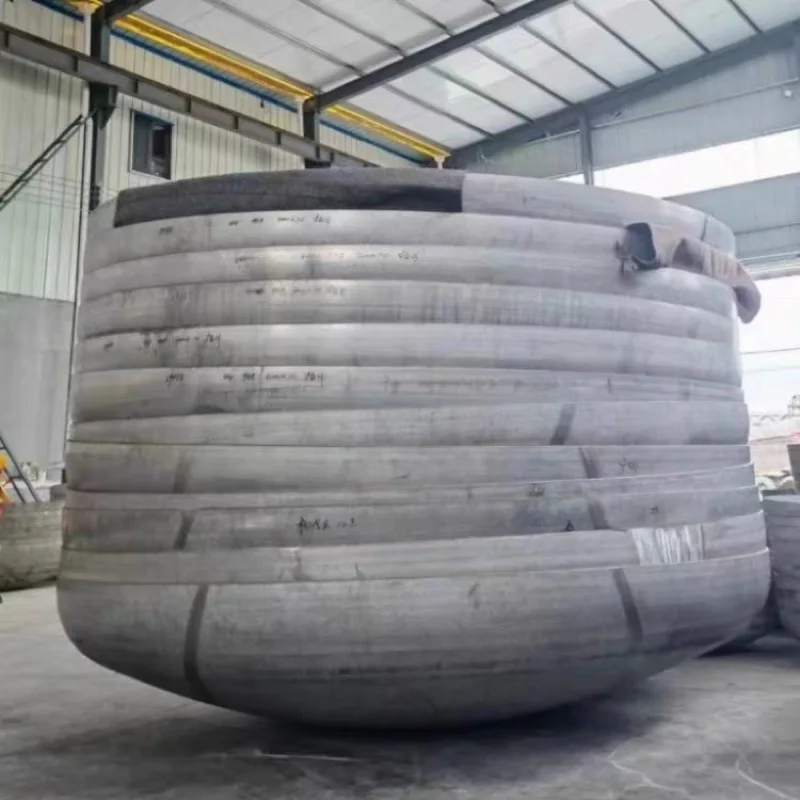
La photo Fonds de cuve bombés en acier inoxydable AODSON 304 Ce sont des pièces moulées réelles et peuvent être personnalisées par dessin. Leur pression nominale ne doit pas être déterminée uniquement sur la base de leur aspect. Veuillez transmettre la géométrie finale, les conditions de service et la quantité via le formulaire de demande pour une étude de faisabilité.