Les buses des filtres à fentes remplissent deux fonctions interdépendantes : retenir le média filtrant et assurer le passage du fluide à travers le système de distribution ou de collecte du filtre. Une fente retenant le média peut néanmoins constituer un assemblage inadapté si la surface ouverte, la restriction de la tige, l’espacement des buses ou le fonctionnement du lavage à contre-courant sont négligés.
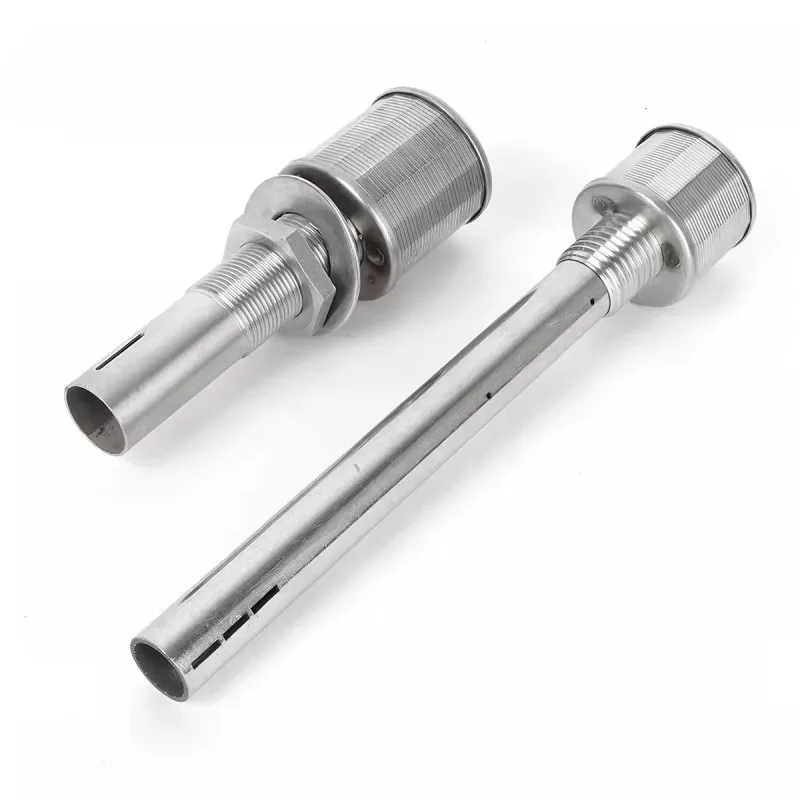
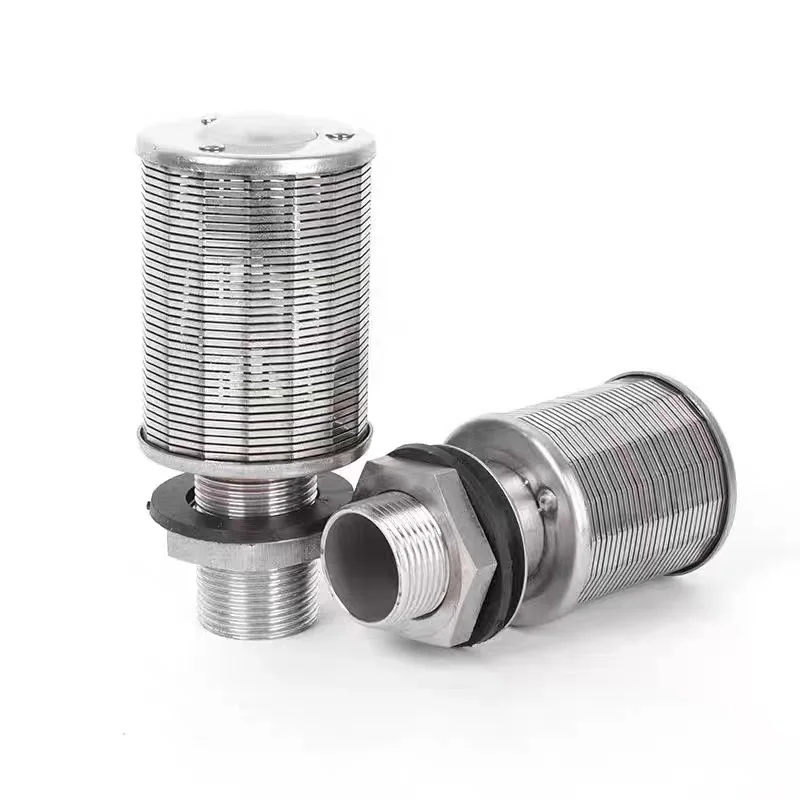
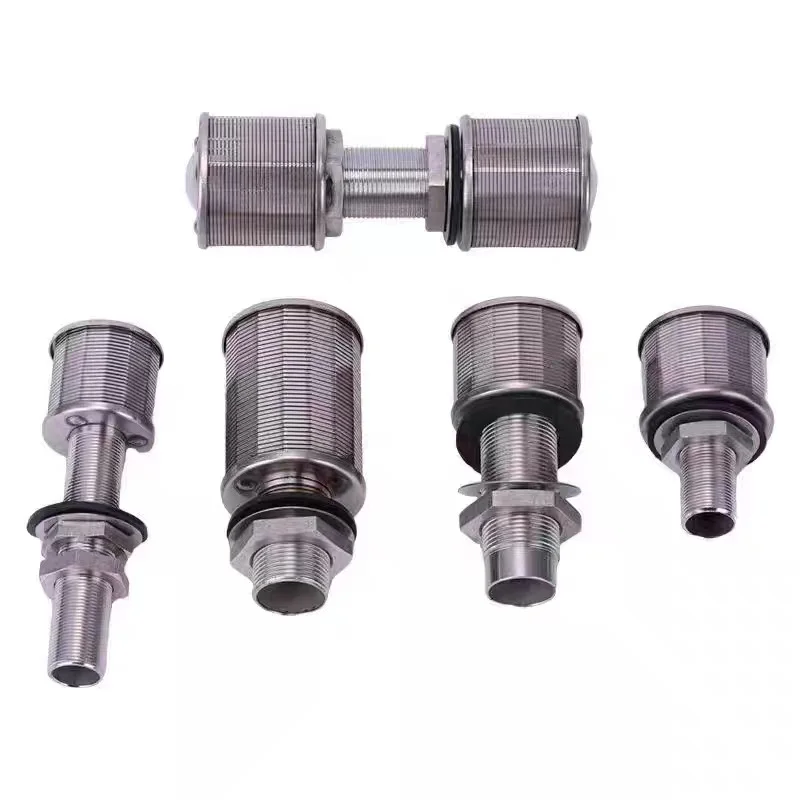
Ce guide technique utilise le document récemment publié Buses de filtration à fil biseauté en acier inoxydable AODSON Les exemples photographiques ne sont pas fournis à titre indicatif. Les tolérances d'encoche, les courbes hydrauliques et les limites de pression doivent être extraites des spécifications approuvées du composant ; elles ne peuvent être mesurées avec précision à partir d'une photographie du produit.
1. Distinguer la rétention du média de la capacité de filtration
Dans un récipient rempli de média filtrant, le lit assure la majeure partie du traitement tandis que la buse retient le matériau du lit et collecte ou distribue le fluide. La taille des fentes de la buse ne correspond donc pas automatiquement à la capacité de filtration du système.
Demandez la granulométrie du média, y compris les fines, ainsi que des informations sur la forme, l'usure et la manipulation des particules. Le fournisseur du média ou le concepteur du procédé doit définir le seuil de rétention requis. Une granulométrie nominale peut masquer des particules plus petites capables de passer à travers une fente.
Spécifiez l'ouverture nominale et la tolérance admissible. Si la conception repose sur une ouverture maximale, cette limite doit être contrôlée sur toute la longueur de l'écran concerné, y compris les zones de soudure et d'extrémité. Définissez la méthode de mesure des ouvertures et les critères de rejet. Une seule mesure acceptable ne constitue pas une preuve suffisante d'uniformité de l'écran.
2. Calculer une estimation géométrique de l'aire ouverte
Pour une surface idéale à fentes et fils répétitifs, la fraction ouverte approximative est φ = s / (s + w), où s représente la largeur de la fente et w la largeur projetée de la face du fil. Les deux dimensions doivent être exprimées dans les mêmes unités.
Pour une fente de 0,20 mm et une face de fil de 1,00 mm à titre d'exemple, φ = 0,20 / 1,20 = 16.7%. Avec la même fente et une face de fil de 0,75 mm, l'estimation devient 21.1%. Modifier la géométrie du fil permet de modifier la surface ouverte sans changer l'ouverture de rétention nominale.
Cette expression simplifiée exclut les zones obstruées, les supports, les embouts et les détails d'un assemblage soudé courbe. Pour les travaux hydrauliques, utilisez le dessin ou la surface libre nette mesurée. L'augmentation de la surface libre peut également modifier la résistance du fil, les exigences en matière de support ou les limites de fabrication ; le pourcentage d'ouverture ne peut donc pas être optimisé indépendamment.
3. Vérifier le débit dans toute la buse
Pour une première estimation, la vitesse moyenne à travers la surface de l'écran net est de v = Q / Aouvrir. Avec un débit indicatif de 0,30 m³/h par buse, Q vaut 0,0000833 m³/s. Si la surface d'ouverture nette de la grille est de 1 200 mm², soit 0,0012 m², la vitesse moyenne dans la fente est d'environ 0,069 m/s.
Cette valeur ne permet pas à elle seule de prédire la perte de charge. L'entrée de la crépine, la tête interne, l'alésage de la tige, les fentes de la tige et la sortie contribuent chacune à la résistance. Il est nécessaire d'établir une courbe de débit en fonction de la perte de charge pour la buse complète, en fonction des propriétés du fluide et du sens d'écoulement considérés.
Le Brochure industrielle de Johnson Screens Ce système considère la conception et le nombre de buses comme dépendants de l'application et indique séparément les débits de collecte et de lavage à contre-courant pour ses propres produits. Cette distinction est utile lors de la spécification, mais les valeurs du catalogue ne correspondent pas aux performances des exemples AODSON présentés ici.
4. Ne présumez pas que des buses identiques garantissent une distribution uniforme
Le fait de diviser le débit total par le nombre de buses donne un débit nominal moyen, et non une preuve de fonctionnement uniforme. Différentes distances entre les collecteurs, les conditions locales du lit, les hauteurs d'assemblage ou des ouvertures obstruées peuvent engendrer des résistances de branchement différentes.
Dans un réseau simplifié comportant des branches identiques et une pression motrice égale, un débit égal est plausible. Dans une cuve réelle, il convient d'évaluer la plaque de distribution ou le collecteur, ainsi que la résistance des buses et la perte de charge du lit. L'augmentation de la résistance des buses peut améliorer l'équilibrage du débit, mais accroît également la hauteur manométrique de la pompe ; l'équilibre acceptable relève de la conception du système.
Indiquez le diamètre du réservoir, la disposition des buses, le schéma du collecteur, la plage de débit de fonctionnement et l'uniformité requise. Précisez les hauteurs d'installation et les dégagements disponibles. Une buse de remplacement doit conserver le comportement hydraulique approuvé et s'adapter parfaitement à l'orifice.
5. Évaluer la filtration et le lavage à contre-courant comme des cas distincts.
Le lavage à contre-courant peut inverser le flux et engendrer des charges différentes du fonctionnement normal. Les opérations de lavage à l'eau uniquement, de lavage à l'air et de lavage combiné air-eau doivent être définies séparément. Il convient de décrire la séquence, le débit, la température et toute condition transitoire plutôt que d'indiquer un débit nominal.
Demander les limites de pression différentielle à travers la grille dans chaque direction requise. La pression de service du réservoir et la pression différentielle de la buse sont des grandeurs différentes : un réservoir haute pression peut présenter une faible pression différentielle normale à travers la grille, tandis qu’une buse obstruée peut subir une pression différentielle locale plus importante.
Lorsque des tiges plus longues ou des ouvertures de distribution d'air sont nécessaires, vérifiez leur géométrie et leur position par rapport à la plaque de montage. La hauteur d'assemblage peut affecter l'accès, les passages d'écoulement et la configuration air/eau prévue. N'optez pas pour un modèle à tige courte simplement parce que le filetage est identique.
6. Définir l'interface de montage et d'étanchéité
| Interface | Exigences de dessin | Préoccupations d'acceptation |
|---|---|---|
| Fil | Norme, taille, tonalité, genre et engagement | Ajustement, dégagement lors de l'installation et fuites accidentelles |
| plaque de montage | Épaisseur, diamètre du trou et géométrie du siège | Position correcte de l'écrou et hauteur d'assemblage |
| Joint | Composé, dimensions et méthode de compression | Compatibilité fluide et contournement autour de l'écran |
| Tige | Alésage, ouvertures, longueur et orientation | Restriction et interférence hydrauliques |
| Écran | Limites de fente, profil du fil et surface ouverte du filet | performance de rétention et de flux des médias |
Un chemin de dérivation autour du support de montage peut permettre l'évacuation du support même si toutes les fentes de l'écran sont conformes aux spécifications. Lors de l'assemblage, inspectez la plaque et l'interface d'étanchéité. Définissez les instructions de serrage et tout système de verrouillage avec le fournisseur de l'équipement.
7. Spécifier les matériaux, l'inspection et la maintenance
La fiche technique mentionne les aciers inoxydables 304 et 316L. Le choix de l'acier inoxydable dépend de la composition chimique du fluide, de la température, du protocole de nettoyage et des conditions d'exposition. Il est important de préciser les matériaux de la crépine, de la tige, des soudures et des joints d'étanchéité, et non de se limiter à la partie visible de la tête.
Un plan d'inspection efficace vérifie la répartition des fentes, l'état des soudures, les dimensions de la tête, l'ajustement du filetage, les ouvertures de la tige et la hauteur d'assemblage. Si des essais d'écoulement ou de pression différentielle sont requis, précisez le fluide d'essai, la température, le sens d'écoulement, les points de mesure et les critères d'acceptation. Déterminez si la qualification s'applique à une conception ou à chaque lot de production.
Pour le fonctionnement, enregistrez la chute de pression du système propre comme valeur de référence dans des conditions définies. Analysez les variations en fonction de l'état du lit et du débit ; une variation de pression seule ne permet pas d'identifier l'encrassement des buses. Vérifiez l'accessibilité, le dégagement nécessaire au démontage, la disponibilité des pièces de rechange et une méthode de nettoyage compatible avec les métaux et les joints.
Préparez une demande de devis complète pour les buses.
Veuillez fournir les données relatives au fluide, les critères de rétention, le débit normal, la séquence de lavage à contre-courant, le nombre et la disposition des buses, la perte de charge admissible, les limites de pression différentielle, les caractéristiques du fluide, le schéma de montage et les spécifications des matériaux. Veuillez également préciser le périmètre d'inspection et la documentation requise.
Parcourez le configurations réelles des filtres et des buses et Soumettez votre schéma d'équipement et votre procédure.. Examinez le informations sur le contrôle de la qualité lors de la définition des mesures et des critères d'acceptation.