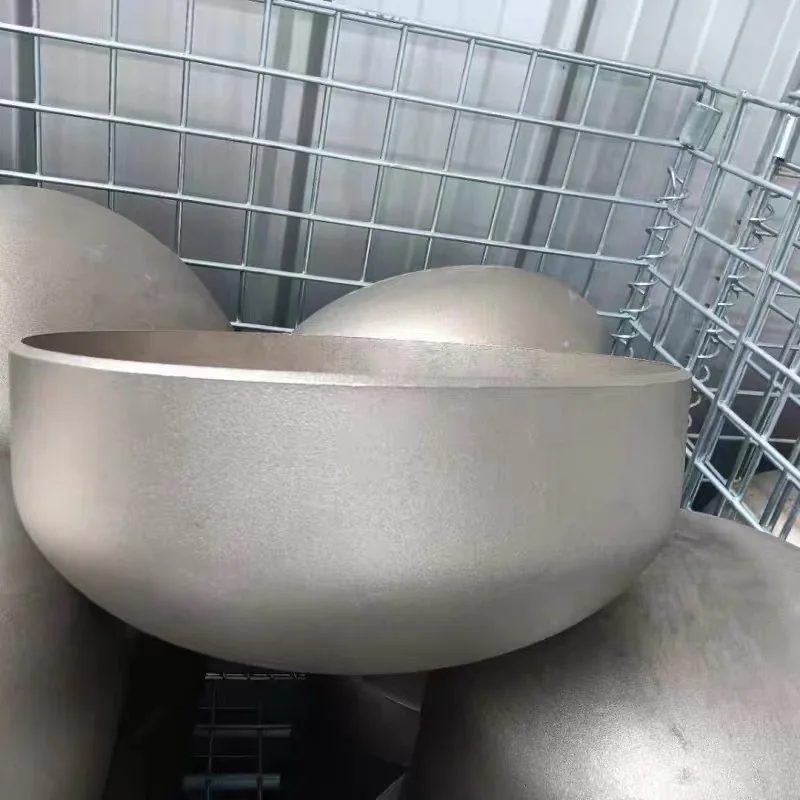
仅凭“一个直径 800 毫米的不锈钢碟形封头”这样的要求不足以制造出合适的零件。直径可以指内径、外径或壳体匹配直径。轮廓可以是球形、椭球形、半球形或浅型非标准形状。厚度可以指来料板材的厚度,也可以指成型后的最小厚度。.
这些差异会影响装配、压力性能、坯料尺寸和价格。一张有用的图纸会分别定义成品几何形状和工程基础。.
首先确定头部轮廓
球形封头结合了球形封顶和靠近壳体处较小的折角半径。2:1椭球形封头具有更深的椭圆轮廓。半球形封头更深,能够有效地承受压力,但需要更多的材料和更长的容器长度。当设计允许时,浅法兰碟形封头可用于常压储罐或非规范储罐。.
请勿混用这些名称。对于压力容器,所选规范和设计计算决定了允许的几何形状和厚度。ASME 第 VIII 卷第 1 部分涵盖了超出其规定范围阈值的压力容器的设计、制造、检验、测试和认证要求;官方 ASME BPVC 第 VIII 部分 解释了这一范围。.
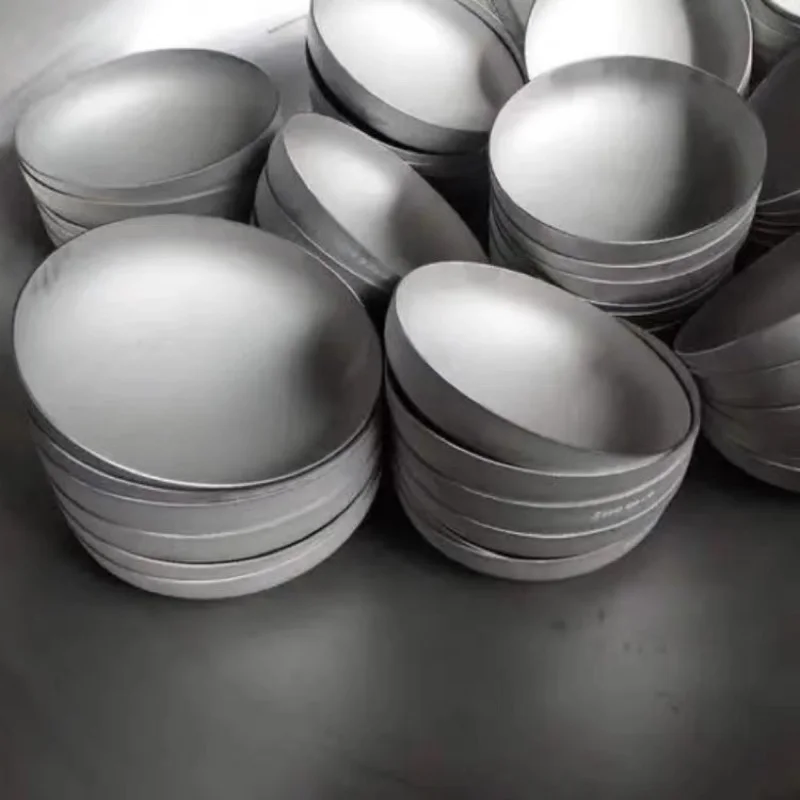
图纸上必须标明的尺寸
- 成品直径: 状态 ID 或 OD 以及容差。.
- 冠半径: 主要球形或成形中心轮廓。.
- 指关节半径: 冠部与直法兰之间的过渡部分。.
- 直法兰: 可用于修整和焊接的圆柱形边缘。.
- 整体深度: 修剪后,根据既定基准进行测量。.
- 标称厚度和最小厚度: 区分起始板与所需成品最小尺寸。.
- 边缘处理: 用于容器焊接的方形、斜面、锥形或机加工。.
此外,还要说明封头是必须装入壳体内、套在壳体上,还是需要对齐以便对接焊接。直径上哪怕几毫米的误差都可能导致代价高昂的返工。.
形成厚度变化
冷成型或热成型都会重新分布材料。拱顶和拱肩的厚度不一定与进料板材的厚度一致。拱肩尤为重要,因为它结合了曲率和成型应变。应根据设计要求指定最小成品厚度,然后让制造商根据工艺和预期减薄量选择合适的进料板材。.
仅测量中心点是不够的。合理的检验图应涵盖拱顶、过渡区和拱肩位置。如果需要腐蚀裕量,则应明确其是否已包含在最终的最小尺寸中。.
毛坯尺寸和成型余量
初始毛坯必须提供所需的展开表面以及用于夹持、修边和应对工艺偏差的材料。仅基于成品直径绘制的简单圆弧太小。毛坯的精确展开取决于头部轮廓、厚度、成型方法和车间经验。.
对于单件零件,旋压成型可以降低模具成本;冲压成型适用于重复尺寸的零件;分段成形可能更适合较大直径的零件。这些工艺会造成不同的表面形貌和尺寸偏差。在收到零件的几何形状、材料、数量和表面光洁度要求后,请制造商提出合适的工艺方案。.
材料和焊接注意事项
304/304L 是通用不锈钢储罐的常用材质,而 316/316L 则常用于腐蚀性更强的环境。双相不锈钢、镍合金、碳钢和铝材则需要各自独特的成型和焊接工艺。材质的选择应基于容器的用途和设计,而非产品照片的亮度。.
当封头由焊接钢板制成时,应根据适用的规范和制造程序确定焊缝的位置并进行质量鉴定。焊缝处的成形会影响封头的形状和检验要求。对于不锈钢封头,应控制铁污染,并根据使用要求规定酸洗、钝化或最终表面处理工艺。.
开口、喷嘴和加固
中心孔或喷嘴会改变应力场,可能需要加固。最佳确定时间是在成型之前,但制造顺序取决于尺寸和工艺。需明确喷嘴中心线、突出部分、方向、焊接细节和检验要求。未经设计审查,切勿在应力集中区域设置开口。.
不应仅凭喷嘴直径就要求主供应商进行加固。容器压力、接头效率、腐蚀裕量、材料性能和规范规定等因素都至关重要。.
检验和验收
采购计划可包括材料证书、外观检查、尺寸测量、厚度测量、表面检验和焊缝无损检测。压力测试通常由已完成的容器进行,除非设计另有规定。.
定义轮廓公差、圆度偏差、边缘平整度和允许的表面痕迹。表面光滑并不能替代几何测量。.
询价清单
| 类别 | 所需信息 |
|---|---|
| 设计基础 | 服务、压力、温度、规范版本和腐蚀裕量 |
| 几何学 | 轮廓、内径/外径、冠圆弧半径、关节圆弧半径、深度和直法兰 |
| 材料 | 等级、产品形式、证书和热处理条件 |
| 厚度 | 成型后的起始名义值和/或最小值 |
| 边缘/开口 | 修边、倒角、喷嘴和焊接准备 |
| 质量保证 | 尺寸公差、无损检测、表面处理和记录 |
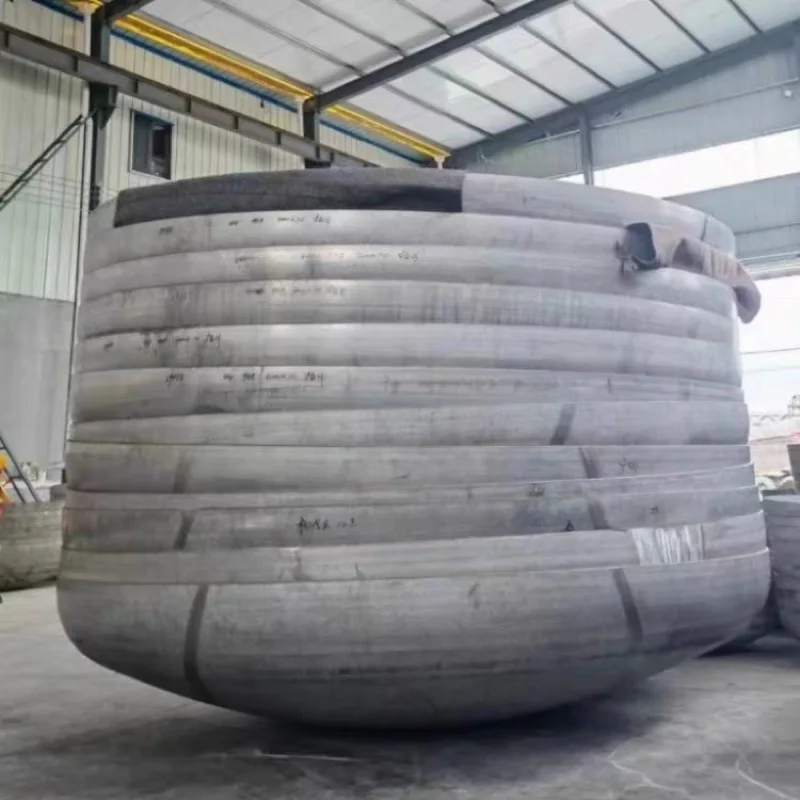
被拍摄者 AODSON 304不锈钢碟形罐头 这些是实际成型的零件,可以根据图纸进行定制。仅凭外观不应为其指定压力等级。请通过以下方式发送成品几何形状、使用条件和数量: 申请表 进行可制造性审查。.