Una solicitud de “una cabeza abombada de acero inoxidable de 800 mm de diámetro” no es suficiente para fabricar la pieza correcta. El diámetro puede referirse al diámetro interior, exterior o al diámetro de ajuste de la carcasa. El perfil puede ser torisférico, elipsoidal, hemisférico o de forma poco profunda no codificada. El espesor puede referirse a la placa de entrada o al mínimo después del conformado.
Estas diferencias influyen en el ajuste, el rendimiento a presión, el tamaño de la pieza en bruto y el precio. Un plano útil define la geometría final y la base de ingeniería por separado.
Primero, identifica el perfil de la cabeza.
Una cabeza torisférica combina una corona esférica con un radio de curvatura menor cerca de la pared. Una cabeza elipsoidal 2:1 tiene un perfil elíptico más profundo. Una cabeza hemisférica es aún más profunda y puede soportar la presión de manera eficiente, pero requiere más material y longitud del recipiente. Las cabezas abombadas con bridas poco profundas pueden utilizarse para tanques atmosféricos o que no cumplan con las normas, siempre que el diseño lo permita.
No utilice estos nombres indistintamente. Para recipientes a presión, el código seleccionado y el cálculo de diseño rigen la geometría y el espesor permitidos. La Sección VIII División 1 de ASME cubre los requisitos de diseño, fabricación, inspección, prueba y certificación para recipientes a presión que superan su umbral de alcance establecido; el documento oficial Página de la Sección VIII de ASME BPVC explica ese alcance.
Las dimensiones que deben aparecer en el dibujo
- Diámetro final: Indique el ID o el OD y la tolerancia.
- Radio de la corona: el perfil central principal esférico o formado.
- Radio del nudillo: la transición entre la corona y la brida recta.
- Brida recta: El borde cilíndrico está disponible para recortar y soldar.
- Profundidad total: medido a partir de un punto de referencia establecido después del recorte.
- Espesor nominal y mínimo: distinguir la placa de partida de la placa final mínima requerida.
- Preparación de los bordes: Cuadrado, biselado, cónico o mecanizado para la soldadura del recipiente.
Indique también si la cabeza debe encajar dentro de la carcasa, sobre ella o alinearse para una soldadura a tope. Unos pocos milímetros de ambigüedad en el diámetro pueden ocasionar costosos retoques en el taller.
El proceso de formación modifica el espesor.
El conformado en frío o en caliente redistribuye el material. La curvatura y el nudo no necesariamente coinciden con el espesor de la placa inicial. El nudo es especialmente importante, ya que combina la curvatura y la tensión de conformado. Especifique el espesor mínimo final requerido por el diseño y, a continuación, permita que el fabricante seleccione la placa inicial en función del proceso y el adelgazamiento previsto.
Medir solo en el centro no es suficiente. Un mapa de inspección adecuado abarca la corona, la transición y la articulación. Si se requiere un margen de corrosión, especifique claramente si está incluido en el mínimo final.
Tamaño de la pieza en bruto y margen de conformado
La pieza en bruto inicial debe proporcionar la superficie desarrollada, además de material para el agarre, el recorte y las variaciones del proceso. Un simple círculo basado en el diámetro final será demasiado pequeño. El desarrollo preciso de la pieza en bruto depende del perfil de la cabeza, el espesor, el método de conformado y la experiencia del taller.
Para piezas únicas, el hilado puede reducir los costos de utillaje; el prensado puede ser eficiente para tamaños repetidos; el conformado segmentado puede ser adecuado para diámetros mayores. Estos métodos generan diferentes patrones superficiales y variaciones dimensionales. Solicite al fabricante que proponga el proceso una vez que reciba la geometría, el material, la cantidad y los requisitos de acabado.
Consideraciones sobre materiales y soldadura
El acero inoxidable 304/304L es común para tanques de uso general, mientras que el 316/316L se suele considerar para entornos más corrosivos. El acero dúplex, las aleaciones de níquel, el acero al carbono y el aluminio requieren controles específicos de conformado y soldadura. El grado debe determinarse en función del uso y el diseño del recipiente, no por el brillo de una fotografía del producto.
Cuando una cabeza está hecha de chapa soldada, localice y califique la costura según el código y el procedimiento de fabricación aplicables. El conformado a través de una soldadura puede afectar la forma y los requisitos de inspección. Para cabezas de acero inoxidable, controle la contaminación por hierro y especifique el decapado, la pasivación o el acabado final cuando el servicio lo requiera.
Aberturas, boquillas y refuerzo
Un orificio central o una boquilla modifican el campo de tensiones y pueden requerir refuerzo. El mejor momento para definirlo es antes del conformado, pero la secuencia de fabricación depende del tamaño y del proceso. Indique la línea central de la boquilla, su proyección, orientación, detalles de soldadura y requisitos de inspección. Evite colocar una abertura en una zona sometida a altas tensiones sin una revisión del diseño.
No se debe esperar que el proveedor del cabezal deduzca el refuerzo basándose únicamente en el diámetro de la boquilla. La presión del recipiente, la eficiencia de la junta, el margen de corrosión, las propiedades del material y las normas del código son factores importantes.
Inspección y aceptación
Un plan de adquisición puede incluir certificados de materiales, inspección visual, mapeo dimensional, medición de espesores, inspección de superficies y análisis no destructivo de soldaduras. Las pruebas de presión normalmente corresponden al recipiente terminado, a menos que el diseño especifique otra disposición.
Defina la tolerancia del perfil, la ovalidad, la planitud de los bordes y las marcas superficiales permitidas. Una superficie aparentemente lisa no sustituye a la geometría medida.
Lista de verificación de RFQ
| Categoría | Información requerida |
|---|---|
| Base de diseño | Servicio, presión, temperatura, edición del código y margen de corrosión |
| Geometría | Perfil, diámetro interior/exterior, radio de la corona, radio del nudillo, profundidad y brida recta |
| Material | Grado, forma del producto, certificado y condiciones del tratamiento térmico |
| Espesor | Inicial nominal y/o mínimo después de la formación |
| Bordes/aberturas | Recorte, biselado, boquillas y preparación de soldadura |
| Control de calidad | Tolerancias dimensionales, END, tratamiento de superficies y registros |
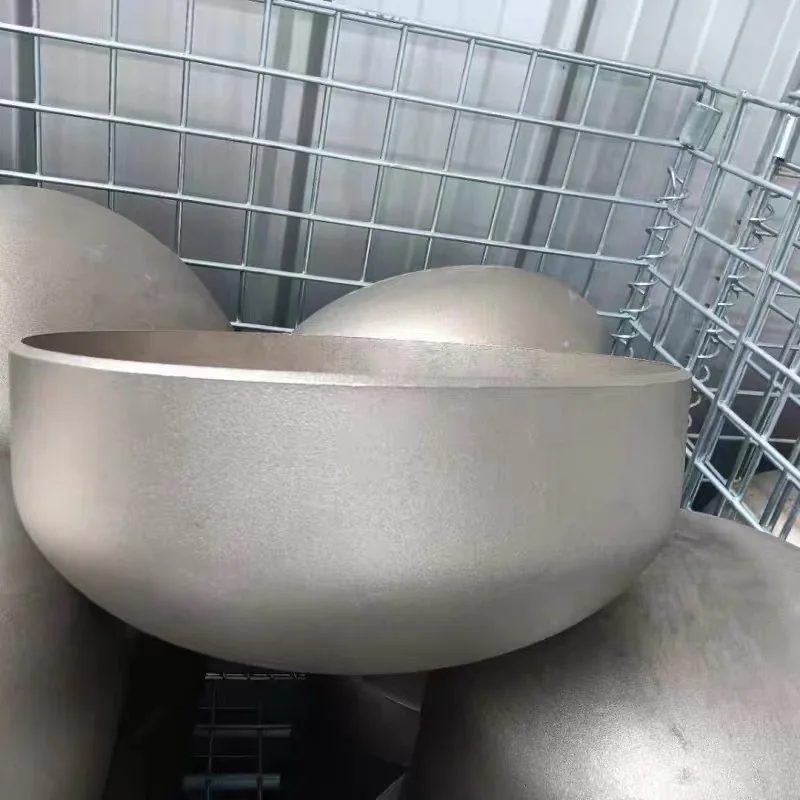
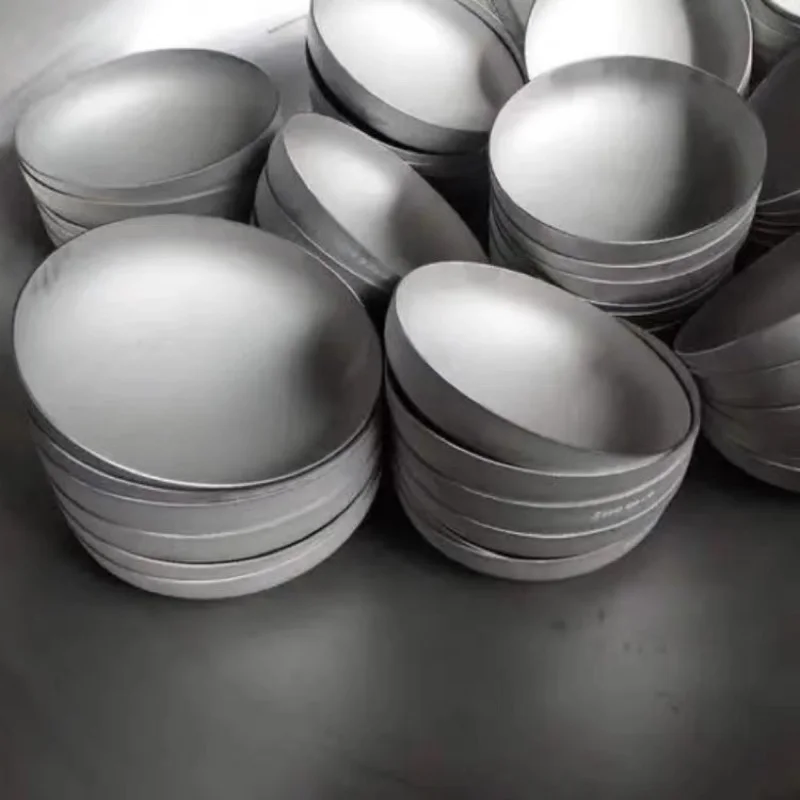
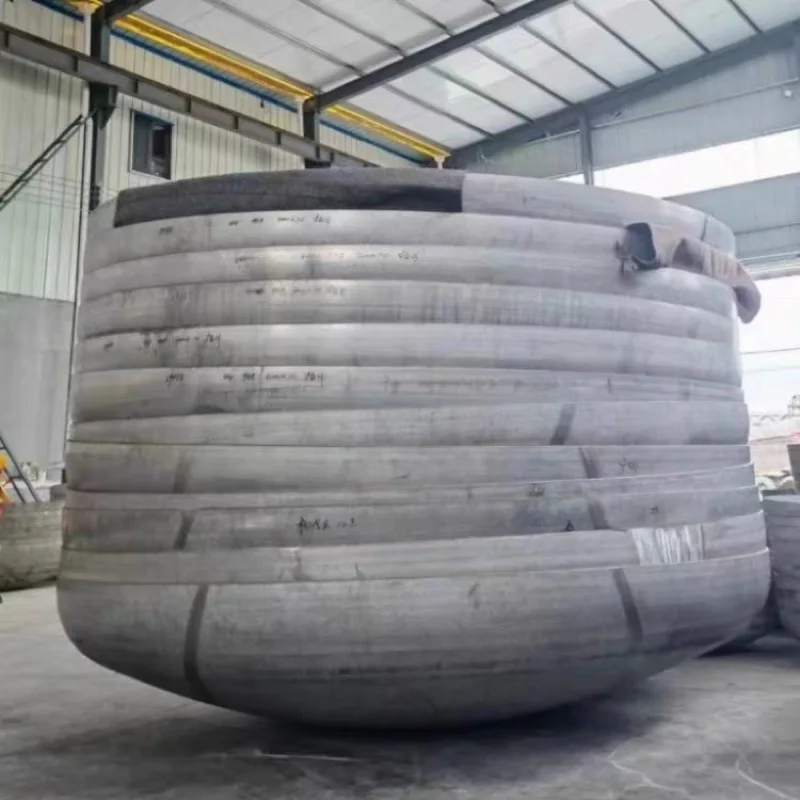
La fotografía Cabezales de tanque cóncavos de acero inoxidable AODSON 304 son piezas reales formadas y se pueden personalizar mediante dibujo. No se debe asignar una clasificación de presión basándose únicamente en su apariencia. Envíe la geometría terminada, las condiciones de servicio y la cantidad a través de formulario de solicitud para una revisión de viabilidad de fabricación.