Eine Anfrage nach “einem Edelstahl-Bodenblech mit 800 mm Durchmesser” reicht nicht aus, um das richtige Teil herzustellen. Der Durchmesser kann sich auf den Innen-, Außen- oder Manteldurchmesser beziehen. Das Profil kann torisphärisch, ellipsoid, halbkugelförmig oder eine flache, nicht normgerechte Form sein. Die Dicke kann sich auf das Ausgangsblech oder die Mindestdicke nach der Umformung beziehen.
Diese Unterschiede beeinflussen Passgenauigkeit, Druckverhalten, Rohlingsgröße und Preis. Eine aussagekräftige Zeichnung definiert die fertige Geometrie und die technischen Grundlagen separat.
Zuerst das Kopfprofil identifizieren
Ein torisphärischer Boden kombiniert eine sphärische Krone mit einem kleineren Knickradius nahe der Wandung. Ein 2:1-ellipsoider Boden weist ein tieferes elliptisches Profil auf. Ein halbkugelförmiger Boden ist noch tiefer und kann den Druck effizient übertragen, benötigt jedoch mehr Material und eine größere Behälterlänge. Flache, geflanschte und gewölbte Böden können für atmosphärische oder nicht normgerechte Behälter verwendet werden, sofern die Konstruktion dies zulässt.
Diese Bezeichnungen dürfen nicht synonym verwendet werden. Bei Druckbehältern bestimmen die gewählte Norm und die Berechnungsgrundlage die zulässige Geometrie und Wandstärke. ASME Section VIII Division 1 regelt die Anforderungen an Konstruktion, Fertigung, Inspektion, Prüfung und Zertifizierung von Druckbehältern oberhalb des festgelegten Geltungsbereichs. ASME BPVC Abschnitt VIII Seite erklärt diesen Umfang.
Die Maße, die in der Zeichnung erscheinen müssen
- Fertiger Durchmesser: Zustands-ID oder OD und die Toleranz.
- Kronenradius: das kugelförmige oder ausgebildete zentrale Profil.
- Knöchelradius: der Übergang zwischen Krone und geradem Flansch.
- Gerader Flansch: Die zylindrische Kante eignet sich zum Trimmen und Schweißen.
- Gesamttiefe: Gemessen von einem festgelegten Bezugspunkt nach dem Beschneiden.
- Nenn- und Mindestdicke: Unterscheidung zwischen Ausgangsplatte und erforderlichem Mindestfertigteil.
- Kantenvorbereitung: quadratisch, abgeschrägt, konisch oder für die Schweißnaht des Gefäßes bearbeitet.
Geben Sie außerdem an, ob der Kopf in das Gehäuse passen, darüber passen oder für eine Stumpfschweißung ausgerichtet werden muss. Schon wenige Millimeter Ungenauigkeit beim Durchmesser können teure Nacharbeiten in der Werkstatt nach sich ziehen.
Die Formgebung ändert die Dicke
Durch Kalt- oder Warmumformung wird das Material neu verteilt. Die Wölbung und der Knick weisen nicht zwangsläufig die ursprüngliche Blechdicke auf. Der Knick ist besonders wichtig, da er Krümmung und Umformspannung vereint. Geben Sie die vom Design geforderte Mindestdicke an und überlassen Sie dem Hersteller die Auswahl des Ausgangsblechs anhand des Umformprozesses und der zu erwartenden Materialausdünnung.
Eine Messung nur in der Mitte reicht nicht aus. Ein sinnvoller Prüfplan umfasst Krone, Übergang und Knöchel. Falls ein Korrosionszuschlag erforderlich ist, muss klar angegeben werden, ob dieser im Mindestmaß enthalten ist.
Zuschnittgröße und Formzugabe
Der Ausgangsrohling muss die zu bearbeitende Oberfläche sowie Material für die Fixierung, das Besäumen und die Prozessanpassung bereitstellen. Ein einfacher Kreis, basierend auf dem fertigen Durchmesser, ist zu klein. Die präzise Rohlingsentwicklung hängt vom Kopfprofil, der Wandstärke, dem Umformverfahren und der Erfahrung des Betriebs ab.
Bei Einzelteilen kann Drückverfahren die Werkzeugkosten senken; Pressverfahren sind für wiederkehrende Abmessungen effizient; Segmentumformung eignet sich für größere Durchmesser. Diese Verfahren führen zu unterschiedlichen Oberflächenstrukturen und Maßabweichungen. Bitten Sie den Hersteller, Ihnen nach Erhalt der Geometrie, des Materials, der Menge und der Anforderungen an die Oberflächenbeschaffenheit das geeignete Verfahren vorzuschlagen.
Material- und Schweißüberlegungen
304/304L ist gängiger Edelstahl für Standardtanks, während 316/316L häufig für korrosivere Umgebungen in Betracht gezogen wird. Duplexstahl, Nickellegierungen, Kohlenstoffstahl und Aluminium erfordern spezielle Umform- und Schweißverfahren. Die Wahl der Werkstoffgüte richtet sich nach dem Einsatzbereich und der Konstruktion des Behälters – nicht nach der Helligkeit eines Produktfotos.
Wird ein Kopf aus geschweißtem Blech gefertigt, muss die Schweißnaht gemäß den geltenden Normen und Fertigungsverfahren lokalisiert und qualifiziert werden. Die Umformung quer zur Schweißnaht kann die Form und die Prüfanforderungen beeinflussen. Bei Edelstahlköpfen ist die Eisenverunreinigung zu kontrollieren und gegebenenfalls Beizen, Passivieren oder eine Endbearbeitung vorzusehen.
Öffnungen, Düsen und Verstärkungen
Eine Mittelbohrung oder Düse verändert das Spannungsfeld und kann eine Verstärkung erforderlich machen. Der optimale Zeitpunkt für die Definition ist vor der Umformung, die Fertigungsreihenfolge hängt jedoch von Größe und Prozess ab. Geben Sie die Düsenmittellinie, den Vorsprung, die Ausrichtung, die Schweißdetails und die Prüfanforderungen an. Vermeiden Sie es, ohne vorherige Designprüfung eine Öffnung in einem hochbeanspruchten Bereich anzubringen.
Vom Hauptlieferanten sollte nicht erwartet werden, dass er allein aus dem Düsendurchmesser auf eine Verstärkung schließen kann. Behälterdruck, Verbindungseffizienz, Korrosionszuschlag, Materialeigenschaften und Normen sind allesamt relevant.
Prüfung und Abnahme
Ein Beschaffungsplan kann Materialzertifikate, Sichtprüfung, Maßvermessung, Dickenmessung, Oberflächenprüfung und zerstörungsfreie Schweißnahtprüfung umfassen. Druckprüfungen werden üblicherweise am fertigen Behälter durchgeführt, sofern die Konstruktion keine andere Vorgehensweise vorsieht.
Profiltoleranz, Rundheitsabweichung, Kantenebenheit und zulässige Oberflächenfehler definieren. Eine optisch glatte Oberfläche ersetzt nicht die gemessene Geometrie.
Checkliste für Angebotsanfragen
| Kategorie | Erforderliche Informationen |
|---|---|
| Entwurfsgrundlage | Betriebsart, Druck, Temperatur, Normenausgabe und Korrosionszuschlag |
| Geometrie | Profil, Innen-/Außendurchmesser, Kronenradius, Knöchelradius, Tiefe und gerader Flansch |
| Material | Güteklasse, Produktform, Zertifikat und Wärmebehandlungszustand |
| Dicke | Anfangsnominalwert und/oder Mindestwert nach der Bildung |
| Kanten/Öffnungen | Trimmen, Fasen, Düsen und Schweißnahtvorbereitung |
| Qualitätssicherung | Maßtoleranzen, zerstörungsfreie Prüfung, Oberflächenbehandlung und Aufzeichnungen |
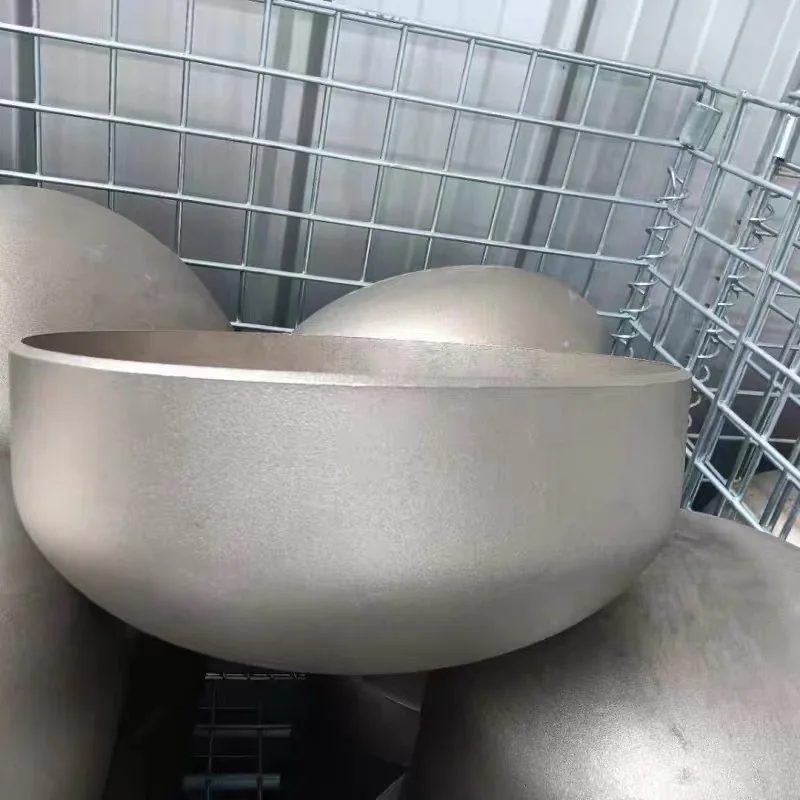
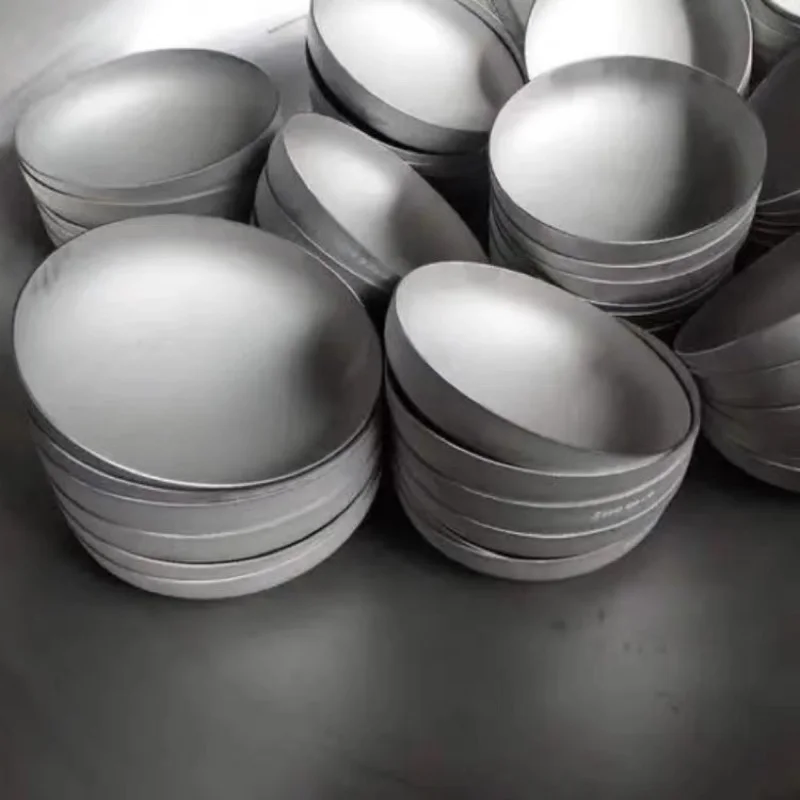
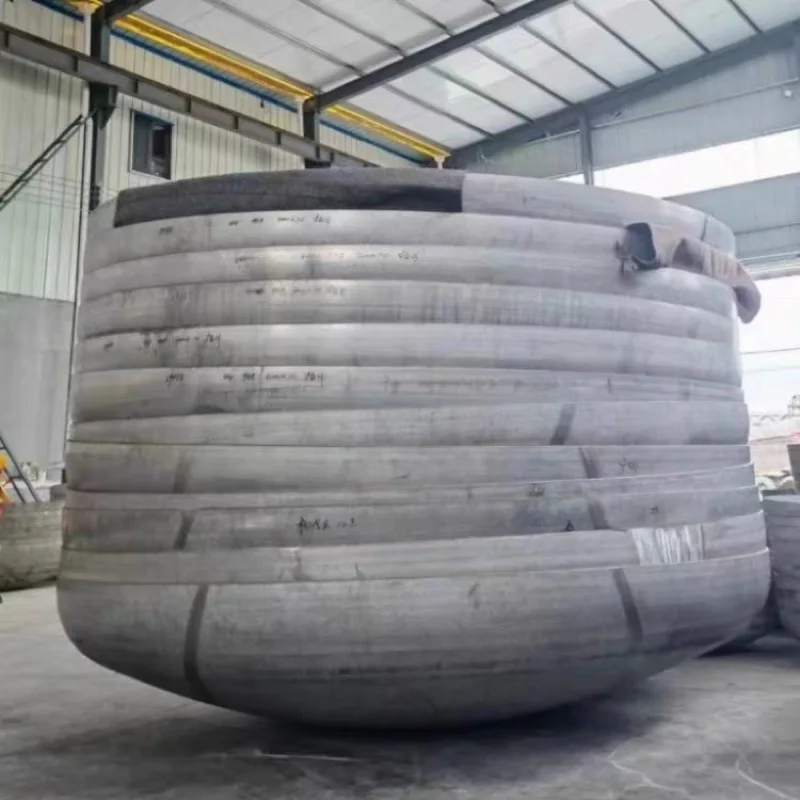
Das fotografierte AODSON 304 Edelstahl gewölbte Tankböden Es handelt sich um real geformte Teile, die anhand von Zeichnungen individuell angepasst werden können. Die Druckfestigkeit sollte nicht allein anhand des Aussehens bestimmt werden. Bitte senden Sie die fertige Geometrie, die Betriebsbedingungen und die benötigte Menge über den Antragsformular für eine Prüfung der Herstellbarkeit.