Edelstahl
Für Pumpen- und Ventilkomponenten, Schiffsausrüstung, Geräte und Bauteile. Korrosionsbelastung, Temperatur, Oberflächenbeschaffenheit und die entsprechende Gussgüte prüfen.
Von komplexen Geometrien bis hin zu fertigen Metallteilen.
Feinguss, CNC-Bearbeitung und Qualitätskontrolle für zeichnungsbasierte OEM-Komponenten. Wir prüfen Legierung, Geometrie, Menge und kritische Merkmale, bevor wir den Produktionsablauf festlegen.
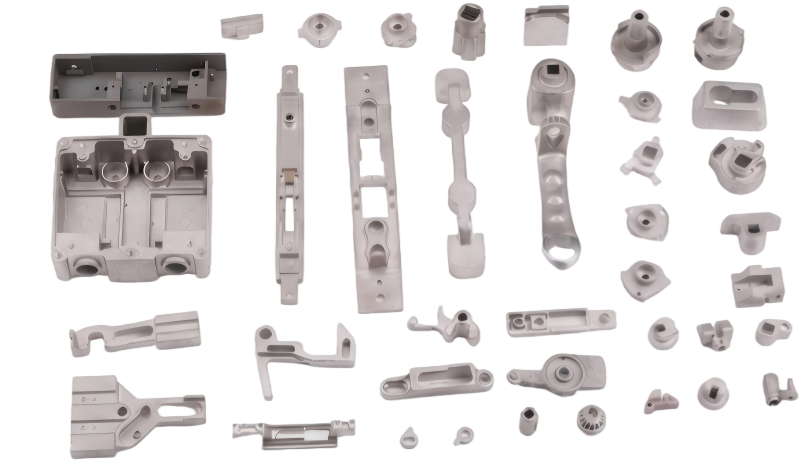
Präzisionsguss, auch Feinguss oder Wachsausschmelzverfahren genannt, beginnt mit der Herstellung einer präzisen Wachsform, die das gewünschte Endprodukt exakt abbildet. Diese Wachsform wird anschließend mit einem feinen Keramikmaterial beschichtet, um eine Form zu bilden. Diese Form wird erhitzt, um die Keramikform auszuhärten und die Wachsform zu schmelzen. Zurück bleibt eine hohle Keramikform. Die Form wird vorgeheizt, um ein gleichmäßiges Einfließen des flüssigen Metalls (üblicherweise Stahl, Aluminium oder Titan) in den Hohlraum zu gewährleisten. Nach dem Eingießen und Erstarren des Metalls wird die Keramikform gebrochen, und der Guss ist fertiggestellt. Dieses Verfahren garantiert exzellente Detailgenauigkeit und Maßhaltigkeit und eignet sich daher ideal für die Fertigung komplexer Teile mit filigranen Strukturen und engen Toleranzen. Gleichzeitig spart es Material und reduziert den Nachbearbeitungsaufwand erheblich.
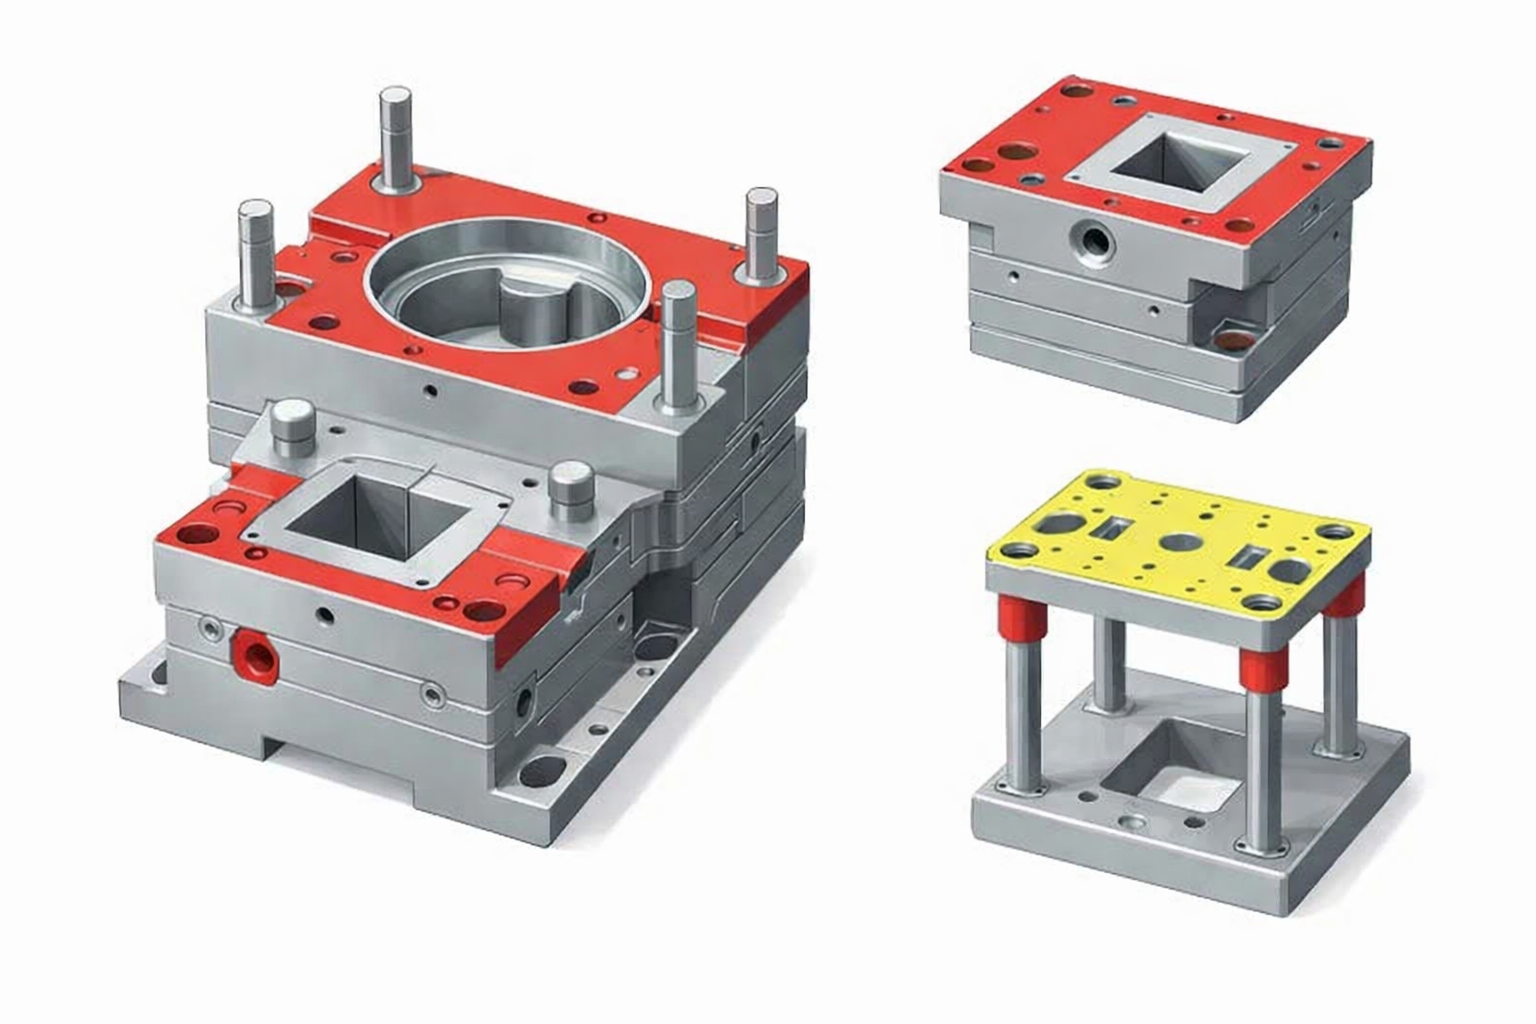
Durch Guss in endkonturnaher Form kann der Bearbeitungsaufwand an geeigneten Stellen reduziert werden. Kritische Maße, Montageflächen und Prüfanforderungen werden separat geprüft und erfordern gegebenenfalls eine CNC-Bearbeitung.
Feinguss ermöglicht die Kombination mehrerer Merkmale in einem Bauteil. Die Geometrie wird hinsichtlich Füllen, Erstarrung, Kernzugang, Reinigung und Endbearbeitung geprüft, bevor der Werkzeugweg festgelegt wird.
Die Materialauswahl richtet sich nach der vorgegebenen Gusslegierung, dem Produktstandard und den Einsatzbedingungen. Projekte mit Edelstahl, Duplexstahl, Kohlenstoffstahl und legiertem Stahl werden individuell geprüft; für Sonderlegierungen ist eine Machbarkeitsprüfung erforderlich.
Für jeden Bereich des Bauteils wird der erforderliche Oberflächenzustand geplant. Dabei sind Guss- und gestrahlte Oberflächen von polierten oder bearbeiteten Oberflächen zu unterscheiden und etwaige Ra- oder kosmetische Akzeptanzkriterien festzulegen.
Die endkonturnahe Fertigung kann den Materialabtrag im Vergleich zur Bearbeitung des gesamten Bauteils aus dem Rohmaterial reduzieren. Der Vorteil hängt von Geometrie, Legierung, Bearbeitungszugabe und Produktionsmenge ab.
Werkzeugbau, Gießen, Bearbeitung, Endbearbeitung und Qualitätskontrolle werden gemeinsam betrachtet. Der vorgeschlagene Ablauf wird mit der Zeichnung und dem erwarteten Produktionsvolumen verglichen, bevor die Kosten endgültig festgelegt werden.
Planen Sie die Guss- und Bearbeitungsanforderungen gemeinsam. Die unten aufgeführten Größen- und Gewichtsbereiche dienen als Ausgangspunkt für die technische Prüfung; die Machbarkeit hängt von der Legierung, Querschnittsänderungen, internen Kanälen, Werkzeugen und Prüfanforderungen ab.
| Erfordernis | Planungsgrundlage | Was zu bestätigen ist |
|---|---|---|
| Teilegröße und Gewicht | Richtwert für den Prüfbereich: 10–500 mm und 10 g–30 kg. | Bitte senden Sie die vollständige Zeichnung, das 3D-Modell, die Legierung und die gewünschte Menge. Diese Angaben garantieren nicht, dass jede Geometrie gießbar ist. |
| Abmessungen im Gusszustand | Die Gusstoleranzen werden anhand von Abmessungen, Geometrie und Material beurteilt. | Identifizieren Sie Bezugspunkte, Entformungsschräge, Trennanforderungen und die vereinbarte Gusstoleranz. Ein einzelner ±-Wert gilt nicht für jedes Merkmal. |
| Bearbeitete Merkmale | Bohrungen, Gewinde, Dichtflächen und Montageschnittstellen können für die CNC-Bearbeitung geplant werden. | Geben Sie auf der Zeichnung des fertigen Teils die individuellen Toleranzen, GD&T-Vorgaben, Bearbeitungszugaben und Prüfmethoden an. |
| Mauern, Löcher und Durchgänge | Bewertet wurden Metallfluss, Erstarrung, Kernzugang und Reinigung. | Die minimale Wandstärke und der minimale Lochdurchmesser hängen von der lokalen Geometrie und der Zugänglichkeit des Prozesses ab; Querschnitte und funktionale Anforderungen sind anzugeben. |
| Oberflächenbeschaffenheit | Für gegossene, gestrahlte, polierte und bearbeitete Oberflächen sind separate Definitionen erforderlich. | Kennzeichnen Sie die Oberflächen, die einen bestimmten Ra-Wert, eine kosmetische Abnahme, eine Passivierung oder eine andere Oberflächenbehandlung erfordern. Bestätigen Sie die Messbedingungen. |
| Inspektion und Aufzeichnungen | Material-, Maß- und alle zusätzlichen Prüfanforderungen werden vor Produktionsbeginn vereinbart. | Führen Sie in der Angebotsanfrage Zertifikate, Rückverfolgbarkeit, Probenahme, zerstörungsfreie Prüfung und Berichtspflichten auf. Überprüfen Sie die Qualitätskontrollprozess. |
Das fertige Teil angeben: Die Merkmale des Gusszustands werden von den bearbeiteten Merkmalen unterschieden, und die für Passung, Dichtheit oder Rotation relevanten Maße werden ermittelt. Die endgültige Leistungsfähigkeit und die Abnahmekriterien werden anhand der genehmigten Zeichnung bestätigt.
Wählen Sie das Material entsprechend der Einsatzumgebung und den geltenden Spezifikationen. Bitte geben Sie die erforderliche Legierungsbezeichnung und Produktnorm an; eine gebräuchliche Bezeichnung für Knetlegierungen allein reicht möglicherweise nicht aus, um die Gusszusammensetzung, die Wärmebehandlung oder die Abnahmeprüfungen vollständig zu beschreiben.
Für Pumpen- und Ventilkomponenten, Schiffsausrüstung, Geräte und Bauteile. Korrosionsbelastung, Temperatur, Oberflächenbeschaffenheit und die entsprechende Gussgüte prüfen.
Für Projekte, die eine Kombination aus Festigkeit und Korrosionsbeständigkeit erfordern. Geben Sie die Legierungsnorm, die Wärmebehandlung und alle Anforderungen an Phasenbilanz, Korrosion oder Inspektion zur Überprüfung an.
Für Struktur- und Maschinenbauteile. Mechanische Eigenschaften, Wärmebehandlung, Härte, Schweißbarkeit und gegebenenfalls erforderliche Schutzbeschichtungen für die jeweilige Anwendung definieren.
Für hitzebeständige oder andere projektspezifische Legierungen senden Sie bitte die vollständige Materialspezifikation und die Einsatzbedingungen. Der Schmelz-, Gieß-, Oberflächenbearbeitungs- und Prüfprozess muss vor der Bestätigung der Verfügbarkeit geprüft werden.
Fügen Sie Folgendes in Ihre Angebotsanfrage ein: Werkstoffnorm, Betriebsmedium, Temperatur, Belastung, Zertifizierungsanforderungen und ob ein Güteaustausch zur Genehmigung vorgeschlagen werden kann.
| Oberflächenausführungsoption | Prozessbeschreibung | Typische Anwendungen / Vorteile |
|---|---|---|
| Kugelstrahlen / Sandstrahlen | Das Befeuern von abrasiven Medien mit hoher Geschwindigkeit zum Reinigen, Entzundern oder Strukturieren der Gussoberfläche. | Entfernt Keramikschalenrückstände und Oxidation; erzeugt eine gleichmäßige, matte Oberfläche, die sich ideal zum Lackieren oder zur Weiterverarbeitung eignet. |
| Polieren / Schleifen | Mechanisches Glätten der Oberfläche mit Schleifmitteln oder Polierscheiben. | Erzielt eine glatte oder spiegelähnliche Oberflächenbeschaffenheit; wird häufig für ästhetische oder hygienische Teile wie medizinische oder lebensmittelkonforme Komponenten verwendet. |
| Anodisieren (nur Aluminiumlegierungen) | Elektrochemischer Prozess, der eine schützende Oxidschicht auf der Oberfläche bildet. | Verbessert die Korrosionsbeständigkeit, optimiert das Erscheinungsbild und ermöglicht die Farbgebung; ideal für die Luft- und Raumfahrt sowie die Unterhaltungselektronik. |
| Passivierung (Edelstahl) | Chemische Behandlung, die freies Eisen entfernt und eine passive Oxidschicht bildet. | Verbessert die Korrosionsbeständigkeit und erhält die natürliche Oberfläche des Metalls; wird häufig in der Medizin-, Lebensmittel- und Schifffahrtsindustrie eingesetzt. |
| Galvanisierung (z. B. Nickel, Chrom) | Elektrochemische Abscheidung einer Metallbeschichtung auf der Gussoberfläche. | Verbessert die Oberflächenhärte, die Korrosionsbeständigkeit und das Aussehen; wird in der Automobilindustrie, in industriellen Anwendungen und im Dekorationsbereich eingesetzt. |
| Pulverbeschichtung / Lackierung | Durch Auftragen eines trockenen Pulvers oder einer flüssigen Farbe mit anschließender Aushärtung entsteht eine Schutzschicht. | Bietet sowohl Schutz als auch ein individuelles Erscheinungsbild; ideal für Maschinengehäuse, Halterungen und freiliegende Industrieteile. |
| CNC-Fertigbearbeitung / -Zerspanung | Präzisionsbearbeitung zur Verbesserung der Maßgenauigkeit und Oberflächengüte. | Erreicht enge Toleranzen und glatte Oberflächen in kritischen Bereichen; ideal für Bauteile, die eine Montage oder mechanische Passung erfordern. |
AODSON prüft zeichnungsbasierte Gussteile für industrielle Anwendungen und Anlagen. Die Legierung, kritische Schnittstellen, Betriebsbedingungen und Abnahmekriterien bestimmen den vorgeschlagenen Fertigungsweg. Typische Anwendungsbeispiele sind:
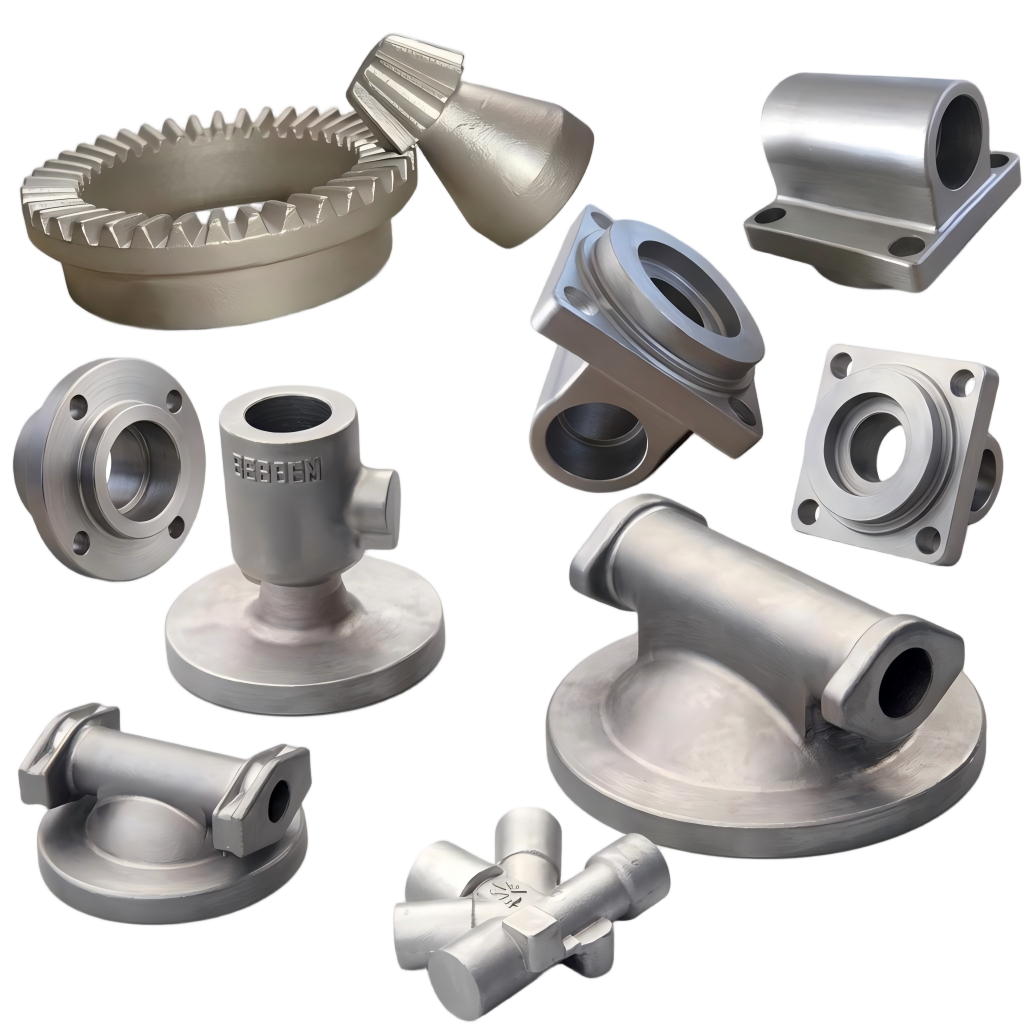
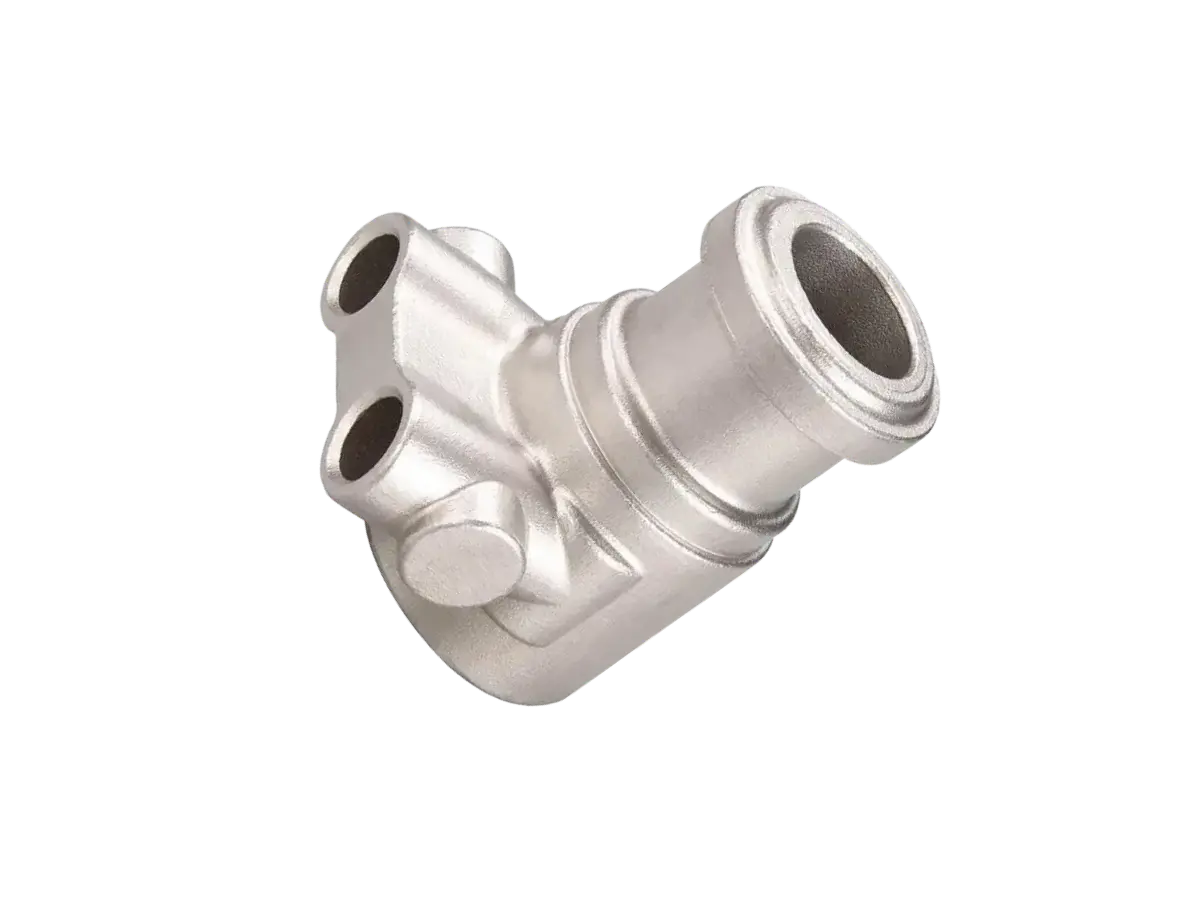
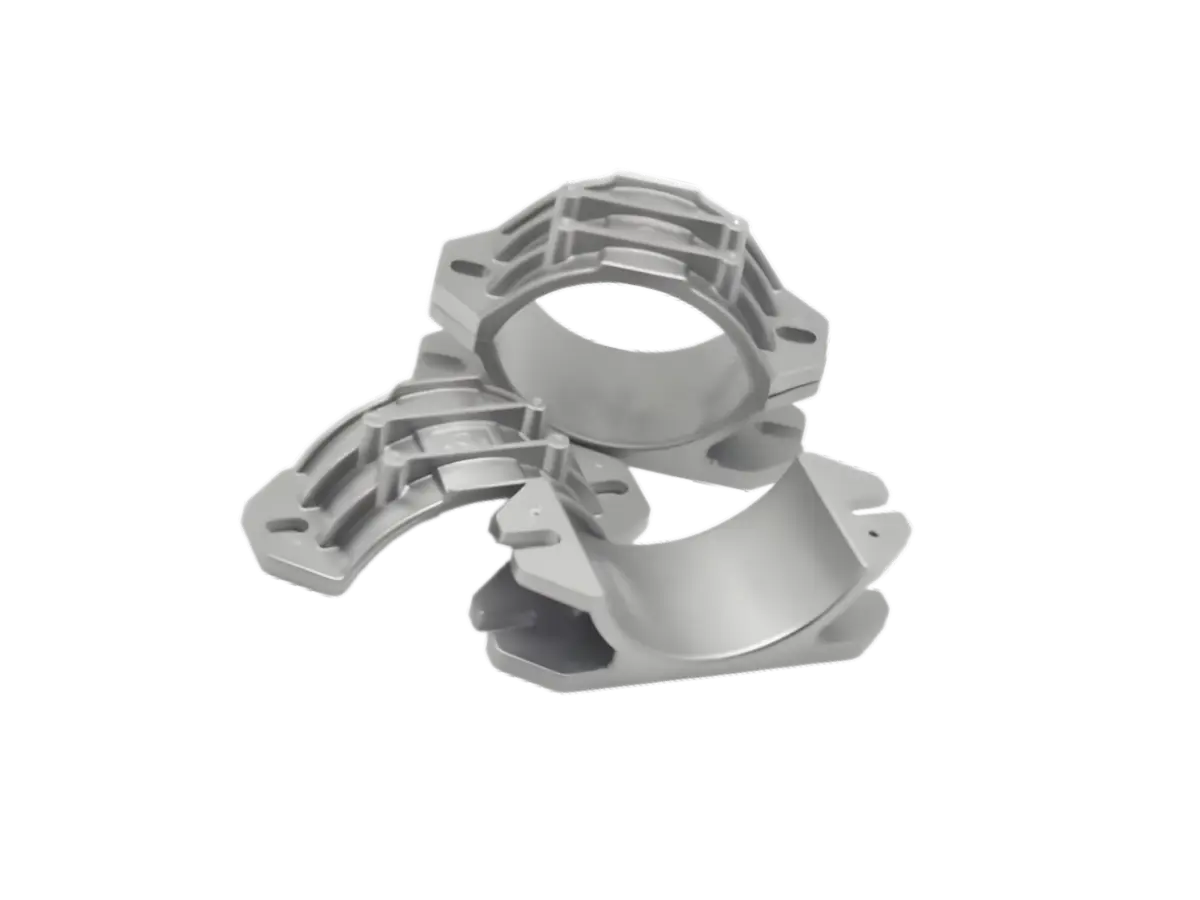

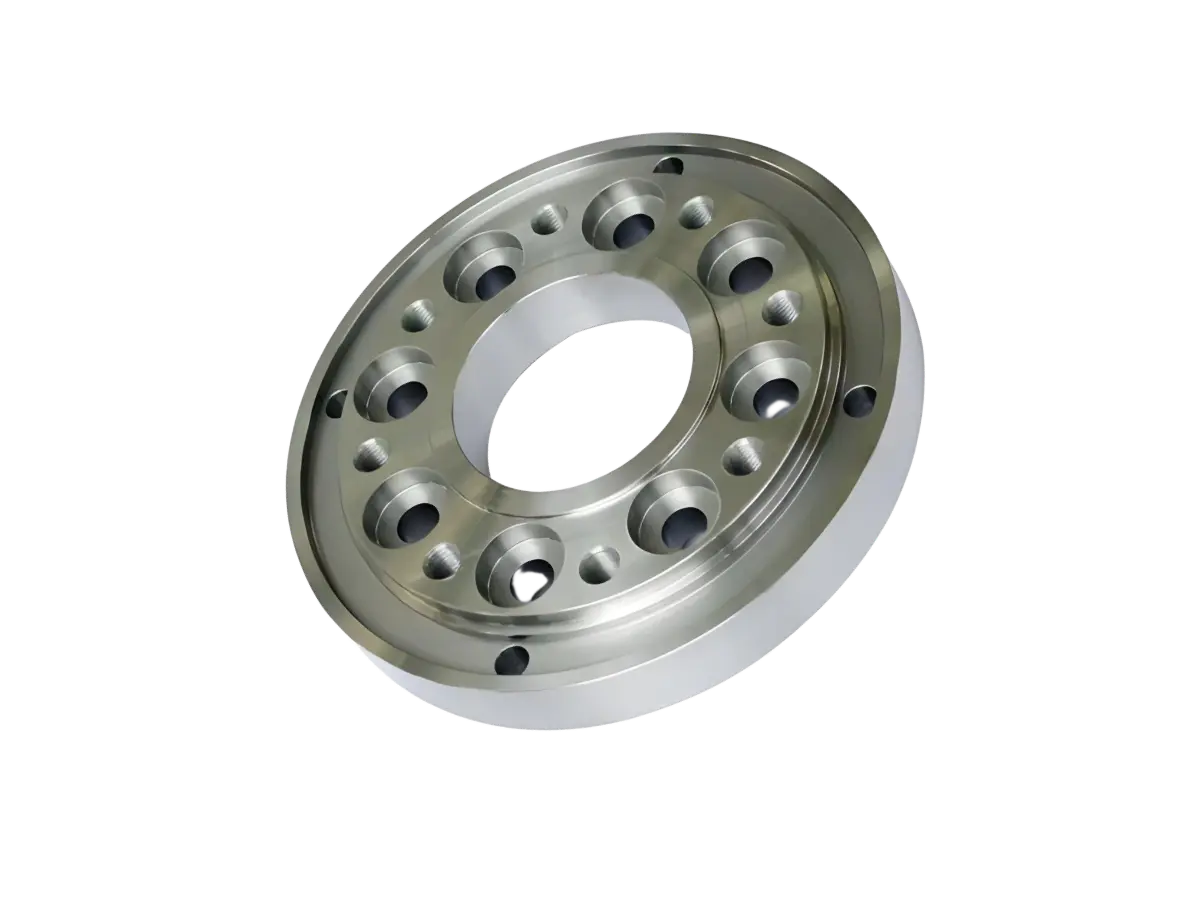
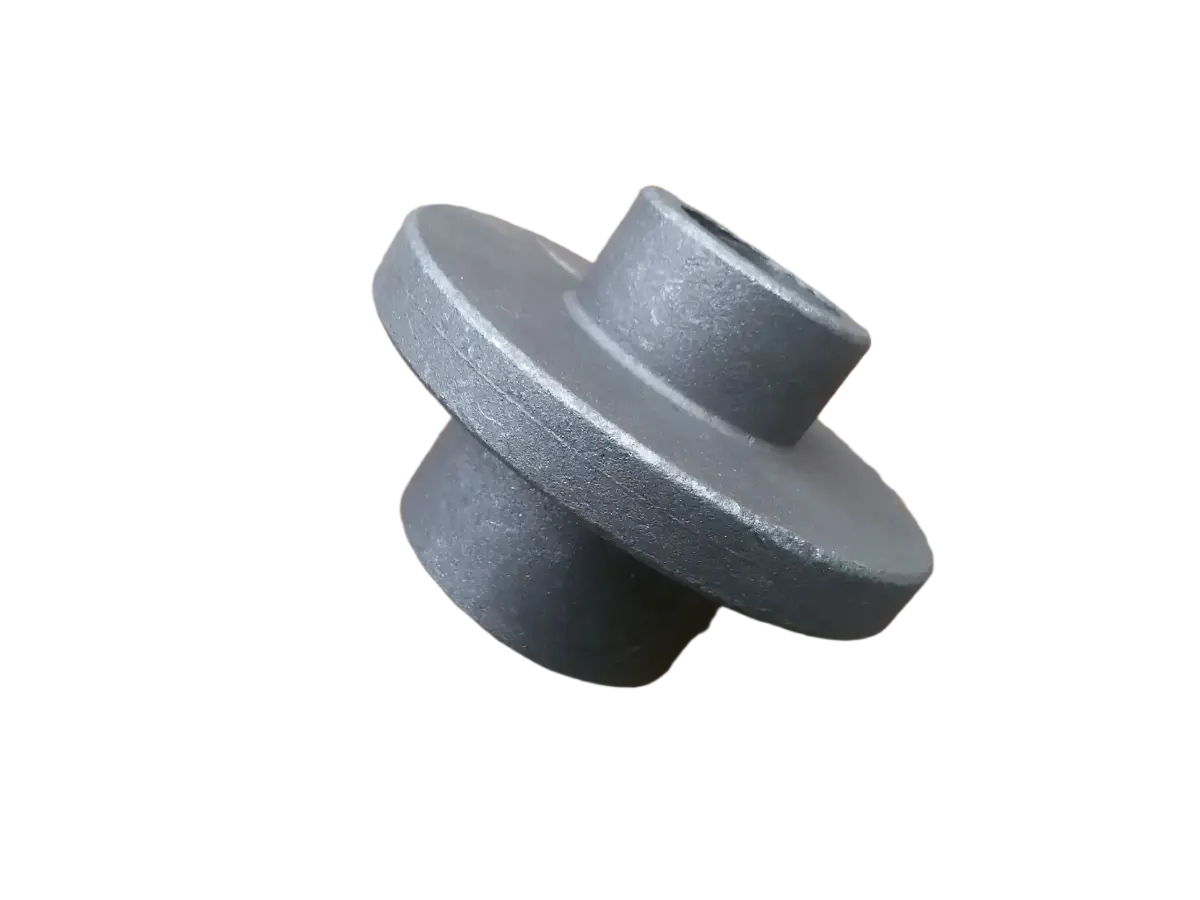
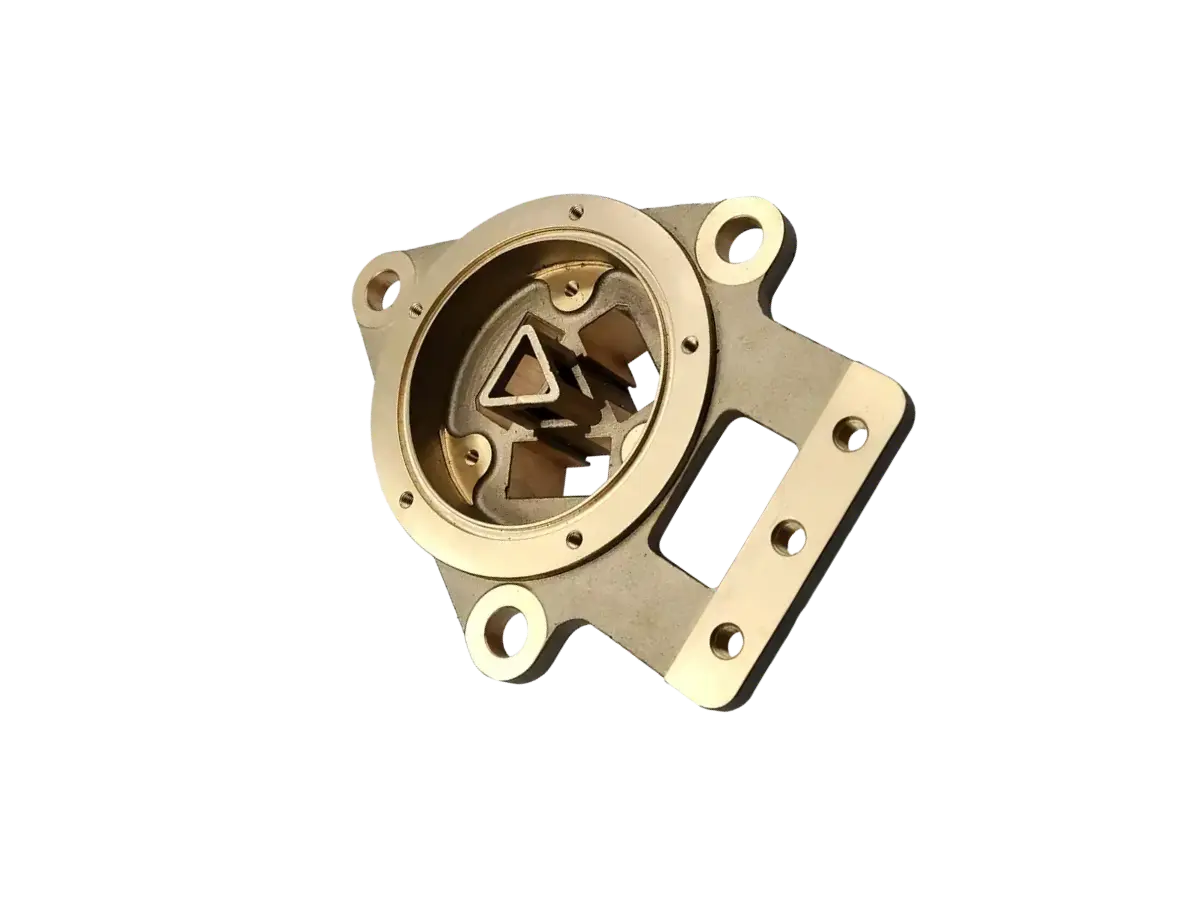
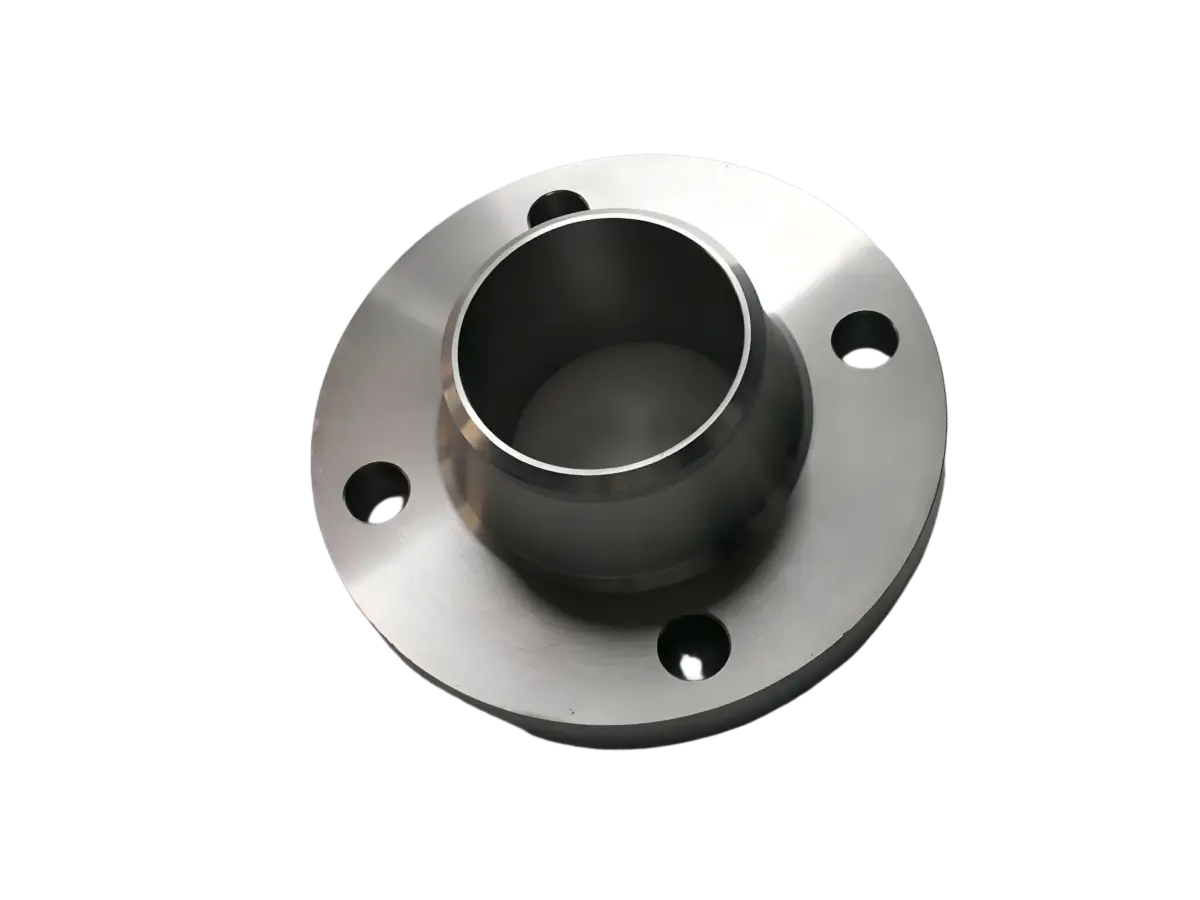
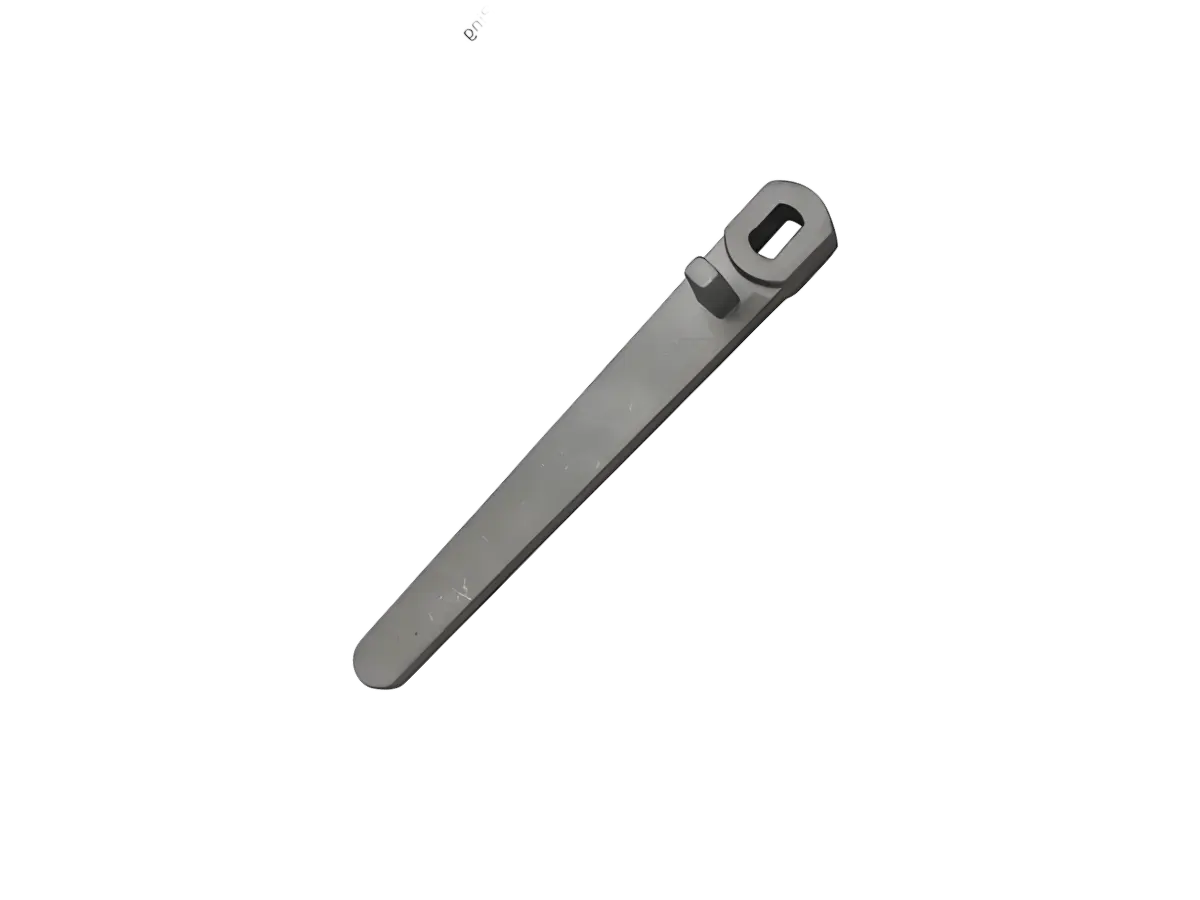
Die Produktionsvorlaufzeiten werden nach Prüfung der Zeichnung, des Materials, der Menge und der Prüfanforderungen bestätigt.
Für jede Geometrie, jedes Material und jeden Prozess werden die Toleranzen überprüft, wobei die Maßprüfung gemäß den Zeichnungsanforderungen definiert wird.
Vergleichen Sie Werkzeugbau, Guss, Bearbeitung, Endbearbeitung und Qualitätskontrolle im Hinblick auf die Anforderungen an das Fertigteil und die erwartete Bestellmenge.
Feinguss, CNC-Bearbeitung, Wärmebehandlung, Oberflächenbearbeitung und Inspektion gemäß der genehmigten Zeichnung und dem Produktionsplan koordinieren.
Vor Produktionsbeginn müssen Materialprüfung, Maßprüfung, Rückverfolgbarkeit und erforderliche Dokumente definiert werden. Weitere Informationen finden Sie auf der Seite zur Qualitätskontrolle und im Zertifikatsportal.
Unsere Ingenieure arbeiten von Anfang an zusammen – sie optimieren die Konstruktionen im Hinblick auf die Herstellbarkeit, verbessern das Verhältnis von Festigkeit zu Gewicht und senken die Kosten durch intelligentere Bearbeitungsstrategien.
Die Gussmaße werden in Abhängigkeit von Legierung, Merkmalsgröße, Geometrie und Gießverfahren geprüft. Kritische Fertigmaße, Bezugspunkte und GD&T-Kennzeichnungen werden separat gekennzeichnet. CNC-Bearbeitung und Prüfung der spezifizierten Merkmale sind geplant; die erreichbaren Toleranzen werden anhand der freigegebenen Zeichnung bestätigt.
Bitte senden Sie die Bezeichnung der Gusslegierung, die maßgebliche Werkstoffnorm, die Einsatzumgebung und die erforderlichen Zertifikate. Projekte mit Edelstahl, Duplexstahl, Kohlenstoffstahl und legiertem Stahl werden anhand dieser Anforderungen geprüft. Für andere Legierungen ist eine projektbezogene Machbarkeitsprüfung erforderlich, bevor die Verfügbarkeit bestätigt werden kann.
Die Werkzeugkosten hängen von der Teilegeometrie, der Größe, den Kernen, der erwarteten Produktionsmenge und dem geplanten Prozess ab. Bitte stellen Sie das 3D-Modell und die voraussichtliche Nachfertigungsmenge bereit, damit Werkzeugkosten, Muster und Produktion gegebenenfalls als separate Schritte angeboten werden können.
Die Lieferzeit wird mit dem Angebot bestätigt, nachdem Zeichnung, Legierung, Menge, Werkzeugausstattung, Wärmebehandlung, Bearbeitung und Prüfumfang geprüft wurden. Bei Erstaufträgen wird zudem Zeit für die Werkzeugausstattung und die Musterfreigabe benötigt; Folgeaufträge hängen vom genehmigten Prozess und Produktionsplan ab.
Ja. Gießen lässt sich mit CNC-Bearbeitung und spezifischen Oberflächenbehandlungen kombinieren. Die bearbeiteten Flächen, Bohrungen, Gewinde, Dichtflächen und Oberflächenanforderungen müssen identifiziert werden, damit der gesamte Prozessablauf gemeinsam geprüft werden kann.
Die Machbarkeit einer Bestellung und die wirtschaftliche Mindestbestellmenge hängen von Werkzeugen, Legierung, Bauteilkomplexität und Produktionsweg ab. Für ein konkretes Angebot benötigen wir die Prototypenmenge, die Menge für die Erstbestellung und Ihren Jahresbedarf.
Vergleichen Sie die Gesamtkosten für Werkzeuge, Material, Bearbeitung, Endbearbeitung, Prüfung und Nachfertigung. Gießen kann den Materialabtrag bei komplexen Teilen reduzieren; die Bearbeitung von Lagerware eignet sich für andere Mengen oder Geometrien. Die Zeichnung und das erwartete Volumen bestimmen den Vergleich.
Geben Sie in der Angebotsanfrage die benötigten Materialzertifikate, Maßberichte, Rückverfolgbarkeit und gegebenenfalls zusätzliche Prüfungen an. Dokumentenverfügbarkeit, Stichprobenverfahren und Abnahmekriterien werden vor Produktionsbeginn vereinbart. Den Prüfplanungsprozess finden Sie auf unserer Seite zur Qualitätskontrolle.
Angebotsanfrageplanung
Ein prägnantes technisches Paket hilft uns bei der Beurteilung der Machbarkeit des Gussverfahrens, der Werkzeugroute, der Anforderungen an die Nachbearbeitung und der Inspektion.
Zeichnung zur Überprüfung einsenden