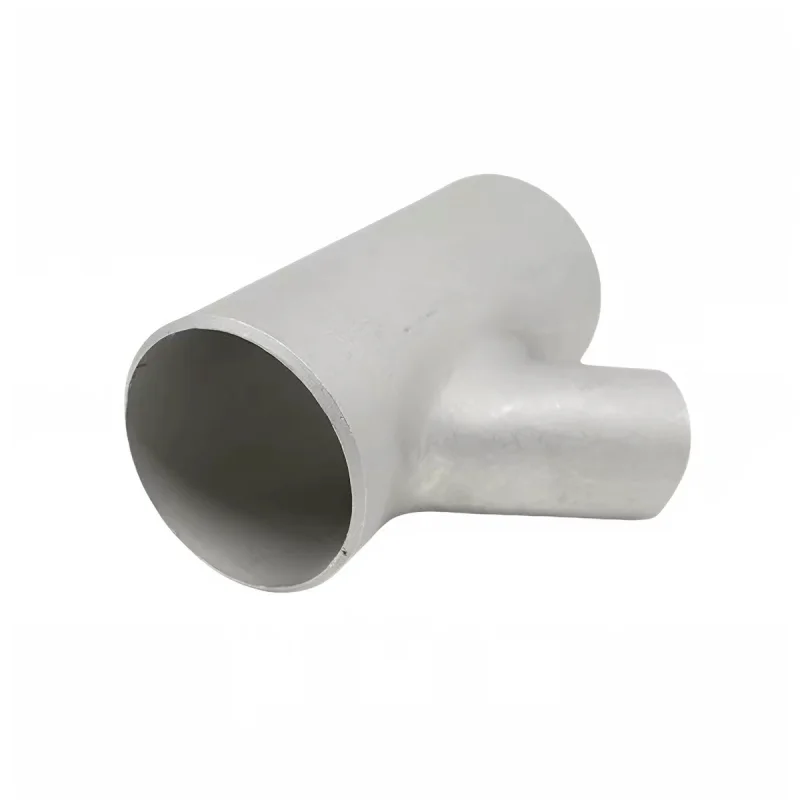
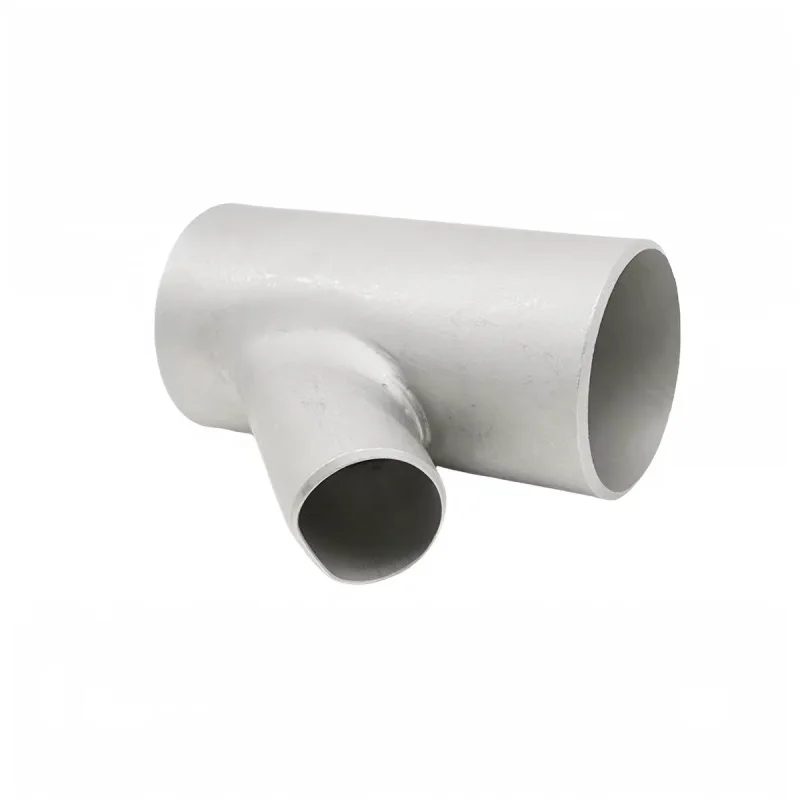
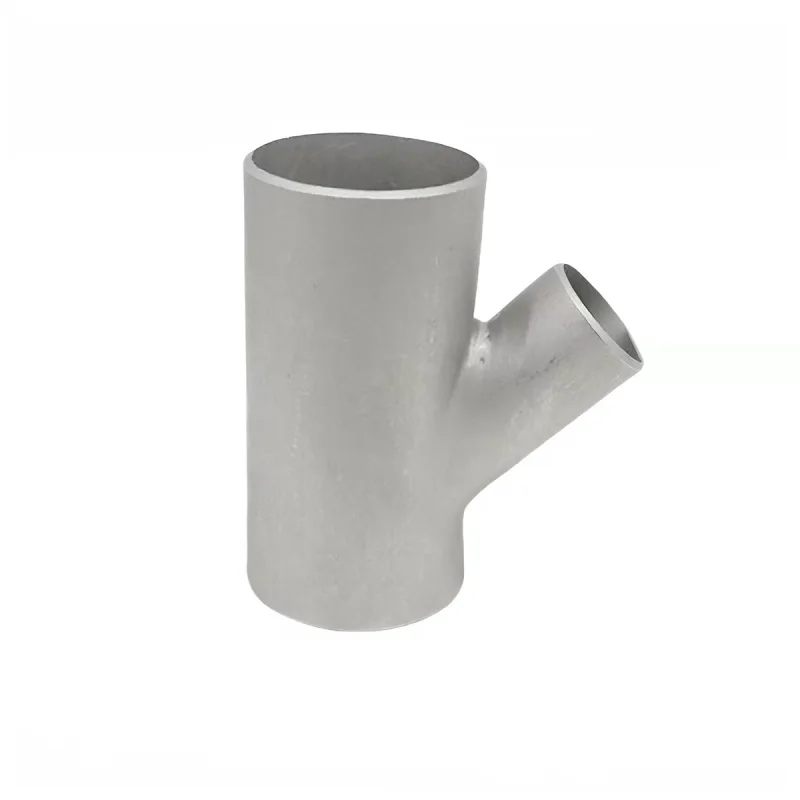
Rovné T-kusy otáčajú odbočku o 90 stupňov. Bočné T-kusy ju zvyčajne smerujú pod šikmým uhlom, bežne 45 stupňov. Tento rozdiel môže zlepšiť trasu potrubia a niekedy znížiť smerové straty, ale neznamená to, že každé odbočenie je automaticky efektívnejšie alebo v súlade s predpismi.
Pri výbere by sa mal zohľadniť smer prúdenia, dostupný priestor, zaťaženie odbočky, výrobná trasa, čistiteľnosť a rozmerová norma použitá pri obstarávaní.
Geometria mení rozloženie potrubia
Rovný T-kus je pozdĺž trasy kompaktný, ale odbočku vyčnieva kolmo na ňu. Bočný T-kus vedie odbočku dopredu alebo dozadu, čo môže eliminovať potrebu kolena po prúde, keď je cieľ už diagonálny. Bočný T-kus preto môže znížiť celkový počet tvaroviek a zvarov, aj keď je jeho vlastný plášť dlhší.
Označte uhol a orientáciu odbočky na izometrickom výkrese. Položky “Vľavo” a “Vpravo” sú nespoľahlivé bez šípky toku alebo súradnicového vzťažného bodu. V prípade vyrobených bočných odbočiek uveďte rozmery od stredu ku koncu, a nie predpokladajte, že sa použije štandardná tabuľka T-kusov.
Prietok a tlaková strata
Strata tlaku závisí od toho, či sa tok delí, spája alebo prechádza cez tok, ako aj od pomeru plôch, polomeru, uhla a Reynoldsovho čísla. Šikmá vetva môže spôsobiť, že zmena hybnosti bude v jednom smere menej prudká, ale ostrý prienik, nerovnaký otvor alebo vnútorný zvarový prienik môžu túto výhodu zmariť.
Pre presnú konfiguráciu použite koeficienty strát alebo validovaný model. Nepriraďte jednu hodnotu K každému “45-stupňovému T-kusu”. V kritických prevádzkach porovnajte kompletné trasy: jeden bočný verzus rovný T-kus plus koleno vrátane dĺžky potrubia a redukcií.
Rozdelenie toku nie je automaticky rovnaké
Ani jeden typ T-kusu nezaručuje rovnaký prietok. Rozdelenie závisí od odporu po prúde, statického tlaku, nadmorskej výšky, polohy ventilu a geometrie vetiev. Symetrické T-kus s rovnakými rozmermi potrubí sa môže stále rozdeliť nerovnomerne, ak je jedna vetva kratšia alebo napája miesto s nižším tlakom.
Ak je dôležité presné rozdelenie, pridajte vyvažovacie ventily, clony alebo regulátory prietoku a vypočítajte systém. T-kus je spojka, nie meracie zariadenie.
Štandardná montáž alebo vyrobená odbočka?
Norma ASME B16.9 pokrýva celkové rozmery, tolerancie, menovité hodnoty, skúšanie a označovanie pre továrensky vyrábané kované tvarovky určené na tupé zváranie od NPS 1/2 do NPS 48. Oficiálna... Rozsah pôsobnosti ASME B16.9 je správnym východiskovým bodom pri špecifikovaní daného štandardu.
Nie každá priečna geometria alebo odbočka na mieru je štandardným tvarovacím kusom B16.9. Namiesto toho môže byť prefabrikované spojenie navrhnuté podľa príslušnej normy pre potrubia s použitím definovaného materiálu potrubia, otvoru odbočky, výstuže a kvalifikovaného zvárania. V objednávke by malo byť uvedené, ktorá trasa sa uplatňuje; samotný názov produktu nezakladá zhodu.
Výstuž vetiev a hrúbka steny
Vyrezaním otvoru pre odbočku sa z potrubia odstráni plocha zadržiavajúca tlak. V závislosti od predpisov, pomeru veľkostí, hrúbky steny a konštrukčných podmienok môže byť výstuž tvorená prebytočnou stenou, vystuženým tvarovkou, integrálne vytvoreným vývodom alebo pridanou podložkou. Vonkajší vzhľad neprezrádza, či bola splnená požiadavka na plochu.
Uveďte návrhový tlak, teplotu, toleranciu korózie, rozvrh potrubí, materiál a účinnosť spojov. Pri cyklickej prevádzke zohľadnite aj koncentráciu napätia v rozkroku a vonkajšie zaťaženie z pripojeného potrubia.
Detaily výroby, ktoré ovplyvňujú výkon
- Ak je potrebná plynulá dráha prúdenia, zohľadnite skutočné vnútorné priemery.
- Kontrolujte prenikanie koreňa, aby zvarový kov neblokoval otvor.
- Definujte toleranciu uhla vetvenia a orientáciu hodinových ručičiek.
- Použite zvárací postup a tmel kompatibilný s oboma komponentmi.
- V prípade potreby špecifikujte tepelné spracovanie, morenie/pasiváciu a nedeštruktívnu kontrolu (NDE).
- Skontrolujte prístupnosť zvárania a kontrolu okolo ostrej strany odbočky.
V prípade kalovitých, sanitárnych alebo odvodňovacích systémov môže byť vnútorný obrys a orientácia dôležitejší ako malý teoretický rozdiel tlakových strát. Kapsa v ostrom priesečníku môže zadržiavať produkt alebo čistiacu kvapalinu.
Vonkajšie zaťaženia a podpery
Bočné zaťaženie môže zmeniť smer a rameno páky zaťaženia odbočiek. Do analýzy potrubia zahrňte trvalú hmotnosť, tepelnú rozťažnosť, vibrácie a občasné zaťaženie. Nepoužívajte tvarovku ako najbližší vhodný oporný bod, pokiaľ to konštrukcia neumožňuje.
Keď bočná časť nahrádza kombináciu T-kusu a kolena, prepočítajte flexibilitu. Menej zvarov nemusí nevyhnutne znamenať nižšie zaťaženie trysky; priamejšia trasa môže byť tuhšia.
Tabuľka výberu
| Stav | Často uprednostňuje | Dôvod overenia |
|---|---|---|
| Cieľ vetvy je kolmý | Rovné tričko | Jednoduché rozloženie a štandardné rozmery |
| Vetva pokračuje diagonálne | Bočné odpalisko | Môže odstrániť koleno a zvariť |
| Krátka dĺžka behu | Rovné tričko | Laterálne môže vyžadovať väčšiu axiálnu obálku |
| Hľadá sa cesta s nižšími stratami | Porovnajte kompletné systémy | Vnútorný obrys a následné armatúry sú určujúce |
| Služba kódového tlaku | Kvalifikovaný štandard/návrh | Meno a vzhľad nepreukazujú súlad s predpismi |
Kontrolný zoznam výziev na predkladanie ponúk
- nominálne veľkosti vedenia a vetiev plus skutočné harmonogramy;
- uhol vetvy, orientácia a rozmery od stredu ku koncu;
- druh materiálu a špecifikácia produktu;
- návrhový tlak, teplota a tolerancia korózie;
- príslušný predpis pre potrubia a norma pre tvarovky;
- zvarové konce, vnútorné obrysy a povrchová úprava;
- NDE, tlaková skúška, značenie a dokumentácia;
- množstvový a rozmerový výkres.
Vidieť skutočné Bočné T-kusy AODSON z nehrdzavejúcej ocele pre vyrobené príklady vo viacerých veľkostiach. Konečné rozmery, hrúbka steny a kontrola sa riadia schválenou špecifikáciou. Pošlite izometrický alebo vyznačený náčrt prostredníctvom formulár žiadosti.