「直径800mmのステンレス製皿形鏡板1個」という依頼だけでは、適切な部品を製造するには不十分です。直径は、内径、外径、またはシェルとの適合径を指す場合があります。形状は、トーラス状、楕円体状、半球状、または浅い非規格形状の場合があります。厚さは、入ってくる板の厚さ、または成形後の最小厚さを指す場合があります。.
これらの違いによって、取り付け精度、圧力性能、ブランクサイズ、価格が左右されます。有用な図面は、完成品の形状と設計基準を別々に定義します。.
まず頭部の輪郭を特定します
トーリスフェリカルヘッドは、球状のクラウンと、シェル付近の小さなナックル半径を組み合わせたものです。2:1楕円ヘッドは、より深い楕円形状をしています。半球ヘッドはさらに深く、効率的に圧力を伝達できますが、使用する材料と容器の長さが増えます。浅いフランジ付き皿形ヘッドは、設計で支持されている場合、大気圧タンクまたは規格外タンクに使用できます。.
これらの名称を混同して使用しないでください。圧力容器の場合、選択された規格と設計計算によって、許容される形状と厚さが規定されます。ASME Section VIII Division 1 は、規定された適用範囲のしきい値を超える圧力容器の設計、製造、検査、試験、および認証要件を規定しています。 ASME BPVC セクション VIII ページ その範囲を説明する。.
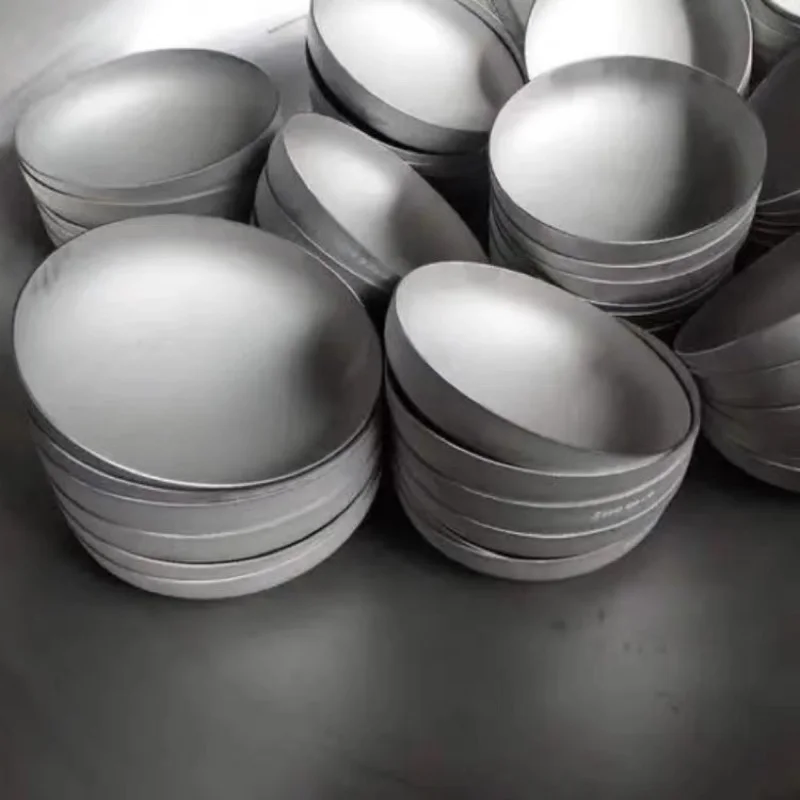
図面に表示しなければならない寸法
- 完成直径: 州IDまたはODと許容範囲。.
- クラウン半径: 主要な球状または形成された中心形状。.
- 指関節半径: クラウンフランジとストレートフランジの間の移行部。.
- ストレートフランジ: トリミングや溶接に使用できる円筒形の縁。.
- 全体的な深さ: トリミング後の基準値からの測定値。.
- 公称厚さと最小厚さ: 開始時のプレートと必要な完成品の最小値を区別する。.
- エッジの準備: 容器の溶接に合わせて、正方形、面取り、テーパー加工、または機械加工が施される。.
また、ヘッドがシェル内部に収まる必要があるのか、シェル上部に被さる必要があるのか、あるいは突合せ溶接のために位置合わせする必要があるのかを明記してください。直径に数ミリの誤差が生じるだけで、高額な手直し作業が発生する可能性があります。.
成形により厚みが変化する
冷間成形または熱間成形では、材料が再分配されます。クラウン部とナックル部は、必ずしも元の板厚と同じ厚さに仕上がるとは限りません。ナックル部は、曲率と成形ひずみが組み合わさるため、特に重要です。設計で必要な最小仕上がり厚さを指定し、製造業者が加工プロセスと予想される板厚減少に基づいて開始板を選択できるようにしてください。.
中央部のみを測定するだけでは不十分です。適切な検査図には、クラウン、トランジション、ナックルの位置が含まれます。腐食代が必要な場合は、それが完成品の最小寸法に含まれているかどうかを明確にしてください。.
ブランクサイズと成形代
出発ブランクは、展開面に加えて、把持、トリミング、および加工変動のための材料も供給する必要があります。完成直径に基づいた単純な円では小さすぎます。正確なブランク開発は、ヘッド形状、厚み、成形方法、および工場の経験に依存します。.
一点物の部品であれば、スピニング加工は金型コストを削減できる可能性があります。繰り返しサイズの場合はプレス加工が効率的です。より大きな直径の場合は、セグメント成形が適している場合があります。これらの加工方法では、表面の模様や寸法にばらつきが生じます。形状、材質、数量、仕上げの要件を受け取った後、製造業者に最適な加工方法を提案してもらうようにしてください。.
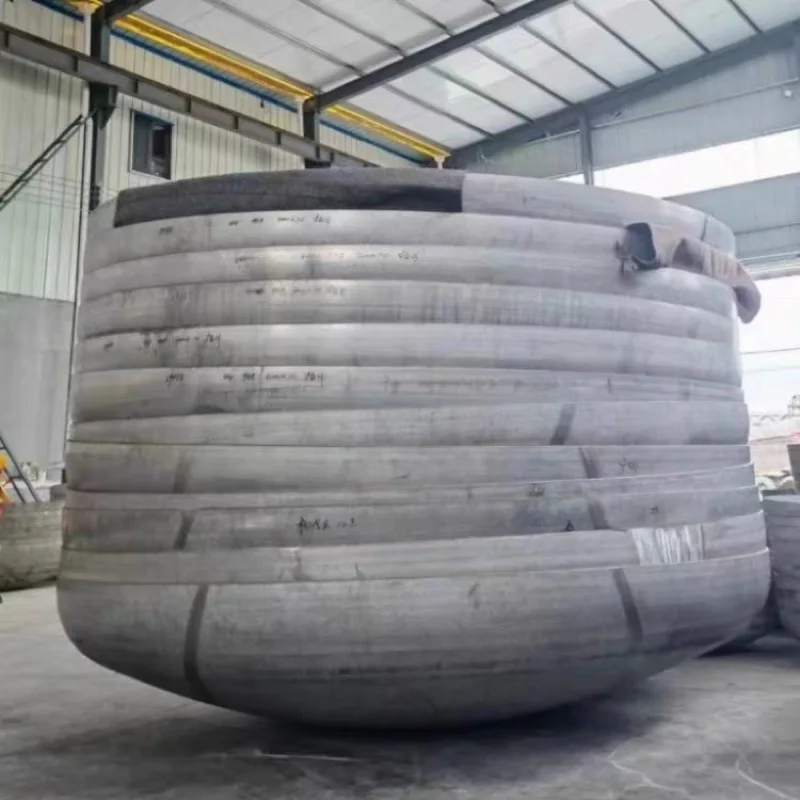
材料および溶接に関する考慮事項
304/304Lは一般的なステンレス製タンクによく用いられますが、316/316Lはより腐食性の高い用途によく用いられます。二相ステンレス鋼、ニッケル合金、炭素鋼、アルミニウムは、それぞれ独自の成形および溶接管理が必要です。グレードは、製品写真の明るさではなく、容器の用途と設計に基づいて決定されるべきです。.
溶接板からヘッドを製造する場合は、該当する規格および製造手順に従って溶接部の位置を特定し、検査基準を満たしていることを確認してください。溶接部をまたぐ成形は、形状や検査要件に影響を与える可能性があります。ステンレス鋼製のヘッドの場合は、鉄の混入を管理し、使用状況に応じて酸洗、不動態化処理、または最終仕上げを指定してください。.
開口部、ノズル、補強材
中心穴やノズルは応力場を変化させるため、補強が必要になる場合があります。最適な定義時期は成形前ですが、製造手順はサイズとプロセスによって異なります。ノズルの中心線、突出量、向き、溶接の詳細、および検査要件を明記してください。設計レビューなしに、高応力領域に開口部を設けることは避けてください。.
ヘッド供給業者は、ノズル径だけから補強の必要性を推測すべきではありません。容器圧力、接合効率、腐食代、材料特性、および規格規則など、すべてが重要です。.
検査および受入
調達計画には、材料証明書、目視検査、寸法測定、厚み測定、表面検査、溶接部の非破壊検査などが含まれる場合があります。圧力試験は、設計で別の取り決めが指定されていない限り、通常は完成した容器に対して実施されます。.
形状公差、真円度、エッジの平面度、許容される表面痕跡を定義します。見た目が滑らかな表面は、測定された形状の代わりにはなりません。.
見積依頼チェックリスト
| カテゴリ | 必須情報 |
|---|---|
| 設計基準 | 使用条件、圧力、温度、規格版、腐食代 |
| 幾何学 | プロファイル、内径/外径、クラウン半径、ナックル半径、深さ、ストレートフランジ |
| 材料 | 等級、製品形態、証明書、熱処理条件 |
| 厚さ | 形成後に名目上および/または最小値から開始 |
| 端/開口部 | トリミング、面取り、ノズル、溶接準備 |
| 品質保証 | 寸法公差、非破壊検査、表面処理、記録 |
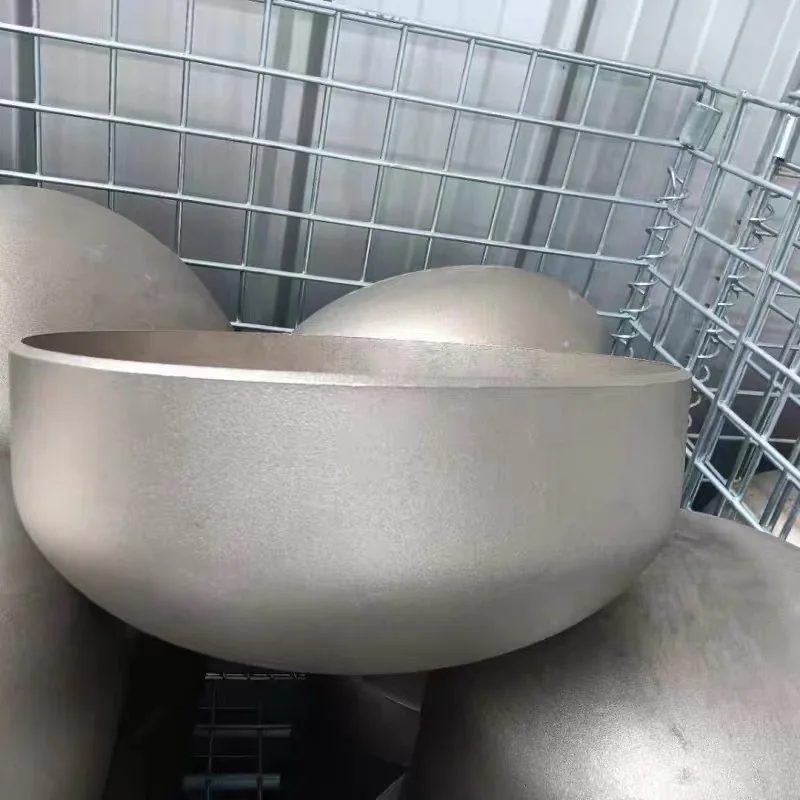
写真に撮られた AODSON 304ステンレス鋼製皿型タンクヘッド これらは実際に成形された部品であり、図面に基づいてカスタマイズできます。外観だけで圧力定格を割り当てるべきではありません。完成した形状、使用条件、数量を リクエストフォーム 製造可能性レビューのため。.