لا يكفي طلب "رأس مقعر من الفولاذ المقاوم للصدأ، قطره 800 مم" لتصنيع القطعة المطلوبة. قد يُقصد بالقطر القطر الداخلي أو الخارجي أو قطر مطابقة الغلاف. وقد يكون شكل المقطع العرضي كرويًا أو بيضاويًا أو نصف كروي أو شكلًا ضحلًا غير مُحدد. أما السُمك فقد يُشير إلى سُمك الصفيحة الخام أو الحد الأدنى بعد التشكيل.
تتحكم هذه الاختلافات في عملية التركيب، وأداء الضغط، وحجم القطعة الخام، والسعر. ويُحدد الرسم التوضيحي المفيد الشكل الهندسي النهائي والأساس الهندسي بشكل منفصل.
حدد شكل الرأس أولاً
يجمع الرأس الكروي المقعر بين تاج كروي ونصف قطر مفصل أصغر بالقرب من الغلاف. أما الرأس الإهليلجي بنسبة 2:1 فيتميز بملف إهليلجي أعمق. بينما يكون الرأس نصف الكروي أعمق، ويستطيع تحمل الضغط بكفاءة، ولكنه يستهلك كمية أكبر من المواد ويتطلب طولًا أكبر للوعاء. ويمكن استخدام الرؤوس الضحلة ذات الحواف المقعرة للخزانات الجوية أو غير المطابقة للمعايير، إذا كان التصميم يدعم ذلك.
لا تستخدم هذه الأسماء بشكل تبادلي. بالنسبة لأوعية الضغط، يحدد الكود المختار وحسابات التصميم الشكل الهندسي والسماكة المسموح بهما. يغطي القسم الثامن، الجزء الأول من معيار ASME متطلبات التصميم والتصنيع والفحص والاختبار والاعتماد لأوعية الضغط التي تتجاوز الحد الأدنى المحدد لنطاقه؛ وهو المعيار الرسمي. صفحة ASME BPVC القسم الثامن يوضح ذلك النطاق.
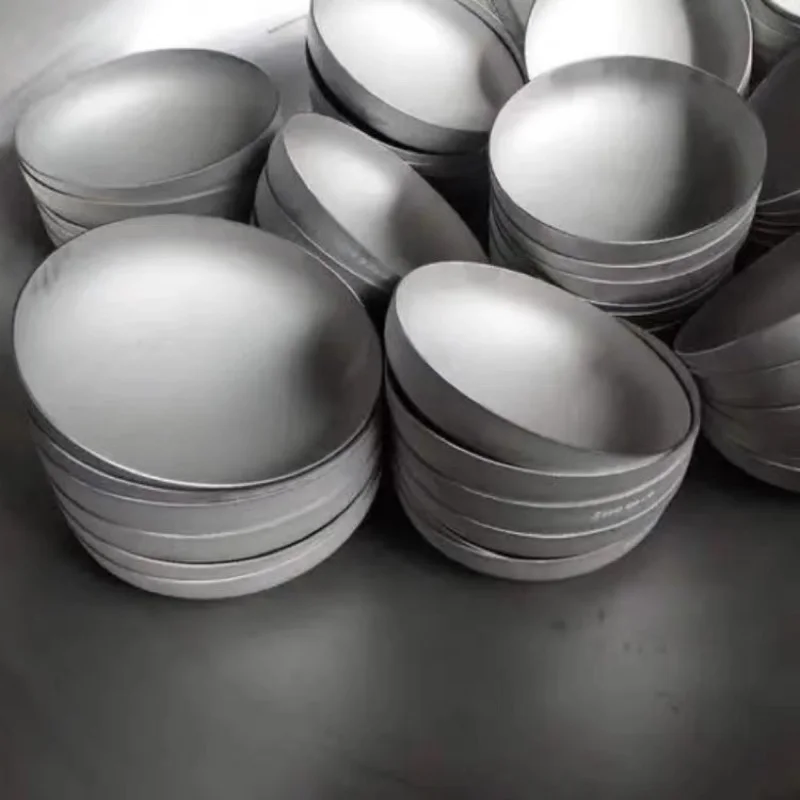
الأبعاد التي يجب أن تظهر على الرسم
- القطر النهائي: معرف الولاية أو القطر الخارجي والتفاوت المسموح به.
- نصف قطر التاج: الشكل الكروي الرئيسي أو المقطع المركزي المتشكل.
- نصف قطر المفصل: الانتقال بين التاج والحافة المستقيمة.
- شفة مستقيمة: الحافة الأسطوانية المتاحة للتشذيب واللحام.
- العمق الإجمالي: تم القياس من نقطة مرجعية محددة بعد التشذيب.
- السماكة الاسمية والدنيا: ميّز بين لوحة البداية والحد الأدنى المطلوب من اللوحة النهائية.
- تحضير الحواف: مربعة، مشطوفة، مدببة أو مصنعة آلياً للحام الأوعية.
حدد أيضًا ما إذا كان يجب أن يتناسب رأس المسمار مع داخل الغلاف، أو فوقه، أو أن يكون محاذيًا للحام التناكبي. قد يؤدي اختلاف بسيط في القطر (بضعة ملليمترات) إلى إعادة تصنيع مكلفة في الورشة.
يؤدي تشكيل التغيرات في السماكة
يؤدي التشكيل على البارد أو الساخن إلى إعادة توزيع المادة. لا تنتهي منطقة التاج والمفصل بالضرورة عند سُمك الصفيحة الأصلية. يُعدّ المفصل ذا أهمية خاصة لأنه يجمع بين الانحناء وإجهاد التشكيل. حدد الحد الأدنى للسُمك النهائي المطلوب في التصميم، ثم دع المُصنِّع يختار الصفيحة الأولية بناءً على العملية والترقق المتوقع.
لا يكفي القياس عند المركز فقط. يجب أن تشمل خريطة الفحص الدقيقة مواقع التاج، والوصلات، والمفاصل. إذا لزم مراعاة التآكل، فوضح ما إذا كان ذلك مشمولاً في الحد الأدنى النهائي.
حجم القطعة الخام وبدل التشكيل
يجب أن توفر الخامة الأولية السطح المطلوب بالإضافة إلى المواد اللازمة للتثبيت والتشذيب والتعديلات أثناء عملية التصنيع. دائرة بسيطة تعتمد على القطر النهائي ستكون صغيرة جدًا. يعتمد تطوير الخامة الأولية بدقة على شكل رأس القطع، وسماكته، وطريقة تشكيله، وخبرة ورشة العمل.
بالنسبة للقطع الفريدة، قد يقلل التشكيل بالدوران من تكلفة الأدوات؛ بينما يُعدّ التشكيل بالضغط فعالاً للأحجام المتكررة؛ وقد يناسب التشكيل القطاعي الأقطار الأكبر. تُنتج هذه الطرق أنماط سطحية مختلفة وتفاوتًا في الأبعاد. اطلب من الشركة المصنعة اقتراح العملية بعد استلام الشكل الهندسي والمادة والكمية ومتطلبات التشطيب.
اعتبارات المواد واللحام
يُعدّ الفولاذ المقاوم للصدأ 304/304L شائعًا في خزانات الفولاذ المقاوم للصدأ العامة، بينما يُفضّل استخدام الفولاذ 316/316L في البيئات الأكثر تآكلًا. أما الفولاذ المزدوج، وسبائك النيكل، والفولاذ الكربوني، والألومنيوم، فتتطلب عمليات تشكيل ولحام خاصة بها. ويجب تحديد درجة الفولاذ بناءً على طبيعة استخدام الخزان وتصميمه، وليس بناءً على سطوع صورة المنتج.
عند تصنيع رأس من صفيحة ملحومة، يجب تحديد موقع اللحام والتحقق من مطابقته للمعايير والإجراءات التصنيعية المطبقة. قد يؤثر تشكيل اللحام على شكل الرأس ومتطلبات الفحص. بالنسبة للرؤوس المصنوعة من الفولاذ المقاوم للصدأ، يجب التحكم في تلوث الحديد وتحديد عمليات التخليل أو التخميل أو التشطيب النهائي عند الحاجة.
الفتحات والفوهات والتقوية
يُغيّر الثقب المركزي أو الفوهة مجال الإجهاد، وقد يتطلب تدعيمًا. يُفضّل تحديد ذلك قبل التشكيل، لكن تسلسل التصنيع يعتمد على الحجم والعملية. حدّد خط مركز الفوهة، وبروزها، واتجاهها، وتفاصيل اللحام، ومتطلبات الفحص. تجنّب وضع فتحة في منطقة ذات إجهاد عالٍ دون مراجعة التصميم.
لا ينبغي توقع أن يستنتج مورد رأس المضخة التعزيز من قطر الفوهة وحده. فضغط الوعاء، وكفاءة الوصلة، وبدل التآكل، وخصائص المواد، وقواعد الكود، كلها عوامل مهمة.
الفحص والقبول
قد تتضمن خطة الشراء شهادات المواد، والفحص البصري، ورسم الخرائط البُعدية، ومسح السُمك، وفحص السطح، والفحص غير المُتلف للحامات. ويُجرى اختبار الضغط عادةً على الوعاء المُكتمل ما لم يُحدد التصميم ترتيبًا آخر.
حدد التفاوت المسموح به في شكل السطح، وعدم استدارته، واستواء حوافه، والعلامات السطحية المسموح بها. لا يُعد السطح الأملس ظاهريًا بديلاً عن القياسات الهندسية الدقيقة.
قائمة التحقق من طلب عرض الأسعار
| فئة | المعلومات المطلوبة |
|---|---|
| أساس التصميم | الخدمة، والضغط، ودرجة الحرارة، وإصدار الكود، وبدل التآكل |
| الهندسة | المقطع الجانبي، القطر الداخلي/القطر الخارجي، نصف قطر التاج، نصف قطر المفصل، العمق، والشفة المستقيمة |
| مادة | الدرجة، وشكل المنتج، والشهادة، وحالة المعالجة الحرارية |
| سماكة | القيمة الاسمية و/أو الحد الأدنى المبدئي بعد التأسيس |
| الحواف/الفتحات | التشذيب، والشطف، والفوهات، وتحضير اللحام |
| ضمان الجودة | التفاوتات البُعدية، والاختبارات غير الإتلافية، ومعالجة الأسطح، والسجلات |
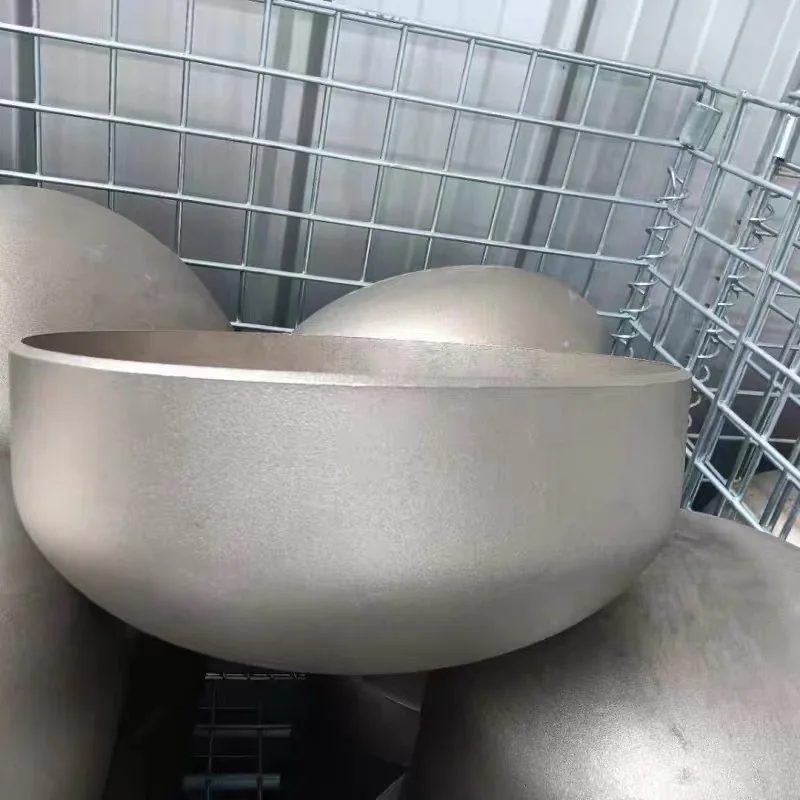
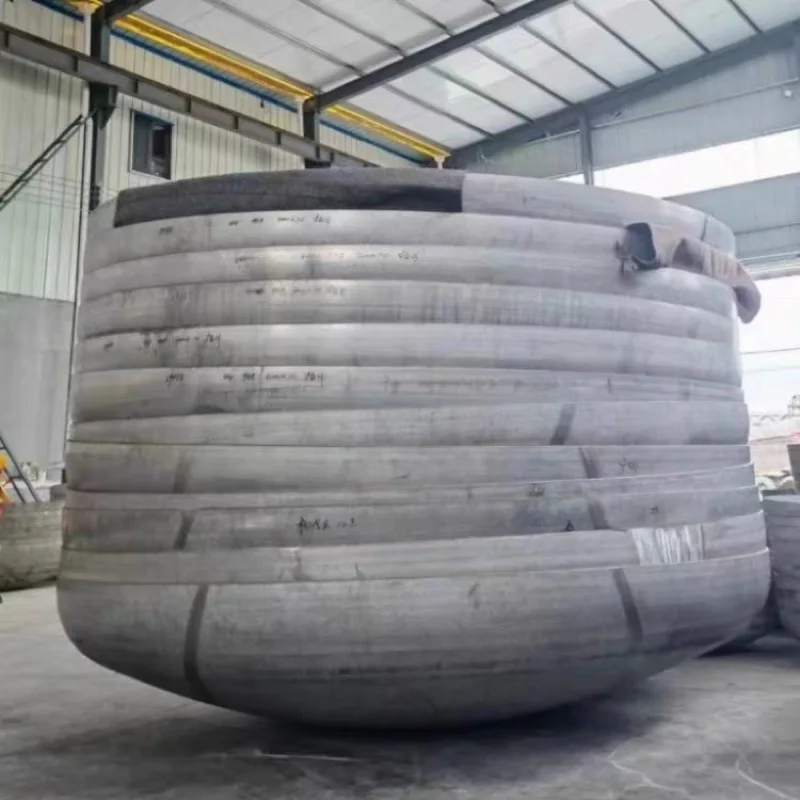
الصورة رؤوس خزانات مقعرة من الفولاذ المقاوم للصدأ AODSON 304 هي أجزاء مصنّعة حقيقية ويمكن تخصيصها عن طريق الرسم. لا ينبغي تحديد تصنيف الضغط لها بناءً على مظهرها فقط. أرسل الشكل الهندسي النهائي وظروف التشغيل والكمية عبر نموذج الطلب لإجراء مراجعة لإمكانية التصنيع.