تؤدي فوهات مرشحات الأسلاك الإسفينية وظيفتين مترابطتين: احتجاز وسائط المعالجة وتوفير مسار تدفق عبر نظام التوزيع أو التجميع الخاص بالمرشح. قد يؤدي استخدام فتحة لحجز الوسائط إلى تركيب غير مناسب إذا تم إغفال مساحة الفتحة، أو تقييد ساق الفوهة، أو تباعد الفوهات، أو مهمة الغسيل العكسي.
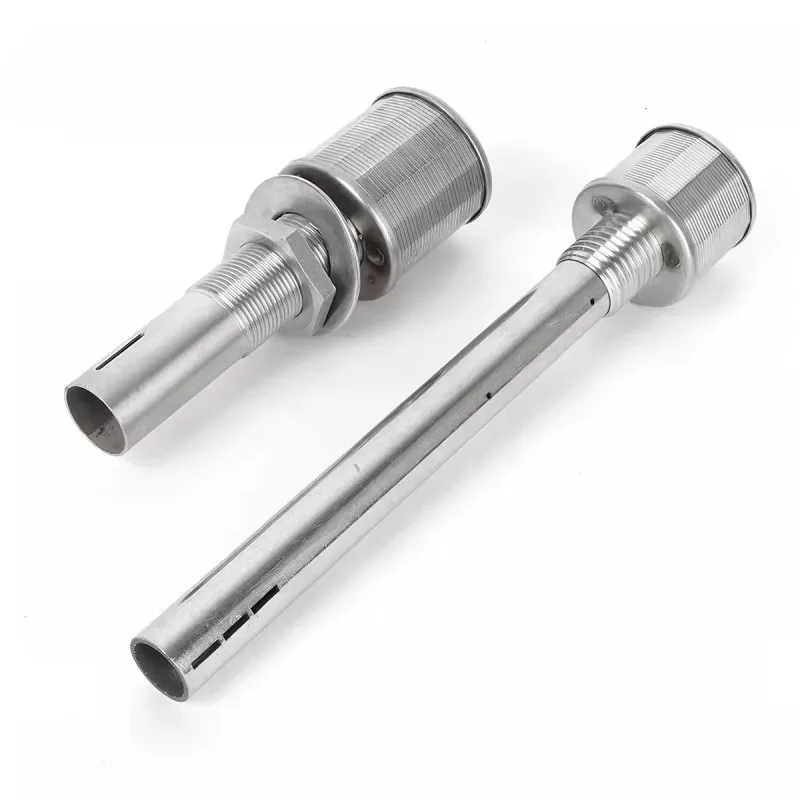
يستخدم هذا الدليل الفني ما تم نشره مؤخراً فوهات ترشيح سلكية إسفينية من الفولاذ المقاوم للصدأ من AODSON كأمثلة فوتوغرافية حقيقية. يجب أن تأتي تفاوتات الفتحات، والمنحنيات الهيدروليكية، وحدود الضغط من مواصفات المكون المعتمدة؛ ولا يمكن قياسها بشكل موثوق من صورة المنتج.
1. فصل معدل احتفاظ الوسائط عن تصنيف الترشيح
في وعاء مملوء بوسط ترشيح، يقوم هذا الوسط بمعظم عملية المعالجة، بينما تحتفظ الفوهة بمادة الوسط وتجمع السائل أو توزعه. لذا، فإن حجم فتحة الفوهة لا يحدد بالضرورة قدرة نظام الترشيح على إزالة الجسيمات.
اطلب توزيع حجم جزيئات الوسائط، بما في ذلك الجزيئات الدقيقة، ومعلومات حول شكل الجزيئات وتآكلها وطرق التعامل معها. يجب على مورد الوسائط أو مصمم العملية تحديد متطلبات الاحتجاز. قد يخفي الحجم الاسمي للوسائط وحده جزيئات أصغر قادرة على المرور عبر الفتحة.
حدد كلاً من الفتحة الاسمية والتفاوت المسموح به. إذا كان التصميم يعتمد على فتحة قصوى، فيجب التحكم في هذا الحد على امتداد طول الشاشة المعني، بما في ذلك مناطق اللحام والنهايات. حدد كيفية قياس الفتحات وما يُعتبر عيبًا. لا يُعد قياس واحد مقبول دليلاً كافيًا على تجانس الشاشة.
2. احسب تقديرًا هندسيًا للمساحة المفتوحة
بالنسبة لسطح مثالي ذي فتحة وسلك متكررين، تكون نسبة الفتح التقريبية هي φ = s / (s + w), حيث يمثل s عرض الفتحة و w عرض وجه السلك المسقط. يجب أن يستخدم كلا البعدين نفس الوحدات.
بالنسبة لفتحة توضيحية بعرض 0.20 مم ووجه سلك بعرض 1.00 مم، فإن φ = 0.20 / 1.20 = 16.7%. باستخدام نفس الفتحة ووجه سلك بسمك 0.75 مم، يصبح التقدير 21.1%. يؤدي تغيير هندسة السلك إلى تغيير المساحة المفتوحة دون تغيير فتحة التثبيت الاسمية.
لا يشمل هذا التعبير المبسط المناطق المسدودة، والدعامات، والأغطية الطرفية، وتفاصيل التجميع الملحوم المنحني. استخدم الرسم أو المساحة المفتوحة الصافية المقاسة للأعمال الهيدروليكية. قد تؤدي زيادة المساحة المفتوحة إلى تغيير قوة السلك، أو متطلبات الدعم، أو حدود التصنيع، لذا لا يمكن تحسين نسبة الفتح بشكل مستقل.
3. تحقق من تدفق السائل عبر الفوهة بأكملها
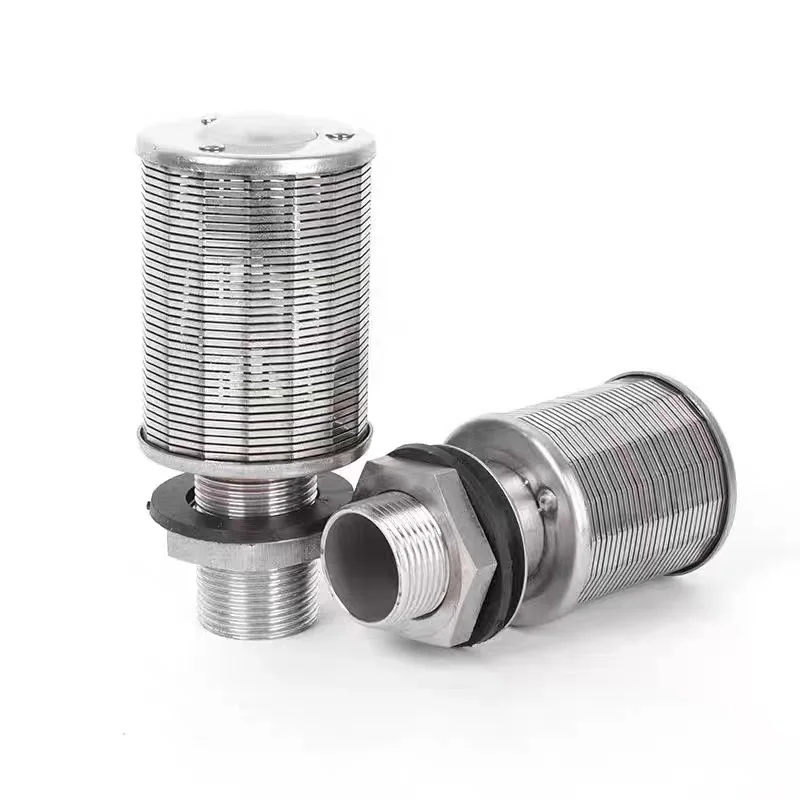
كتقدير أولي، متوسط السرعة عبر مساحة الشاشة الصافية هو v = Q / Aيفتح. بافتراض معدل تدفق توضيحي قدره 0.30 م³/ساعة لكل فوهة، فإن قيمة Q تساوي 0.0000833 م³/ثانية. إذا كانت مساحة فتحة الغربال الصافية 1200 مم²، أو 0.0012 م²، فإن متوسط سرعة التدفق في الفتحة يبلغ حوالي 0.069 م/ث.
لا تكفي هذه القيمة وحدها للتنبؤ بانخفاض الضغط. فمدخل الشاشة، والضغط الداخلي، وثقب ساق الفوهة، وفتحات ساق الفوهة، ومخرجها، كلها عوامل تساهم في زيادة المقاومة. ارسم منحنى التدفق مقابل انخفاض الضغط للفوهة كاملةً، مع مراعاة خصائص المائع واتجاه التدفق المناسبين.
ال كتيب جونسون سكرينز الصناعي تتعامل الشركة مع تصميم الفوهات وعددها كعوامل تعتمد على التطبيق، وتُبلغ عن تدفقات التجميع والغسيل العكسي بشكل منفصل لمنتجاتها. هذا التمييز مفيد أثناء تحديد المواصفات، لكن قيم الكتالوج المذكورة لا تُمثل تقييمات لأمثلة AODSON الموضحة هنا.
4. لا تفترض أن الفوهات المتطابقة تضمن توزيعًا متجانسًا
إن قسمة التدفق الكلي على عدد الفوهات يعطي متوسط التدفق التصميمي، ولا يُعد دليلاً على التشغيل المنتظم. إذ يمكن أن تؤدي المسافات المختلفة بين المشعبات، وظروف الطبقة المحلية، وارتفاعات التجميع، أو الفتحات المسدودة إلى اختلاف مقاومة الفروع.
في شبكة مبسطة ذات فروع متطابقة وضغط تشغيل متساوٍ، يكون التدفق المتساوي ممكنًا. أما في وعاء حقيقي، فيُقيّم كل من لوحة التوزيع أو المشعب ومقاومة الفوهة وانخفاض ضغط الطبقة. قد يؤدي زيادة مقاومة الفوهة إلى تحسين توازن التدفق، ولكنه قد يزيد أيضًا من ضغط المضخة؛ ويُعدّ التوازن المقبول قرارًا تصميميًا للنظام.
يرجى تحديد قطر الوعاء، وترتيب الفوهات، وتصميم المشعب، ونطاق التدفق التشغيلي، والانتظام المطلوب. حدد ارتفاعات التركيب والمسافات المتاحة. يجب أن تحافظ الفوهة البديلة على الأداء الهيدروليكي المعتمد وأن تتناسب مع الفتحة.
5. تقييم الترشيح والغسيل العكسي كحالتين منفصلتين
يمكن أن يؤدي الغسيل العكسي إلى عكس التدفق وإدخال أحمال مختلفة عن التشغيل العادي. يجب تحديد كل من التشغيل بالسوائل فقط، والتنظيف بالهواء، والتشغيل المشترك بالهواء والماء بشكل منفصل. يرجى وصف التسلسل، ومعدل التدفق، ودرجة الحرارة، وأي ظروف عابرة بدلاً من سرد معدل تدفق اسمي واحد.
اطلب حدود فرق الضغط عبر الشاشة في كل اتجاه مطلوب. يختلف ضغط تشغيل الوعاء عن فرق ضغط الفوهة: فقد يكون للوعاء ذي الضغط العالي فرق ضغط طبيعي صغير على الشاشة، بينما قد تتعرض الفوهة المسدودة لفرق ضغط محلي أكبر.
عند الحاجة إلى سيقان طويلة أو فتحات لتوزيع الهواء، تأكد من هندستها وموضعها بالنسبة للوحة التثبيت. قد يؤثر ارتفاع التركيب على سهولة الوصول، وممرات التدفق، وترتيب الهواء والماء المطلوب. لا تستخدم تصميمًا بساق قصيرة لمجرد تطابق السن اللولبي.
6. حدد واجهة التركيب والإغلاق
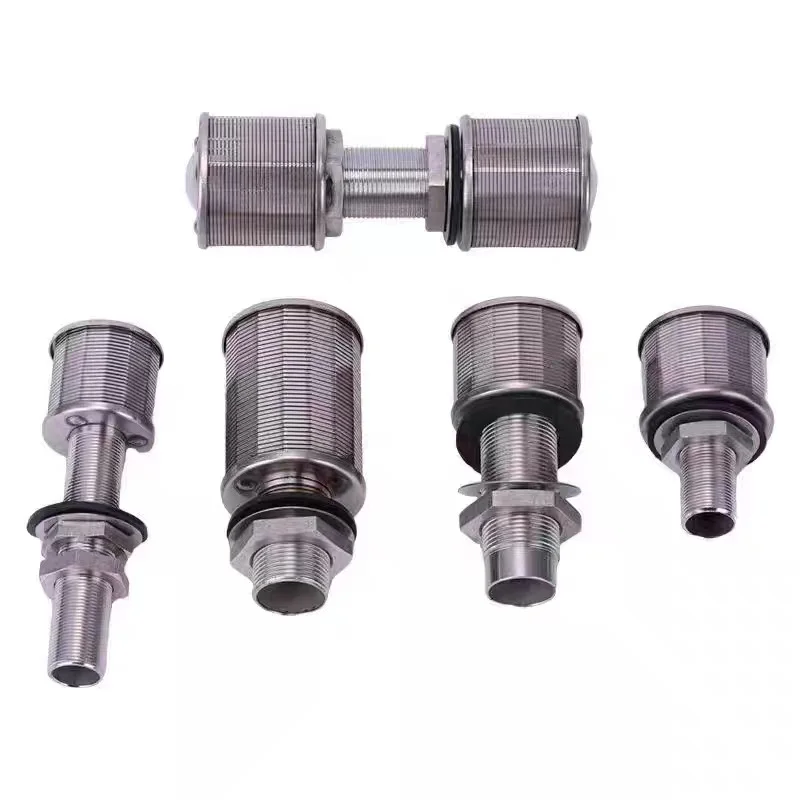
| واجهة المستخدم | متطلبات الرسم | مخاوف القبول |
|---|---|---|
| خيط | المعيار، الحجم، درجة الصوت، الجنس، والمشاركة | الملاءمة، وخلوص التركيب، والتسريب غير المقصود |
| لوحة التثبيت | السماكة، وحجم الثقب، وهندسة المقعد | الوضع الصحيح للصامولة وارتفاع التجميع |
| ختم | المركب، الأبعاد وطريقة الضغط | التوافق مع السوائل والتجاوز حول الشاشة |
| ينبع | القطر الداخلي، والفتحات، والطول، والاتجاه | التقييد والتداخل الهيدروليكي |
| شاشة | حدود الفتحة، وشكل السلك، والمساحة المفتوحة الصافية | أداء الاحتفاظ بالوسائط وتدفقها |
قد يؤدي وجود مسار جانبي حول قاعدة التثبيت إلى تحرير الوسائط حتى عندما تستوفي جميع فتحات الشاشة المواصفات. افحص اللوحة وواجهة الإحكام كجزء من عملية التجميع. حدد تعليمات الربط وأي آلية قفل مع مورد المعدات.
7. تحديد المواد والفحص والصيانة
تتضمن قائمة المنتجات خيارات من الفولاذ المقاوم للصدأ 304 و316L. يتطلب الاختيار معرفة التركيب الكيميائي الفعلي للسائل، ودرجة الحرارة، ونظام التنظيف، وظروف التعرض. حدد المواد المستخدمة في تصنيع الشاشة، والساق، واللحامات، ومكونات منع التسرب، بدلاً من الاكتفاء بتحديد الجزء الظاهر فقط.
تتضمن خطة الفحص المفيدة فحص توزيع الفتحات، وحالة اللحام، وأبعاد الرأس، وملاءمة الخيوط، وفتحات الساق، وارتفاع التجميع. في حال تطلب الأمر اختبار التدفق أو اختبار فرق الضغط، يجب تحديد سائل الاختبار، ودرجة الحرارة، واتجاه التدفق، ومواقع القياس، ومعايير القبول. يجب الاتفاق على ما إذا كان التأهيل ينطبق على التصميم ككل أو على كل دفعة إنتاج على حدة.
لضمان التشغيل السليم، سجّل انخفاض الضغط في النظام النظيف كقيمة أساسية في ظل ظروف محددة. راقب التغيرات المصاحبة لحالة طبقة الترشيح ومعدل التدفق؛ إذ لا يُعدّ تغير الضغط وحده مؤشرًا على انسداد الفوهة. تأكد من سهولة الوصول، وخلوص الإزالة، وتوفر قطع الغيار، وطريقة التنظيف المناسبة لكل من المعدن والحلقات المانعة للتسرب.
قم بإعداد طلب عرض أسعار كامل للفوهات
أرسل بيانات الوسائط، ومعايير الاحتفاظ، ومعدل التدفق الطبيعي، وتسلسل الغسيل العكسي، وعدد الفوهات وتصميمها، وانخفاض الضغط المسموح به، وحدود فرق الضغط، وظروف السائل، ورسم التركيب، ومتطلبات المواد. أضف نطاق الفحص والوثائق المطلوبة.
تصفح تكوينات فوهات الترشيح الفعلية و قم بتقديم رسم المعدات الخاص بك وحدد مهام العملية. راجع معلومات مراقبة الجودة عند الاتفاق على القياسات ومعايير القبول.