Запрос на “одну выпуклую головку из нержавеющей стали диаметром 800 мм” недостаточен для изготовления нужной детали. Диаметр может означать внутренний, внешний или диаметр, соответствующий форме корпуса. Профиль может быть торосферическим, эллипсоидным, полусферическим или иметь неглубокую форму, не соответствующую стандарту. Толщина может относиться к исходному листу или к минимальной толщине после формовки.
Эти различия влияют на посадку, характеристики при работе под давлением, размер заготовки и цену. Полезный чертеж отдельно определяет готовую геометрию и инженерную основу.
Сначала определите профиль головы.
Торосферическая головка сочетает в себе сферическую форму с меньшим радиусом изгиба вблизи корпуса. Эллипсоидальная головка с соотношением сторон 2:1 имеет более глубокий эллиптический профиль. Полусферическая головка еще глубже и может эффективно выдерживать давление, но требует больше материала и длины сосуда. Неглубокие фланцево-вогнутые головки могут использоваться для атмосферных или не соответствующих нормам резервуаров, если это предусмотрено конструкцией.
Не следует использовать эти названия взаимозаменяемо. Для сосудов под давлением выбранный код и расчетные параметры конструкции определяют допустимую геометрию и толщину. Раздел VIII, подразделение 1 стандарта ASME охватывает требования к проектированию, изготовлению, проверке, испытаниям и сертификации сосудов под давлением, превышающие установленный порог; официальный ASME BPVC Раздел VIII страница объясняет этот масштаб.
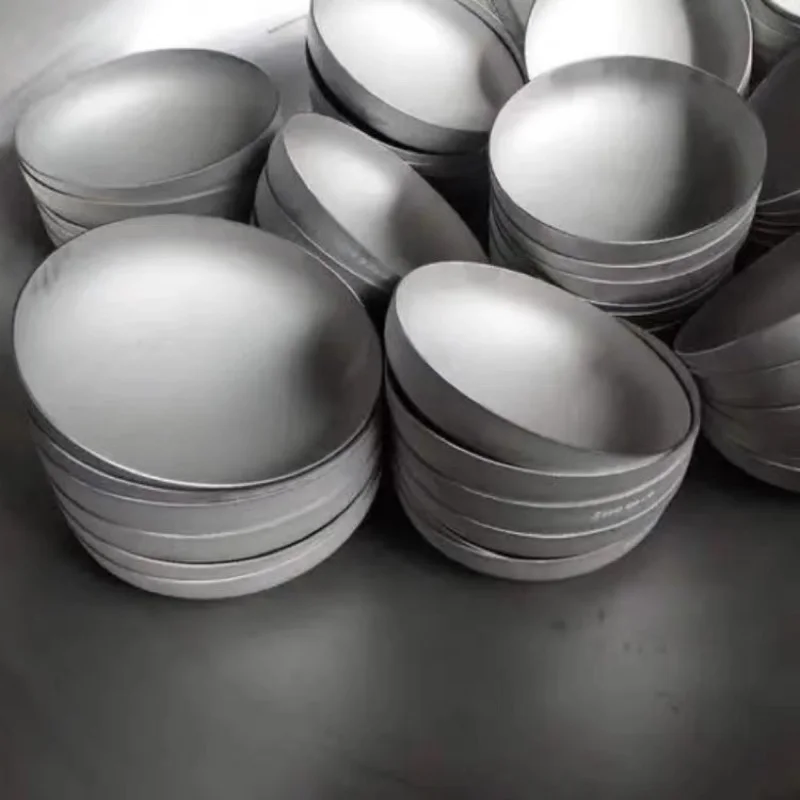
Размеры, которые должны быть указаны на чертеже.
- Диаметр готового изделия: Укажите ID штата или OD и допустимую концентрацию.
- Радиус коронки: основной сферический или сформированный центральный профиль.
- Радиус сустава пальца: переход между коронкой и прямым фланцем.
- Прямой фланец: Цилиндрическая кромка, пригодная для обрезки и сварки.
- Общая глубина: Измерено относительно указанной исходной точки после обрезки.
- Номинальная и минимальная толщина: Различать исходную плиту от требуемого минимального количества готовой плиты.
- Подготовка кромки: квадратные, скошенные, конические или обработанные для сварки сосуда.
Также укажите, должна ли головка располагаться внутри корпуса, поверх корпуса или совпадать для стыковой сварки. Неточность в несколько миллиметров по диаметру может привести к дорогостоящей доработке в цеху.
Изменение толщины в процессе формирования
Холодная или горячая формовка перераспределяет материал. Верхняя часть и поворотный кулак не обязательно должны иметь толщину исходного листа. Поворотный кулак особенно важен, поскольку он сочетает в себе кривизну и деформационное напряжение. Укажите минимальную требуемую толщину готового листа в соответствии с проектом, а затем позвольте производителю выбрать исходный лист, исходя из процесса и ожидаемого утонения.
Измерений только в центре недостаточно. Грамотная схема осмотра должна охватывать области верхней части, перехода и шарниров. Если требуется зазор от коррозии, четко укажите, включен ли он в минимальный размер готового изделия.
Размер заготовки и припуск на формовку
Исходная заготовка должна обеспечивать необходимую площадь поверхности, а также материал для захвата, обрезки и учета технологических отклонений. Простая окружность, рассчитанная на основе конечного диаметра, будет слишком мала. Точность изготовления заготовки зависит от профиля головки, толщины, метода формования и опыта работы в цехе.
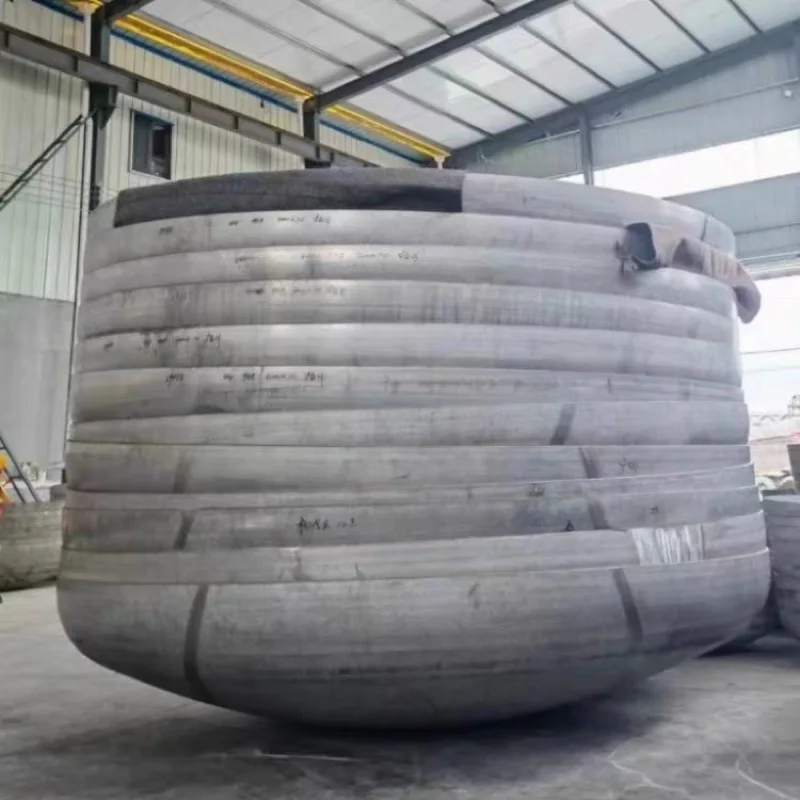
Для единичных деталей формовка может снизить затраты на оснастку; прессование может быть эффективным для повторяющихся размеров; сегментная формовка может подойти для больших диаметров. Эти методы позволяют получить различные узоры на поверхности и неравномерность размеров. После получения информации о геометрии, материале, количестве и требованиях к отделке, попросите производителя предложить подходящий процесс.
Вопросы выбора материалов и сварки
Для обычных резервуаров из нержавеющей стали обычно используется сталь 304/304L, тогда как сталь 316/316L часто рассматривается для эксплуатации в более агрессивных средах. Дуплексная сталь, никелевые сплавы, углеродистая сталь и алюминий требуют особого контроля при формовке и сварке. Марка стали должна определяться условиями эксплуатации и конструкцией резервуара, а не яркостью фотографии изделия.
При изготовлении головки из сварной пластины необходимо определить и проверить шов в соответствии с применимыми нормами и процедурами изготовления. Формирование поперек сварного шва может повлиять на форму и требования к контролю качества. Для головок из нержавеющей стали необходимо контролировать загрязнение железом и указывать травление, пассивацию или финишную обработку там, где это требуется в процессе эксплуатации.
Отверстия, патрубки и усиление
Центральное отверстие или патрубок изменяет поле напряжений и может потребовать усиления. Лучше всего определить это до начала формовки, но последовательность изготовления зависит от размера и процесса. Укажите осевую линию патрубка, его выступ, ориентацию, детали сварного шва и требования к контролю качества. Избегайте размещения отверстия в зоне сильных напряжений без предварительной проверки проекта.
Не следует ожидать, что головной поставщик сможет определить усиление, исходя только из диаметра патрубка. Давление в сосуде, эффективность соединения, припуск на коррозию, свойства материала и нормы законодательства — все это имеет значение.
Проверка и приемка
План закупок может включать сертификаты на материалы, визуальный осмотр, картирование размеров, измерение толщины, осмотр поверхности и неразрушающий контроль сварных швов. Испытание под давлением обычно проводится на готовом сосуде, если в проекте не предусмотрено иное.
Определите допуск на профиль, некруглость, плоскостность кромок и допустимые поверхностные дефекты. Гладкая с эстетической точки зрения поверхность не заменяет измеренную геометрию.
Контрольный список запроса коммерческого предложения
| Категория | Необходимая информация |
|---|---|
| Основа проектирования | Условия эксплуатации, давление, температура, редакция нормативных документов и допуск на коррозию. |
| Геометрия | Профиль, внутренний/наружный диаметр, радиус коронки, радиус поворотного кулака, глубина и прямой фланец. |
| Материал | Марка, форма изделия, сертификат и условия термообработки. |
| Толщина | Начальный номинальный и/или минимальный уровень после формирования |
| Края/отверстия | Обрезка, снятие фаски, установка сопел и подготовка к сварке. |
| Контроль качества | Допуски на размеры, неразрушающий контроль, обработка поверхности и документация. |
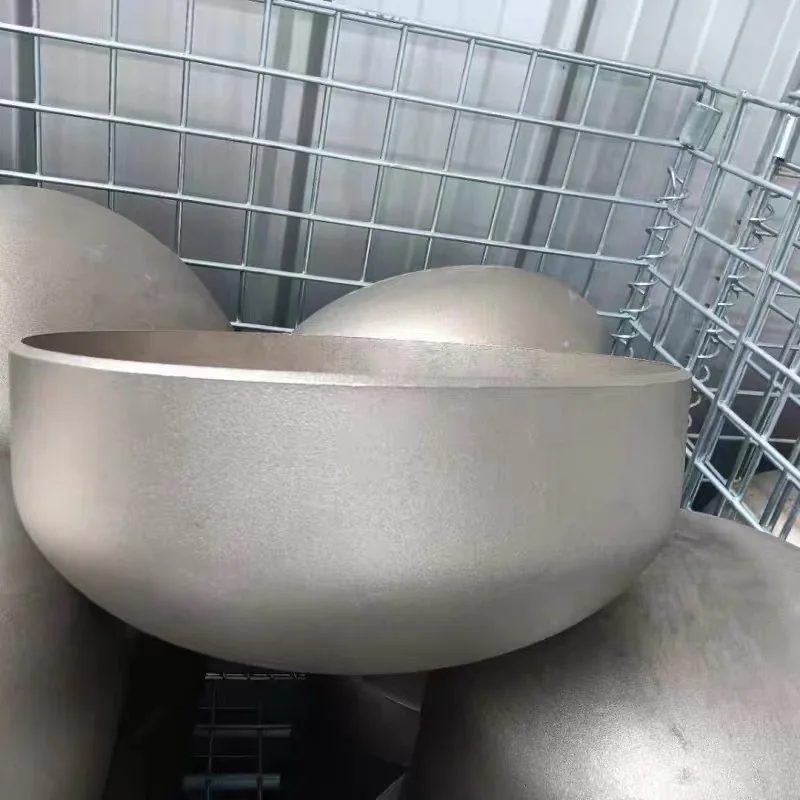
Фотограф Выпуклые днища баков AODSON из нержавеющей стали 304 Это детали, изготовленные по реальной форме, и их можно модифицировать по чертежу. Не следует присваивать им номинальный уровень давления только на основании внешнего вида. Отправьте готовую геометрию, условия эксплуатации и количество через... форма запроса для проверки технологичности производства.