僅憑「一個直徑 800 毫米的不鏽鋼碟形封頭」這樣的要求不足以製造出合適的零件。直徑可以指內徑、外徑或殼體匹配直徑。輪廓可以是球形、橢球形、半球形或淺型非標準形。厚度可以指來料板材的厚度,也可以指成型後的最小厚度。.
這些差異會影響組裝、壓力性能、坯料尺寸和價格。一張有用的圖紙會分別定義成品幾何形狀和工程基礎。.
首先確定頭部輪廓
球形封頭結合了球形封頂和靠近殼體處較小的折角半徑。 2:1橢球形封頭具有較深的橢圓輪廓。半球形封頭更深,能夠有效地承受壓力,但需要更多的材料和更長的容器長度。當設計允許時,淺法蘭碟形封頭可用於常壓儲槽或非規範儲槽。.
請勿混用這些名稱。對於壓力容器,所選規範和設計計算決定了允許的幾何形狀和厚度。 ASME 第 VIII 卷第 1 部分涵蓋了超出其規定範圍閾值的壓力容器的設計、製造、檢驗、測試和認證要求;官方 ASME BPVC 第 VIII 部分 解釋了這一範圍。.
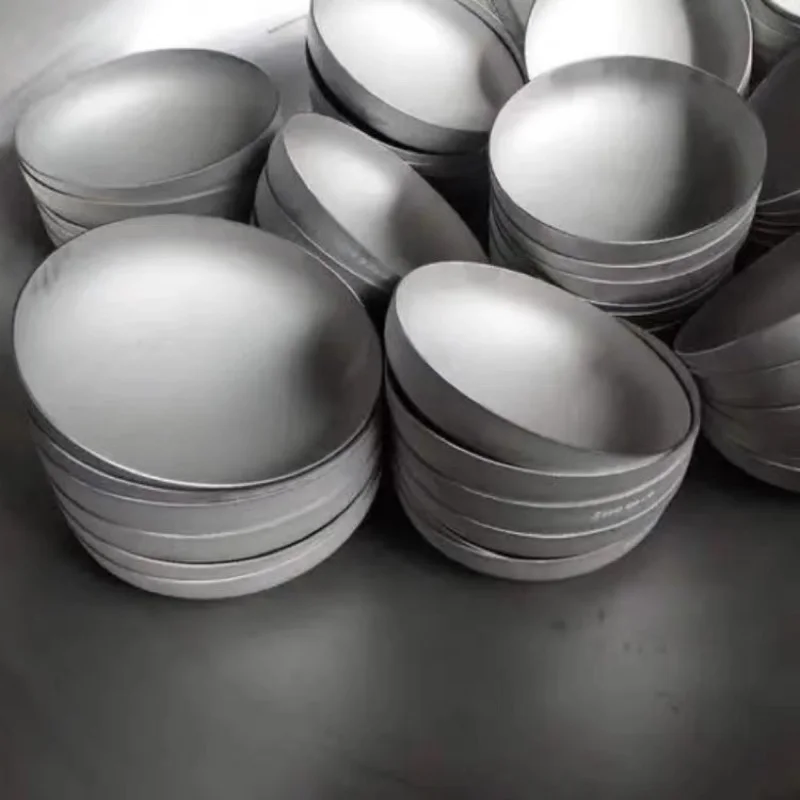
圖紙上必須標明的尺寸
- 成品直徑: 狀態 ID 或 OD 以及容差。.
- 冠半徑: 主要球形或成形中心輪廓。.
- 指關節半徑: 冠部與直法蘭之間的過渡部分。.
- 直法蘭: 可用於修整和焊接的圓柱形邊緣。.
- 整體深度: 修剪後,根據既定基準進行測量。.
- 標稱厚度和最小厚度: 區分起始板與所需成品最小尺寸。.
- 邊緣處理: 用於容器焊接的方形、斜面、錐形或機械加工。.
此外,也要說明封頭是必須裝入殼體內、套在殼體上,還是需要對齊以便對接焊接。直徑上即使幾毫米的誤差都可能導致代價高昂的返工。.
形成厚度變化
冷成型或熱成型都會重新分佈材料。拱頂和拱肩的厚度不一定與進料板材的厚度一致。拱肩尤其重要,因為它結合了曲率和成型應變。應根據設計要求指定最小成品厚度,然後讓製造商根據製程和預期減薄量選擇合適的進料板材。.
僅測量中心點是不夠的。合理的檢驗圖應涵蓋拱頂、過渡區和拱肩位置。如果需要腐蝕裕量,則應明確是否已包含在最終的最小尺寸中。.
毛坯尺寸和成型餘量
初始毛坯必須提供所需的展開表面以及用於夾持、修剪和應對工藝偏差的材料。僅基於成品直徑繪製的簡單圓弧太小。毛坯的精確展開取決於頭部輪廓、厚度、成型方法和車間經驗。.
對於單件零件,旋壓成型可以降低模具成本;沖壓成型適用於重複尺寸的零件;分段成形可能更適合較大直徑的零件。這些製程會造成不同的表面形貌和尺寸偏差。在收到零件的幾何形狀、材料、數量和表面光潔度要求後,請製造商提出合適的工藝方案。.
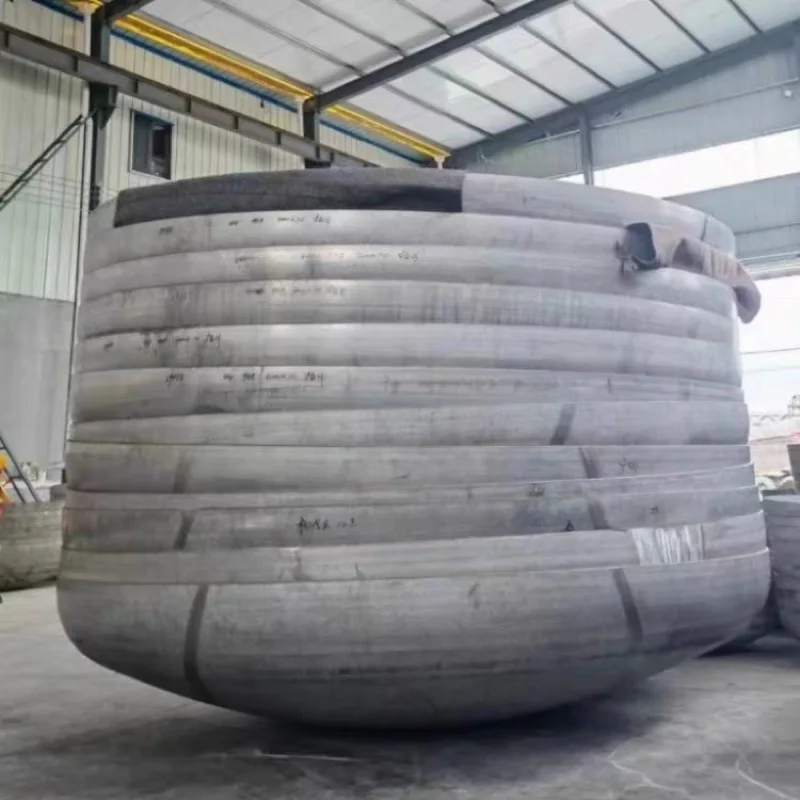
材料和焊接注意事項
304/304L 是通用不銹鋼儲槽的常用材質,而 316/316L 則常用於腐蝕性較強的環境。雙相不銹鋼、鎳合金、碳鋼和鋁材則需要各自獨特的成型和焊接過程。材質的選擇應基於容器的用途和設計,而非產品照片的亮度。.
當封頭由焊接鋼板製成時,應根據適用的規範和製造程序確定焊接的位置並進行品質鑑定。焊接處的成形會影響封頭的形狀和檢驗要求。對於不銹鋼封頭,應控制鐵污染,並根據使用要求規定酸洗、鈍化或最終表面處理製程。.
開口、噴嘴和加固
中心孔或噴嘴會改變應力場,可能需要加強。最佳確定時間是在成型之前,但製造順序取決於尺寸和工藝。需明確噴嘴中心線、突出部分、方向、焊接細節及檢驗要求。未經設計審查,切勿在應力集中區域設置開口。.
不應僅憑噴嘴直徑就要求主供應商進行加固。容器壓力、接頭效率、腐蝕裕量、材料性能和規範規定等因素都至關重要。.
檢驗和驗收
採購計畫可包括材料證書、外觀檢查、尺寸測量、厚度測量、表面檢驗和焊接無損檢測。壓力測試通常由已完成的容器進行,除非設計另有規定。.
定義輪廓公差、圓度偏差、邊緣平整度和允許的表面痕跡。表面光滑並不能取代幾何測量。.
詢價清單
| 類別 | 所需資訊 |
|---|---|
| 設計基礎 | 服務、壓力、溫度、規範版本和腐蝕裕量 |
| 幾何學 | 輪廓、內徑/外徑、冠圓弧半徑、關節圓弧半徑、深度和直法蘭 |
| 材料 | 等級、產品形式、證書和熱處理條件 |
| 厚度 | 成型後的起始名目值和/或最小值 |
| 邊緣/開口 | 修邊、倒角、噴嘴和焊接準備 |
| 品質保證 | 尺寸公差、無損檢測、表面處理和記錄 |
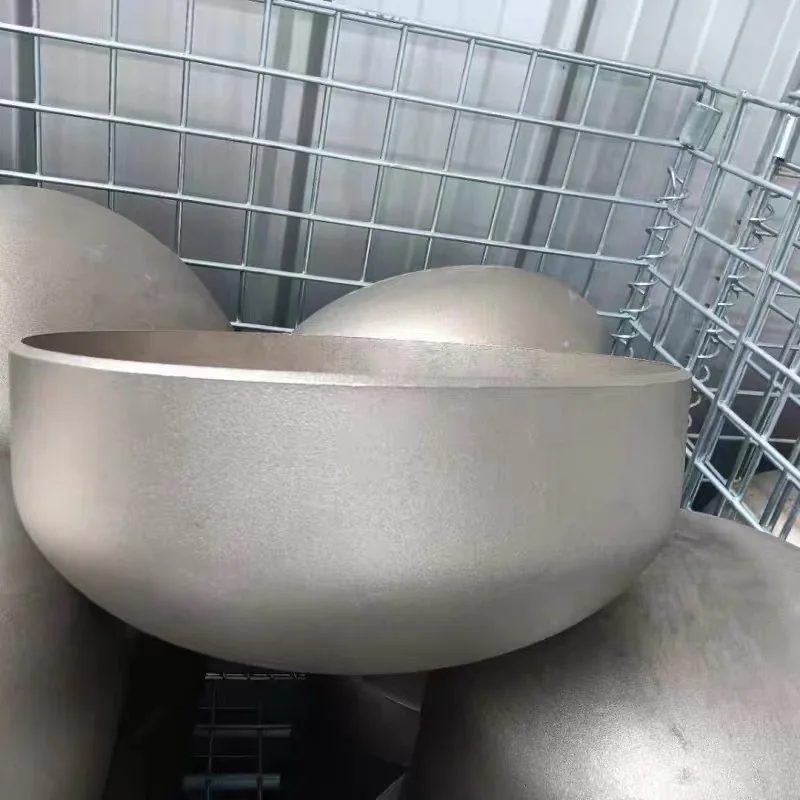
被拍攝者 AODSON 304不鏽鋼碟形罐頭 這些是實際成型的零件,可以根據圖紙進行客製化。僅憑外觀不應為其指定壓力等級。請透過以下方式發送成品幾何形狀、使用條件和數量: 申請表 進行可製造性審查。.