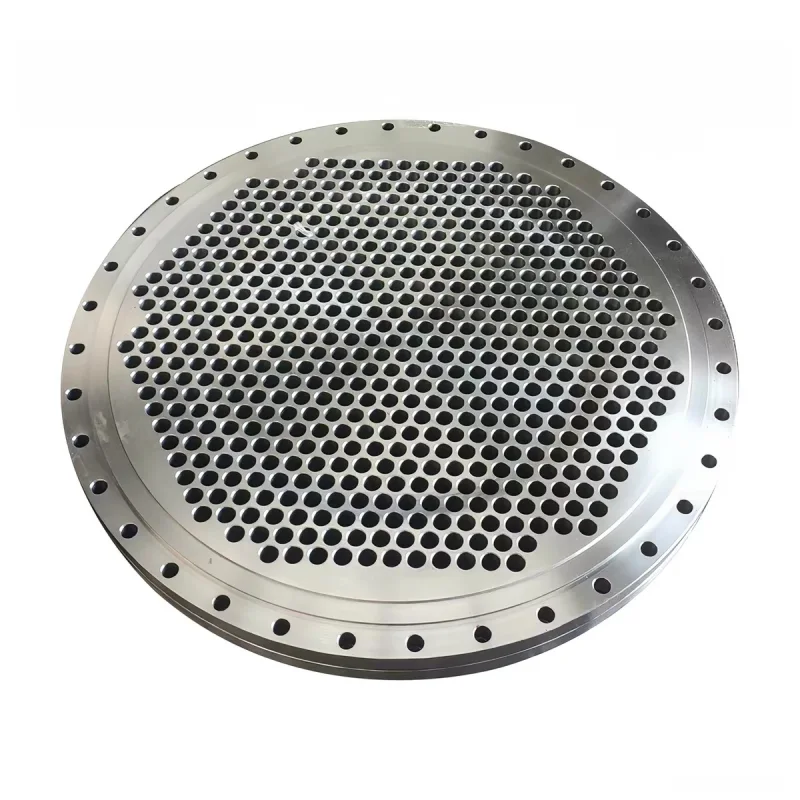
熱交換器管板不僅僅是一塊佈滿重複孔洞的板材。它不僅定位和支撐管子,還為每根管子與管板的連接提供接口,並構成工藝流程兩側的邊界。圖紙上的細微疏漏都可能影響管子的安裝、連接的完整性、檢查的便利性,甚至最終的熱交換器組裝。因此,採購人員在訂購加工件時,應依據已核准的熱交換器設計圖紙,而不僅僅是孔數。
本指南重點在於製造和採購 AODSON產品系列中所展示的不銹鋼管板. 負責熱交換器設計的工作人員必須確定整套設備的適用規範、壓力條件和驗收標準。
從熱交換器圖紙和設計基礎開始
加工開始前,買方應提供熱交換器類型、適用流體、設計壓力和溫度、腐蝕裕量(如適用)以及相關圖面版本。必須明確說明所需的規範或專案要求。 ASME 第 VIII 卷 UHX 部分的解釋針對相關殼管式熱交換器配置的管板設計進行了闡述;但該解釋不能取代經批准的計算或對所購管板的統一認證。
定義完整的孔型
管孔佈局需要基準系統、管數、孔徑及公差、中心距、排列方向以及每個省略或特殊孔的座標。週邊螺栓圓的定義應與管路排列分開。相鄰孔之間的剩餘材料通常稱為連接筋;熱交換器設計人員必須根據所選排列和負載檢查其最小值和邊緣距離。照片或通用鑽孔模板無法確定這些限制。
標明每個特徵的測量側。明確標示面方向、管材突出部分、點面、溝槽、凹槽、通道分隔位置、任何無管通道。這些細節使得圖紙無需依賴口頭解釋即可用於數控編程和檢測。
在最終確定孔的位置之前,先選擇管子與管板的連接方式。
管材脹接、焊接或二者的特定組合可能需要不同的孔表面處理、幾何形狀、預處理和檢驗方法。接頭的選擇取決於管材和板材的材料、洩漏需求、熱循環、壓力差和腐蝕環境。例如,Alleima 指出,高強度雙相鋼管在脹接過程中需要比普通奧氏體鋼管更大的力,其 SAF 2507 指南建議在高氯化物環境下焊接管-管-板接頭,以降低縫隙腐蝕的風險。這是針對特定材料的指導,並非適用於所有熱交換器的通用準則。
與熱交換器製造商商定實際的接頭製程。管板供應商不應僅根據客戶要求的管材外徑隨意設定孔徑公差或表面光潔度要求。
| 圖紙項目 | 為什麼這很重要 | 典型驗證 |
|---|---|---|
| 板材和熱識別 | 將加工零件與已批准的設計和腐蝕評估連結起來 | 材料證書和可追溯性記錄 |
| 厚度、平面度和基準面 | 控制堆疊、墊片密封和加工參考 | 根據圖紙進行尺寸檢驗 |
| 管孔直徑、位置和螺距 | 控制管路配合和已核准的佈局 | 依規定制定抽樣方案、量規或座標測量方法。 |
| 螺栓圓和周邊特徵 | 控制組件與外殼或通道的連接 | 位置和直徑檢查 |
| 孔的表面處理和邊緣狀況 | 影響插入和選擇的關節手術 | 目視和指定表面檢查 |
| 必修考試 | 超越維度定義接納 | 項目指定的無損檢測、洩漏或壓力記錄(如適用) |
規劃加工和檢驗流程
大型加工圖案需要穩定的基準策略和可控的鑽孔或鏜孔順序。應考慮刀具磨損、切屑清除和毛邊控制,尤其是在數百個孔必須保持尺寸和位置一致性的情況下。最終加工後,應檢查墊片端面和螺栓特徵,並在搬運和出口包裝過程中保護成品表面。檢驗計劃應區分關鍵特徵和常規尺寸,並明確生產前的抽樣或全面檢驗要求。
材料選擇也是服務分析的一部分。僅憑304、316或雙相不銹鋼標籤並不能證明其適用於含氯化物製程、特定溫度或特定管材。應記錄經批准的設計要求的確切牌號、產品形式和認證;同時審查管材和板材的兼容性、腐蝕暴露情況以及製造流程。
管板詢價單需要附帶哪些資料
- 已批准的二維圖紙,以及(如有)帶有版本控制的三維模型;
- 熱交換器類型、規範或項目規格和設計條件;
- 板材等級、厚度、直徑、熱追溯性和證書要求;
- 管徑、樣式、基準面、管孔公差及預期連接方式;
- 墊片表面、螺栓圓週、溝槽、特殊孔和表面要求;
- 檢驗、無損檢測、包裝、數量和交貨要求。
使用 AODSON的詢價單 提交已核准的圖面和驗收方案。 AODSON的 CNC加工能力 和 品質控制概述 為製造流程審查提供背景資訊。
Frequently asked questions
能否根據管材數量和外徑對管板進行報價?
僅作初步可行性探討。生產報價需要完整的孔型、板材幾何形狀、材料、連接方式和檢驗要求。
膨脹是否總是確保接頭完全密封不漏水?
沒有通用的答案。所選接頭必須符合熱交換器設計、使用條件、適用規範和已核准的程序。
經機械加工的管板能否證明熱交換器符合壓力規範?
不。規範符合性涉及設備的設計和組裝、材料記錄、製造和必要的檢驗。
技術參考資料
ASME 第 VIII 卷 UHX 部分中關於管板標準的描述 確定熱交換器設計範圍。 Alleima 的 SAF 2507 材料數據 討論了此特定合金的管材膨脹和高氯化物接頭注意事項。但兩份資料均未定義未指定AODSON部件的驗收標準。