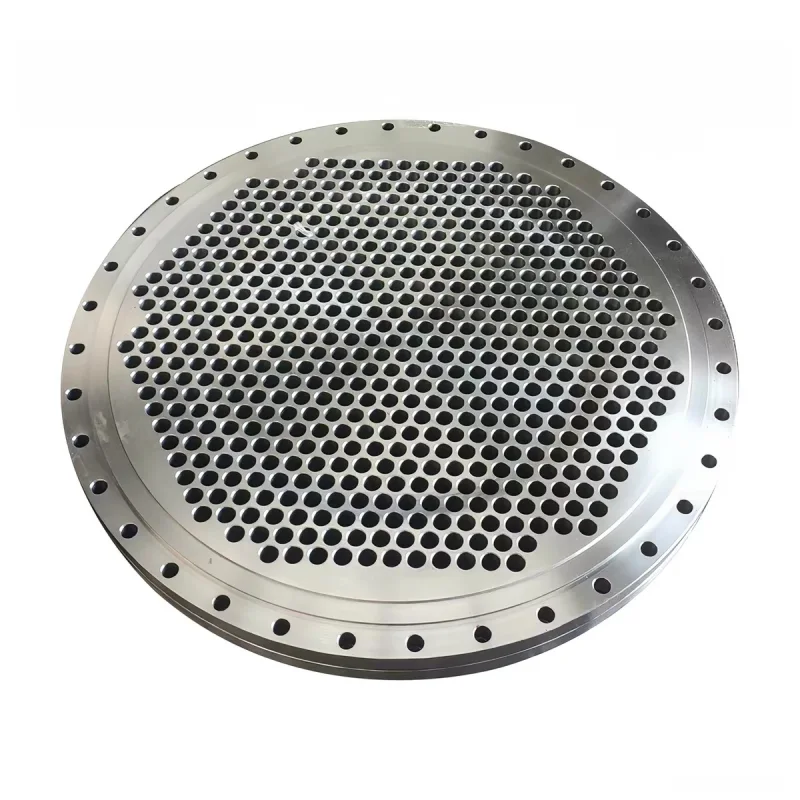
Una placa tubular de intercambiador de calor es más que una placa con orificios repetidos. Aloja y soporta los tubos, proporciona la interfaz para cada unión tubo-placa y forma parte del límite entre los lados del proceso. Una pequeña omisión en el plano puede afectar la inserción de los tubos, la integridad de la unión, el acceso para la inspección o el ensamblaje final del intercambiador. Por lo tanto, los compradores deben solicitar el componente mecanizado según un diseño de intercambiador aprobado, en lugar de basarse únicamente en el número de orificios.
Esta guía se centra en la fabricación y adquisición de los Las placas tubulares de acero inoxidable se muestran en la gama de productos de AODSON.. El diseñador responsable del intercambiador debe establecer el código aplicable, las condiciones de presión y los criterios de aceptación para el equipo completo.
Comience con el dibujo y las bases de diseño del intercambiador.
Antes de comenzar el mecanizado, el comprador debe proporcionar el tipo de intercambiador, los fluidos de servicio, la presión y temperatura de diseño, el margen de corrosión (cuando corresponda) y la revisión del plano correspondiente. El código o especificación del proyecto requerido debe indicarse explícitamente. La explicación publicada por ASME de la Sección VIII Parte UHX aborda el diseño de la placa tubular para las configuraciones de intercambiadores de carcasa y tubos pertinentes; no sustituye un cálculo aprobado ni una certificación general de la placa adquirida.
Defina el patrón completo de agujeros.
El diseño de los orificios para tubos requiere un sistema de referencia, el número de tubos, el diámetro y la tolerancia de los orificios, la distancia entre centros, la orientación del patrón y las coordenadas de cada orificio omitido o especial. El círculo de pernos periféricos debe definirse por separado del patrón de tubos. El material restante entre orificios adyacentes se denomina a menudo ligamento; el diseñador del intercambiador debe verificar su valor mínimo y las distancias al borde para el patrón y la carga seleccionados. Una fotografía o una plantilla de perforación genérica no pueden establecer estos límites.
Indique el lado desde el que se mide cada característica. Sea explícito sobre la orientación de la cara, la proyección del tubo, las caras de contacto, las ranuras, los huecos, la ubicación de las particiones de paso y cualquier carril libre de tubos. Estos detalles permiten utilizar el dibujo para la programación e inspección CNC sin depender de la interpretación verbal.
Seleccione la unión tubo-placa tubular antes de finalizar los agujeros.
La expansión de tubos, la soldadura o una combinación específica de ambas pueden requerir diferentes acabados de orificios, geometría, preparación e inspección. La elección de la junta depende de los materiales del tubo y la placa, los requisitos de estanqueidad, los ciclos térmicos, la presión diferencial y el entorno corrosivo. Por ejemplo, Alleima señala que los tubos dúplex de mayor resistencia requieren mayor fuerza durante la expansión que los tubos austeníticos comunes, y su guía SAF 2507 recomienda soldar las juntas tubo-placa en servicio con alto contenido de cloruros para reducir el riesgo de corrosión por hendidura. Esta es una guía específica para cada material, no una instrucción universal para todos los intercambiadores.
Acuerde el procedimiento de unión exacto con el fabricante del intercambiador. Un proveedor de placas tubulares no debe inventar una tolerancia de orificio o un acabado superficial basándose únicamente en el diámetro exterior del tubo solicitado.
| Elemento de dibujo | Por qué es importante | Verificación típica |
|---|---|---|
| Identificación del material y del calor de la placa | Conecta la pieza mecanizada con el diseño aprobado y la evaluación de corrosión. | Certificado de material y registro de trazabilidad |
| Espesor, planitud y caras de referencia | Apilamiento de controles, asiento de juntas y referencia de mecanizado | Inspección dimensional con respecto al dibujo. |
| Diámetro, posición y paso del orificio del tubo | Controla el ajuste del tubo y la disposición aprobada. | Plan de muestreo, medidores o medición de coordenadas según se especifique |
| Círculo de pernos y características periféricas | Controla el montaje en la carcasa o canal. | Comprobaciones de posición y diámetro |
| Acabado del agujero y estado del borde | Afecta a la inserción y al procedimiento articular elegido. | Inspecciones visuales y de superficie específicas |
| Exámenes obligatorios | Define la aceptación más allá de las dimensiones | Registros de END, fugas o presión especificados por el proyecto, cuando corresponda. |
Planificar la secuencia de mecanizado e inspección.
Los patrones de gran tamaño se benefician de una estrategia de referencia estable y una secuencia de perforación o mandrinado controlada. Considere el desgaste de la herramienta, la eliminación de virutas y el control de rebabas, especialmente cuando cientos de orificios deben mantener un tamaño y una posición uniformes. Inspeccione la superficie de la junta y las características de los pernos después del mecanizado final y proteja las superficies acabadas durante la manipulación y el embalaje para la exportación. El plan de inspección debe distinguir las características críticas de las dimensiones rutinarias e indicar el requisito de muestreo o inspección completa antes de la producción.
La selección de materiales también forma parte del análisis de servicio. Una etiqueta 304, 316 o dúplex por sí sola no garantiza la idoneidad para un proceso que contiene cloruros, una temperatura determinada o un material de tubo específico. Registre el grado exacto, la forma del producto y la certificación requerida por el diseño aprobado; revise conjuntamente la compatibilidad de tubos y láminas, la exposición a la corrosión y el procedimiento de fabricación.
Qué enviar con una solicitud de cotización para una placa de tubos
- Dibujo 2D aprobado y, cuando esté disponible, un modelo 3D con control de revisiones;
- tipo de intercambiador, código o especificación del proyecto y condiciones de diseño;
- Grado de la placa, espesor, diámetro, trazabilidad térmica y requisitos del certificado;
- Tamaño del tubo, patrón, punto de referencia, tolerancia del orificio del tubo y método de unión previsto;
- cara de la junta, círculo de pernos, ranuras, orificios especiales y requisitos de superficie;
- Inspección, ensayos no destructivos (END), embalaje, cantidad y requisitos de entrega.
Usar Formulario de solicitud de cotización de AODSON Presentar el plano aprobado y el plan de aceptación. AODSON Capacidad de mecanizado CNC y Descripción general del control de calidad Proporcionar contexto para la revisión de fabricación.
Preguntas frecuentes
¿Es posible cotizar una placa tubular a partir del número de tubos y su diámetro exterior?
Esto es solo un análisis preliminar de viabilidad. Para obtener un presupuesto de producción, se requiere el patrón completo de orificios, la geometría de la placa, el material, el método de unión y los requisitos de inspección.
¿La expansión siempre es suficiente para lograr una junta hermética?
No existe una respuesta universal. La junta seleccionada debe ajustarse al diseño del intercambiador, las condiciones de servicio, la especificación aplicable y el procedimiento aprobado.
¿Una placa tubular mecanizada demuestra que el intercambiador cumple con el código de presión?
No. El cumplimiento del código se refiere al equipo diseñado y ensamblado, sus registros de materiales, fabricación y exámenes requeridos.
Referencias técnicas
Descripción de ASME de los criterios de la placa tubular según la Sección VIII Parte UHX identifica el alcance del diseño del intercambiador. Datos del material SAF 2507 de Alleima Se analiza la expansión del tubo y las consideraciones sobre las juntas de alto contenido de cloruro para esa aleación en particular. Ninguna de las fuentes define los criterios de aceptación para un componente AODSON no especificado.