Service local, capacités mondiales.
Service local, capacités mondiales.
Informations techniques sur les matériaux métalliques, les procédés de fabrication, les tolérances, la corrosion et la conception des composants.
2026-05-26
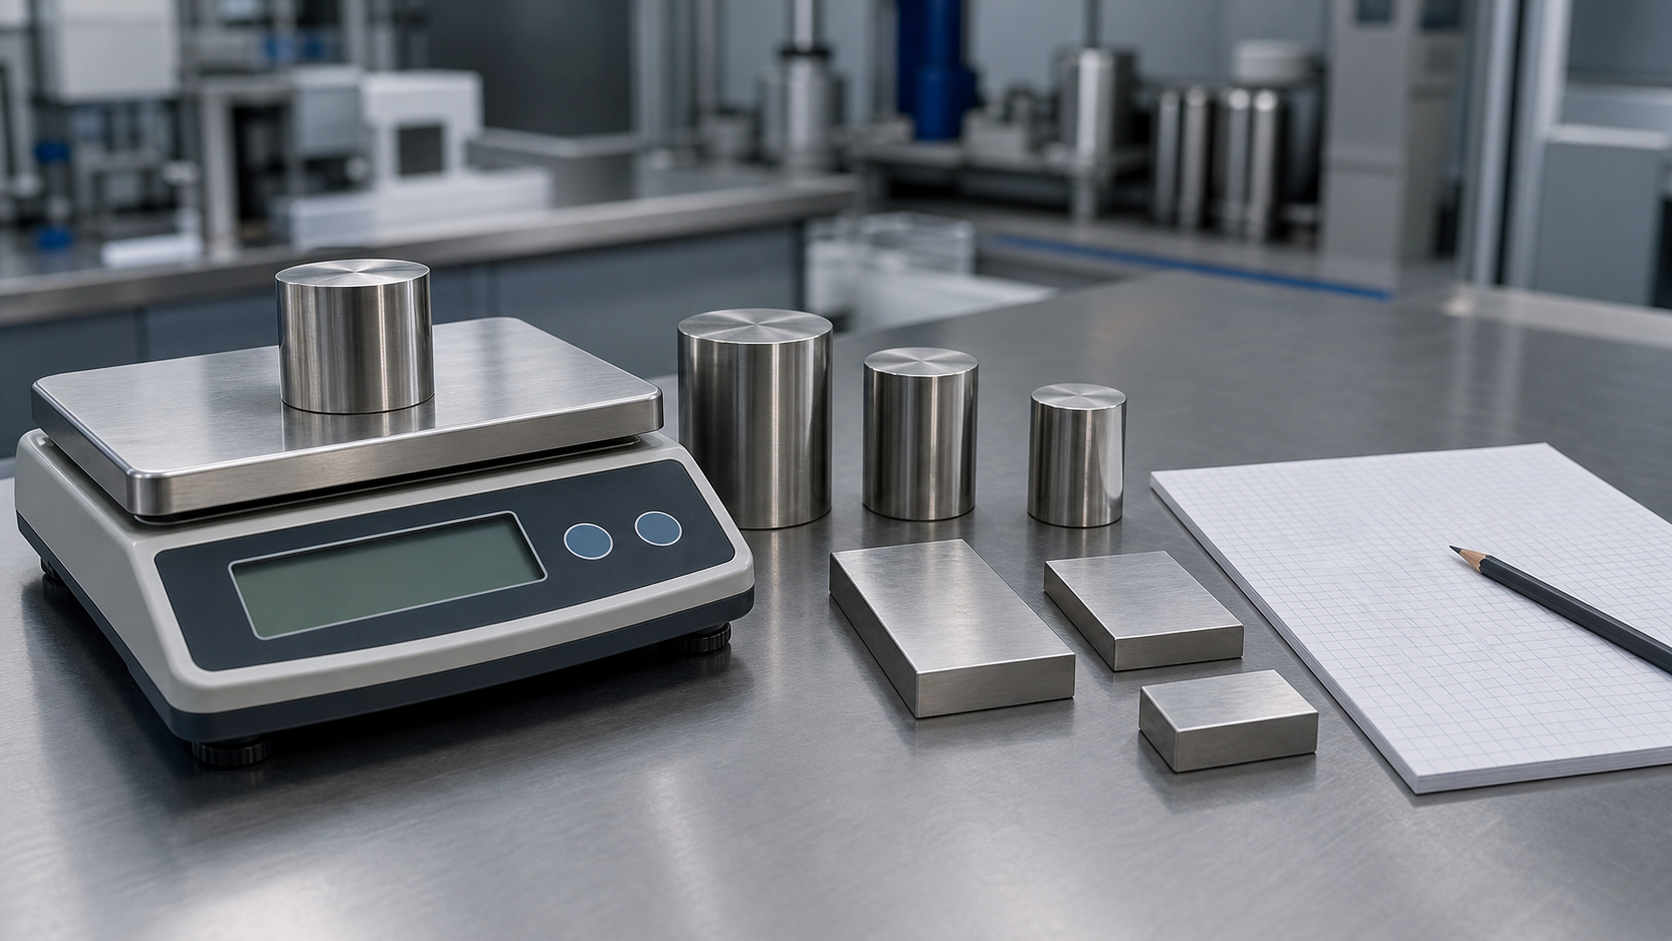
La densité est l'une des variables souvent négligées qui influencent chaque projet en acier inoxydable. Elle permet de déterminer le poids d'expédition d'un dessin, le poids d'un modèle de fonderie et les exigences de levage d'une paroi de réservoir. Cependant, l'utilisation d'une valeur générique pour chaque nuance d'acier inoxydable peut engendrer des erreurs évitables, notamment pour les grandes quantités ou lorsque le poids est un facteur commercial important. Ce guide propose un tableau pratique des densités de l'acier inoxydable, explique les différences entre les nuances et montre comment les ingénieurs et les acheteurs peuvent utiliser correctement la densité pour les tôles, les pièces usinées et les composants moulés à la cire perdue. La comparaison des masses d'acier inoxydable commence par une géométrie définie, une nuance connue et une valeur de densité appropriée. Transformer une estimation de poids en devis : pour une pièce en acier inoxydable sur mesure, le poids estimé n'est qu'un élément parmi d'autres dans le calcul du prix. L'outillage, les surépaisseurs d'usinage, les tolérances, la finition et la quantité commandée influent également sur le coût de fabrication. Envoyez un dessin 2D et un modèle 3D avec la nuance et la quantité requises pour comparer le moulage à la cire perdue et l'usinage CNC pour votre géométrie. Demandez un devis pour un composant sur mesure et précisez si le poids cible concerne l'ébauche de fonderie ou la pièce finie. Quelle est la densité de l'acier inoxydable ? La plupart des aciers inoxydables ont une densité comprise entre 7,7 et 8,0 g/cm³ environ, soit de 7 700 à 8 000 kg/m³. Les nuances austénitiques, comme les 304 et 316, se situent généralement dans la partie supérieure de cette plage, tandis que les nuances ferritiques et martensitiques sont généralement plus légères. Les nuances duplex se situent généralement entre les deux. La densité est la masse divisée par le volume. Il ne faut pas la confondre avec la résistance, la dureté ou la résistance à la corrosion. Une nuance de densité plus faible n'est pas automatiquement un meilleur matériau léger : ses propriétés mécaniques, sa tenue à la corrosion, sa méthode de fabrication et son coût global de cycle de vie restent les principaux critères de choix du matériau. Tableau des densités des aciers inoxydables par nuance. Les valeurs suivantes sont des valeurs nominales typiques à température ambiante ou proche de celle-ci (environ…).
2026-05-26
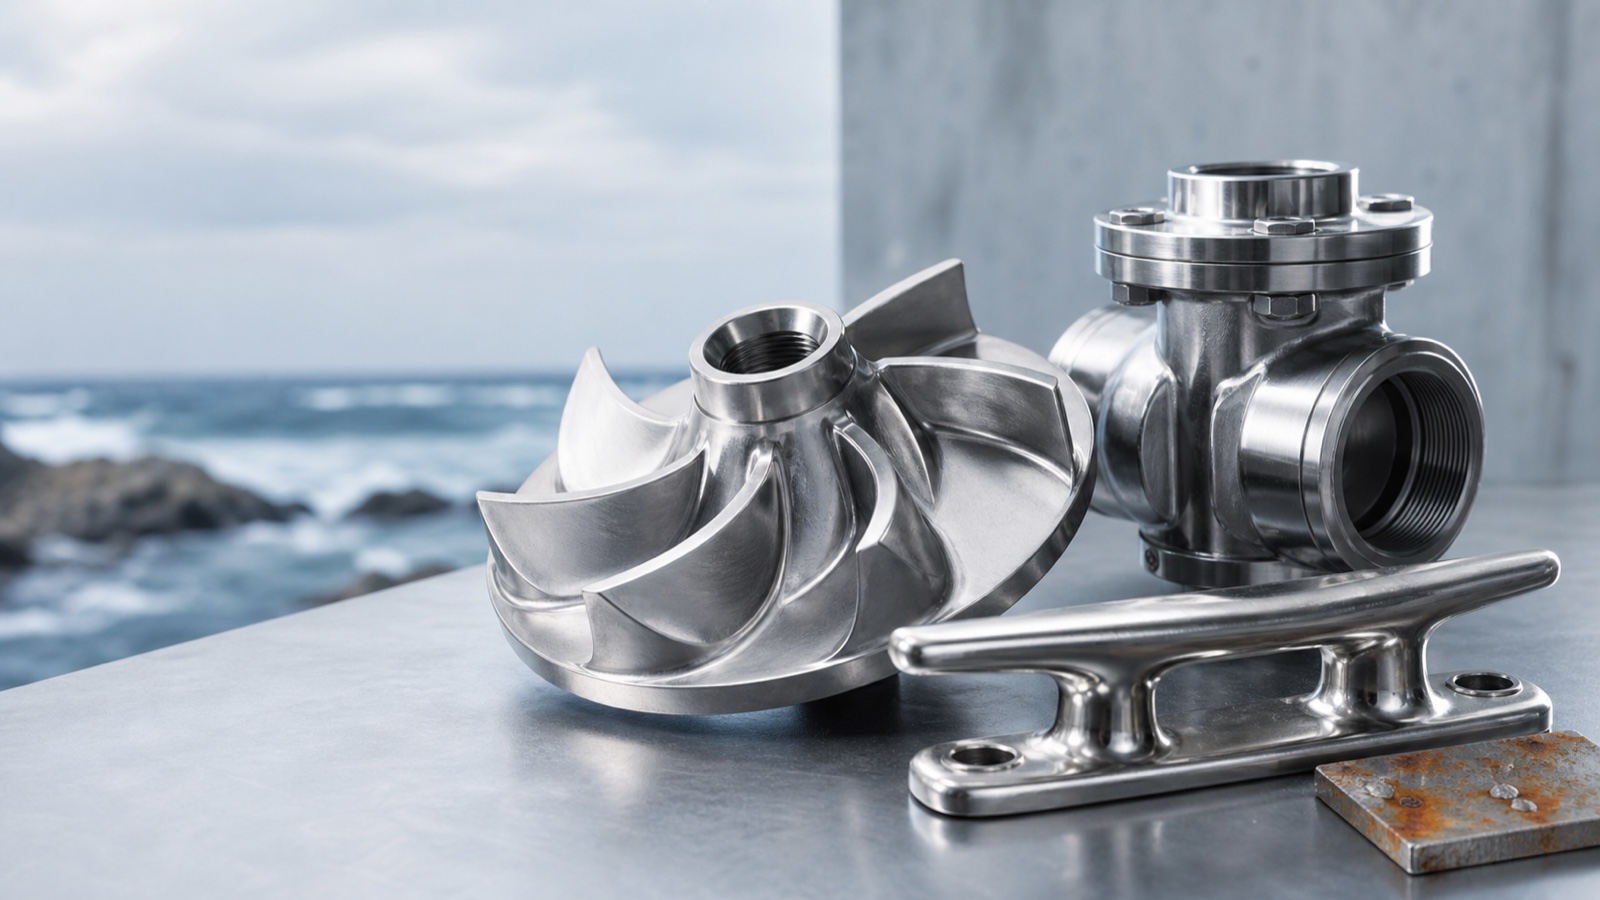
L’acier inoxydable est résistant à la corrosion, mais pas inaltérable. Découvrez les causes de la rouille, comparez les nuances 304, 316L et duplex selon l’environnement et prévenez les défaillances dues à la corrosion.
2026-05-25
Comparez les nuances de matériaux métalliques courantes selon les normes GB/T, ASTM/UNS/SAE, EN/DIN et JIS pour l'acier inoxydable, l'acier allié, l'aluminium, le cuivre, le titane et les alliages de nickel.
2026-05-25
Comparez les aciers inoxydables duplex 304 et 316L en termes de corrosion, de résistance et d'usure. Découvrez quand privilégier les aciers 2205 ou 2507.
2026-05-24
Explorez les matériaux de boulons en alliage haute température, notamment l'A-286, l'Inconel X-750, l'Inconel 718 et le Waspaloy, avec des conseils pratiques pour la sélection de fixations résistantes à la chaleur.
2026-05-23
Le moulage de précision, également appelé moulage à cire perdue ou moulage à cire perdue, est un procédé de mise en forme des métaux utilisé pour produire des pièces aux dimensions précises, aux surfaces propres et aux formes complexes, difficiles à réaliser par usinage classique ou moulage au sable. Il est largement utilisé pour l'acier inoxydable, l'acier au carbone, l'acier allié, l'aluminium, le laiton et d'autres métaux. L'avantage principal du moulage de précision est simple : il permet aux fabricants de transformer un modèle précis en une pièce métallique quasi-définitive. Cela se traduit par moins d'usinage, moins de gaspillage de matière et une meilleure homogénéité entre les pièces. Fonctionnement du moulage de précision : Le procédé commence par un modèle en cire. Ce modèle a la même forme que la pièce finale. Plusieurs modèles en cire sont souvent reliés à un système de canaux central pour former un arbre de coulée. Cet arbre est ensuite plongé dans une barbotine céramique et recouvert d'une fine couche de matériau réfractaire. Après la formation et le séchage de plusieurs couches, la coque céramique devient suffisamment résistante pour contenir le métal en fusion. La cire est alors fondue et extraite de la coque. C'est pourquoi ce procédé est souvent appelé moulage à cire perdue. La cavité en céramique vide est chauffée, puis du métal en fusion y est coulé. Après refroidissement, la coque en céramique est retirée, les pièces individuelles sont détachées de la grappe, puis nettoyées, traitées thermiquement, usinées et contrôlées selon les besoins. Pourquoi les fabricants utilisent-ils le moulage de précision ? Le moulage de précision est privilégié lorsqu’une pièce exige un bon équilibre entre complexité de forme, précision dimensionnelle et fiabilité mécanique. Comparé à de nombreuses autres méthodes de moulage, il permet d’obtenir des parois plus fines, des détails plus fins et des surfaces plus lisses. Il est particulièrement adapté aux pièces présentant des formes internes complexes, des profils courbes, des nervures, des bossages, des trous et autres caractéristiques qu’il serait coûteux d’usiner à partir d’un matériau massif. Pour les acheteurs, l’avantage ne se limite pas à la forme. Un processus de moulage de précision parfaitement maîtrisé…
2026-05-23
Lorsqu'on compare l'acier inoxydable 304 et l'acier inoxydable 316 pour une pièce réelle, le choix optimal dépend moins de l'apparence que de l'environnement d'utilisation. À première vue, les deux nuances semblent presque identiques, mais leurs performances peuvent différer considérablement lorsque la pièce est exposée aux chlorures, aux embruns salins, aux produits chimiques de nettoyage, à un risque de corrosion élevé ou à des contraintes budgétaires strictes. En résumé, l'acier inoxydable 304 est un choix pratique et économique pour les environnements industriels courants. L'acier inoxydable 316 contient du molybdène, ce qui lui confère une meilleure résistance à la corrosion par piqûres et à la corrosion caverneuse, notamment en milieu marin, chimique et riche en chlorures. Spécification de l'acier inoxydable 304 ou 316 pour une pièce sur mesure : pour l'approvisionnement, précisez la norme de matériau requise, la forme du produit ainsi que la dénomination courante de la nuance. Décrivez le fluide ou les produits chimiques de nettoyage, la température de service, la finition, les dimensions critiques et la quantité afin que l'étude de fabrication soit adaptée à la pièce. Explorez les possibilités offertes par le moulage de précision en acier inoxydable, la fabrication d'accastillage naval sur mesure ou la fabrication d'éléments architecturaux. Envoyez votre dessin pour une étude des matériaux et de la fabrication. Qu'est-ce que l'acier inoxydable 304 ? L'acier inoxydable 304 est le plus courant de la famille des aciers inoxydables de la série 300. Il contient généralement environ 181 % de chrome (TP3T) et 81 % de nickel (TP3T), ce qui explique pourquoi on le désigne souvent comme acier inoxydable 18/8. Cette composition confère au 304 une bonne résistance à la corrosion, un aspect propre et des performances fiables dans de nombreuses applications intérieures et extérieures modérées. Pour les pièces usinées, les composants moulés, les supports, les boîtiers, les pièces pour équipements alimentaires et la quincaillerie générale, le 304 est souvent le premier choix des ingénieurs. Il offre un excellent compromis entre disponibilité, facilité de fabrication et coût. Qu'est-ce que l'acier inoxydable 316 ? L'acier inoxydable 316 est également un acier inoxydable austénitique, mais il contient du molybdène en plus du chrome et du nickel. Cette teneur en molybdène est la principale raison pour laquelle le 316 offre de meilleures performances en présence de chlorures ou de produits chimiques agressifs. Si la pièce est destinée à être utilisée à proximité de l'eau de mer…
2026-05-19
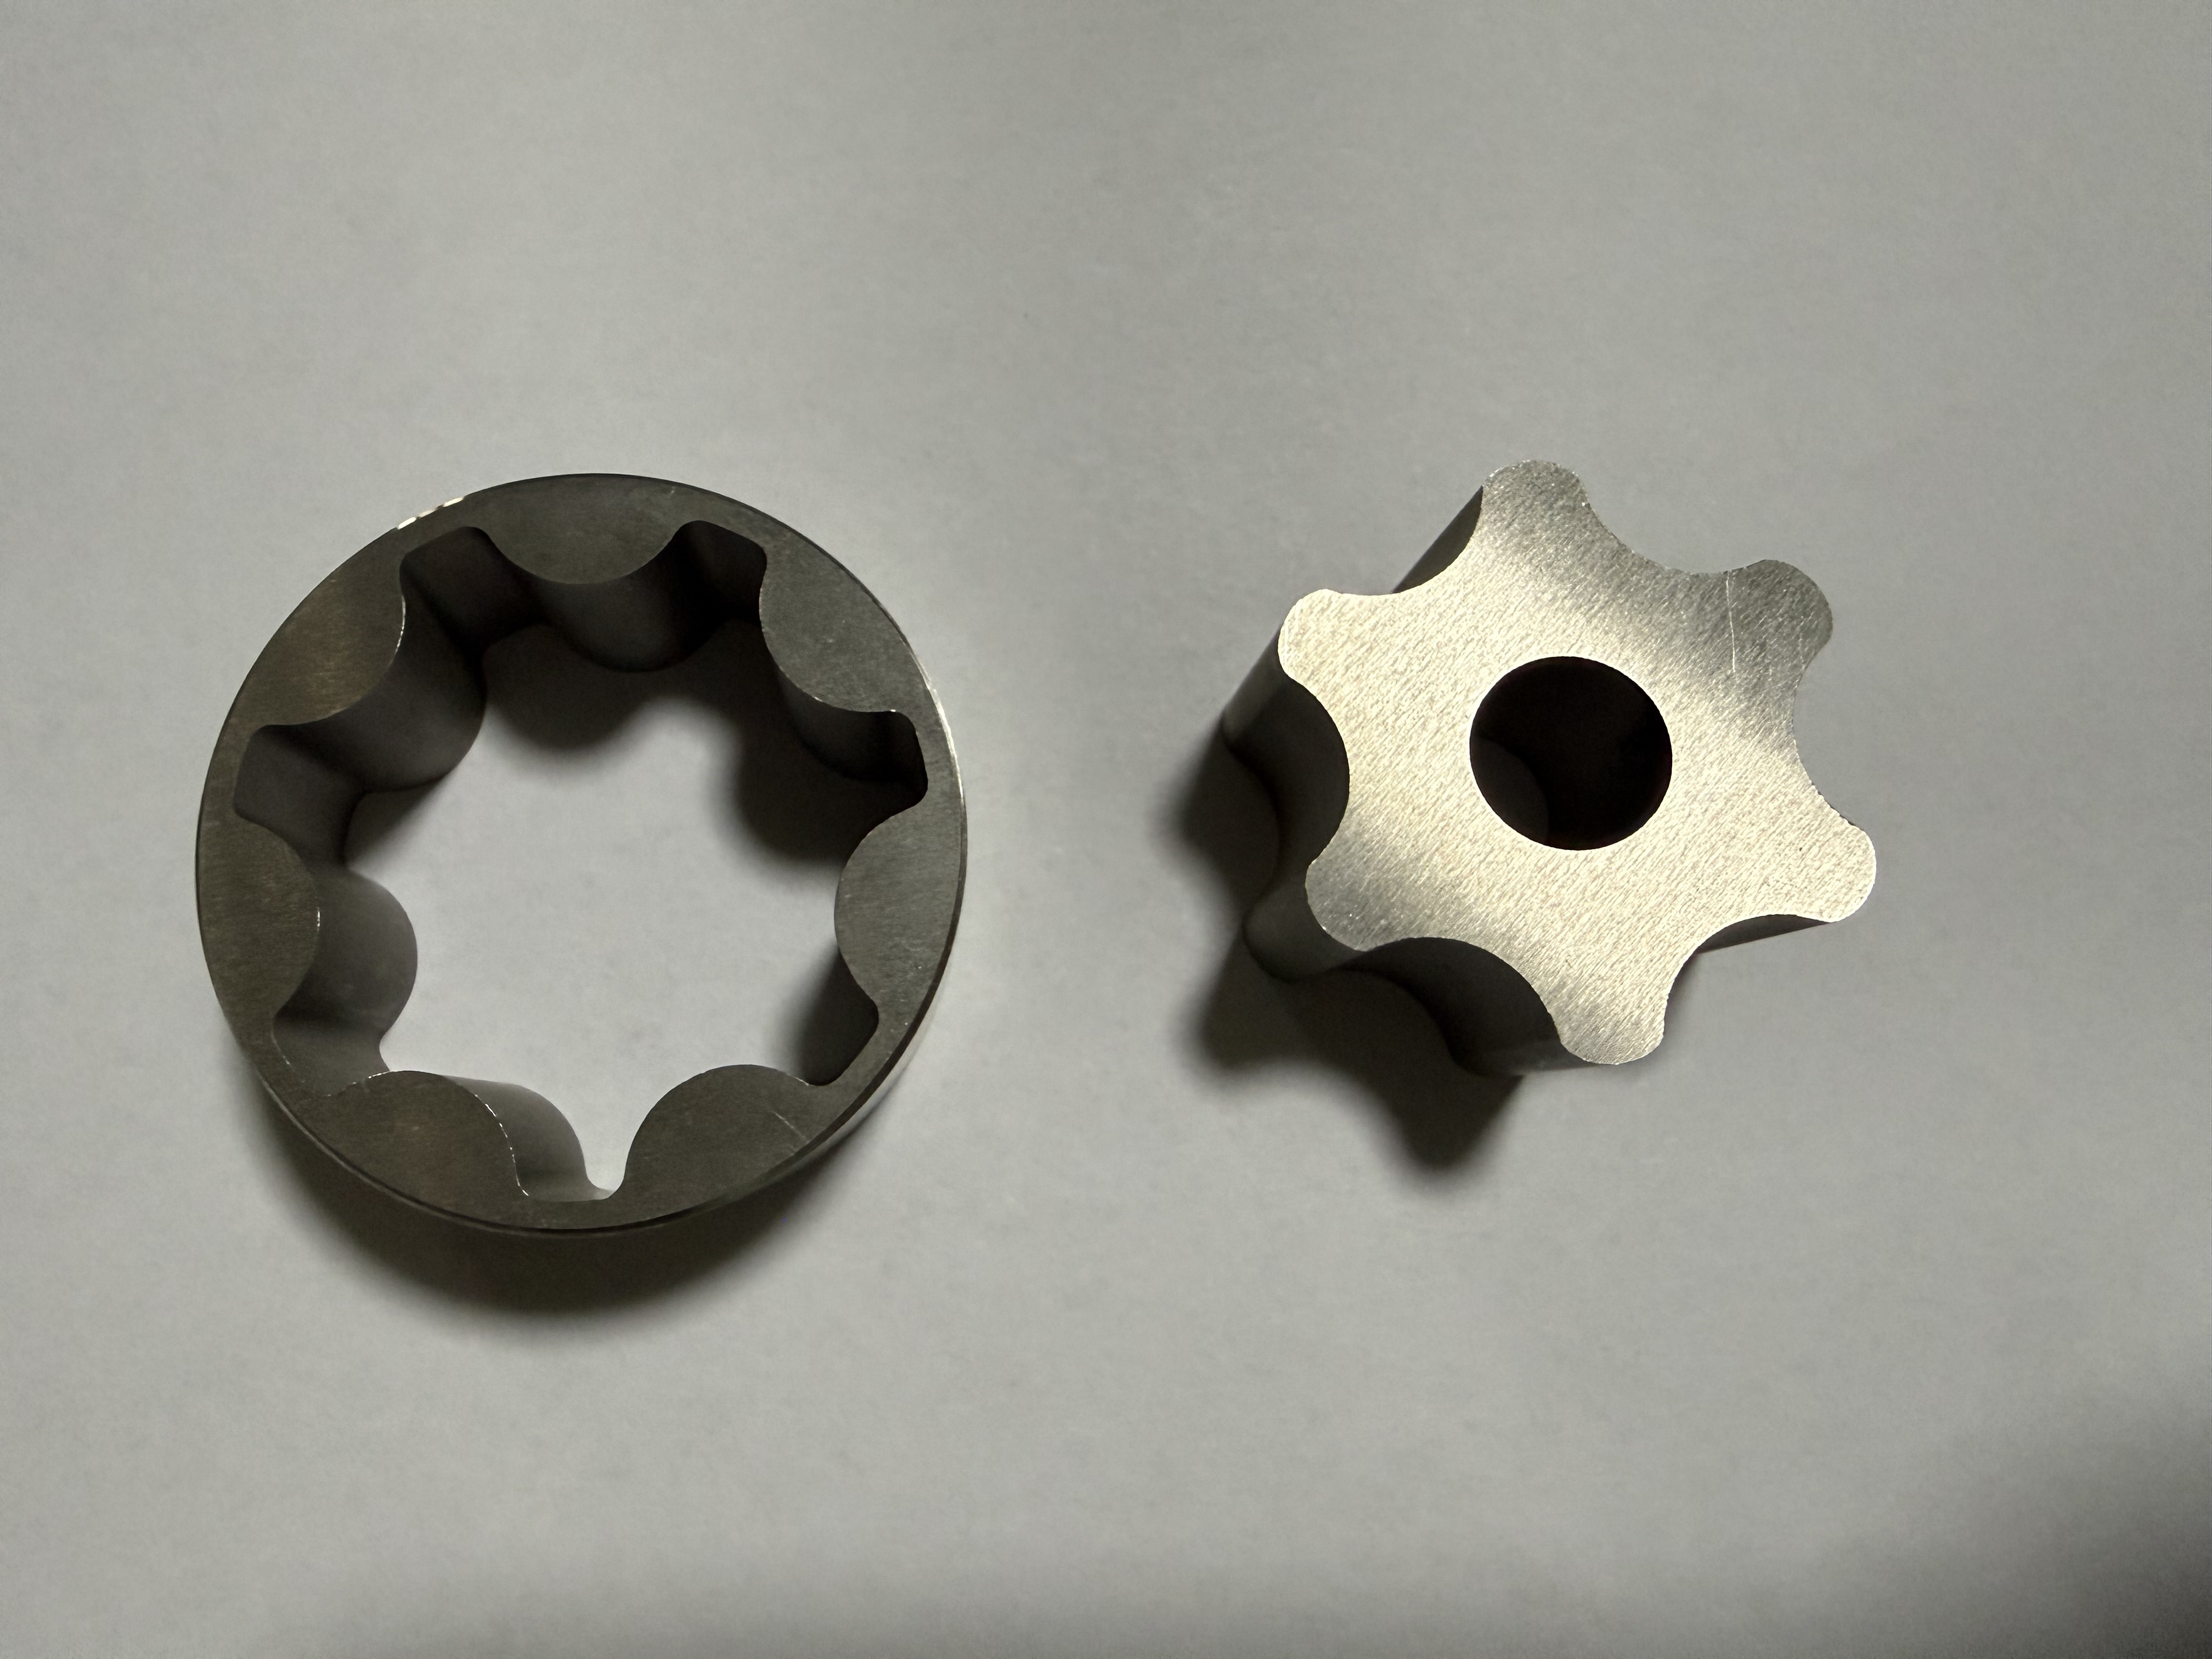
Les composants d'engrenages en acier inoxydable paraissent souvent simples de loin, mais le travail critique se situe à l'intérieur du profil de la dent, de l'alésage et du contour interne. Lorsque ces zones doivent être précises, lisses et uniformes, l'usinage par électroérosion à fil lent est l'une des méthodes les plus fiables pour obtenir la géométrie souhaitée sans forcer sur le matériau ni générer de fortes contraintes de coupe. Pour Aodson, l'électroérosion à fil est particulièrement utile pour les pièces en acier inoxydable où un profil interne net, un ajustement stable et une qualité d'arête reproductible sont essentiels. Le procédé utilise un fil fin en mouvement et une décharge électrique contrôlée pour enlever de la matière le long de la trajectoire programmée. Comme l'outil ne pousse pas contre la pièce comme un outil de coupe conventionnel, le profil final reste très proche de la conception CAO, même lorsque le composant présente des rainures étroites, de petits rayons ou des cavités internes profondes. Pourquoi les composants d'engrenages en acier inoxydable bénéficient-ils de l'électroérosion à fil lent ? L'acier inoxydable est robuste, résistant à la corrosion et durable, mais son usinage peut s'avérer complexe. La chaleur, l'écrouissage et la pression de l'outil peuvent affecter le contrôle dimensionnel lors de la coupe traditionnelle. L'électroérosion à fil lent contribue à réduire ces problèmes car la force de coupe est extrêmement faible et le fil suit le contour programmé avec une grande précision. Ce procédé convient parfaitement aux pièces d'engrenages, aux composants de pompes, aux pièces de transmission mécanique, aux pièces d'indexage et aux profils en acier inoxydable sur mesure nécessitant des surfaces d'accouplement précises. Les fenêtres internes des engrenages et les racines incurvées des dents peuvent être usinées directement, sans approximation par plusieurs passes de fraisage. Principaux avantages pour les profils d'engrenages de précision. Considérations relatives au procédé avant l'usinage : La réussite d'une pièce usinée par électroérosion à fil commence avant même la mise en marche de la machine. La nuance d'acier, l'épaisseur de l'ébauche, la position du trou de départ, la surépaisseur, la tolérance d'emboutissage et les exigences de finition de surface doivent être examinées conjointement. Pour les engrenages en acier inoxydable, la trajectoire d'usinage doit préserver le profil fonctionnel de la dent tout en laissant suffisamment de matière pour la finition, le cas échéant (polissage, etc.).
2026-05-15
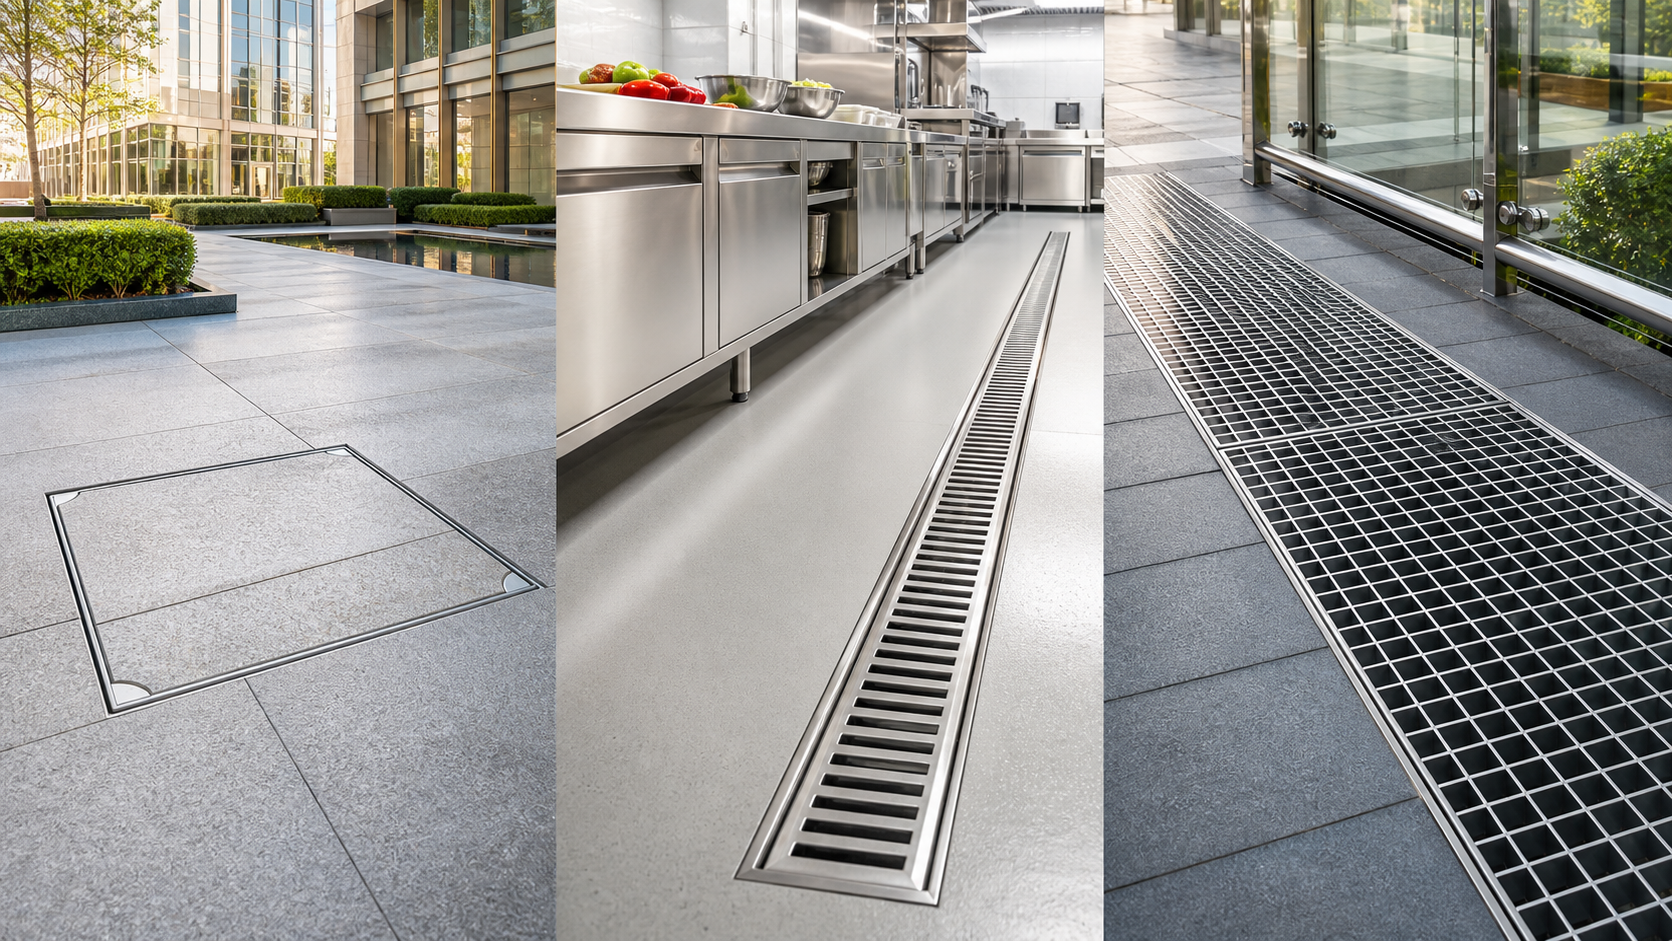
Découvrez les plaques d'égout encastrées en acier inoxydable, les caniveaux de drainage linéaires dissimulés et les caillebotis en acier inoxydable pour les sols commerciaux, industriels et architecturaux, y compris les scénarios d'application, les conseils de sélection et les méthodes d'installation.
2026-05-15
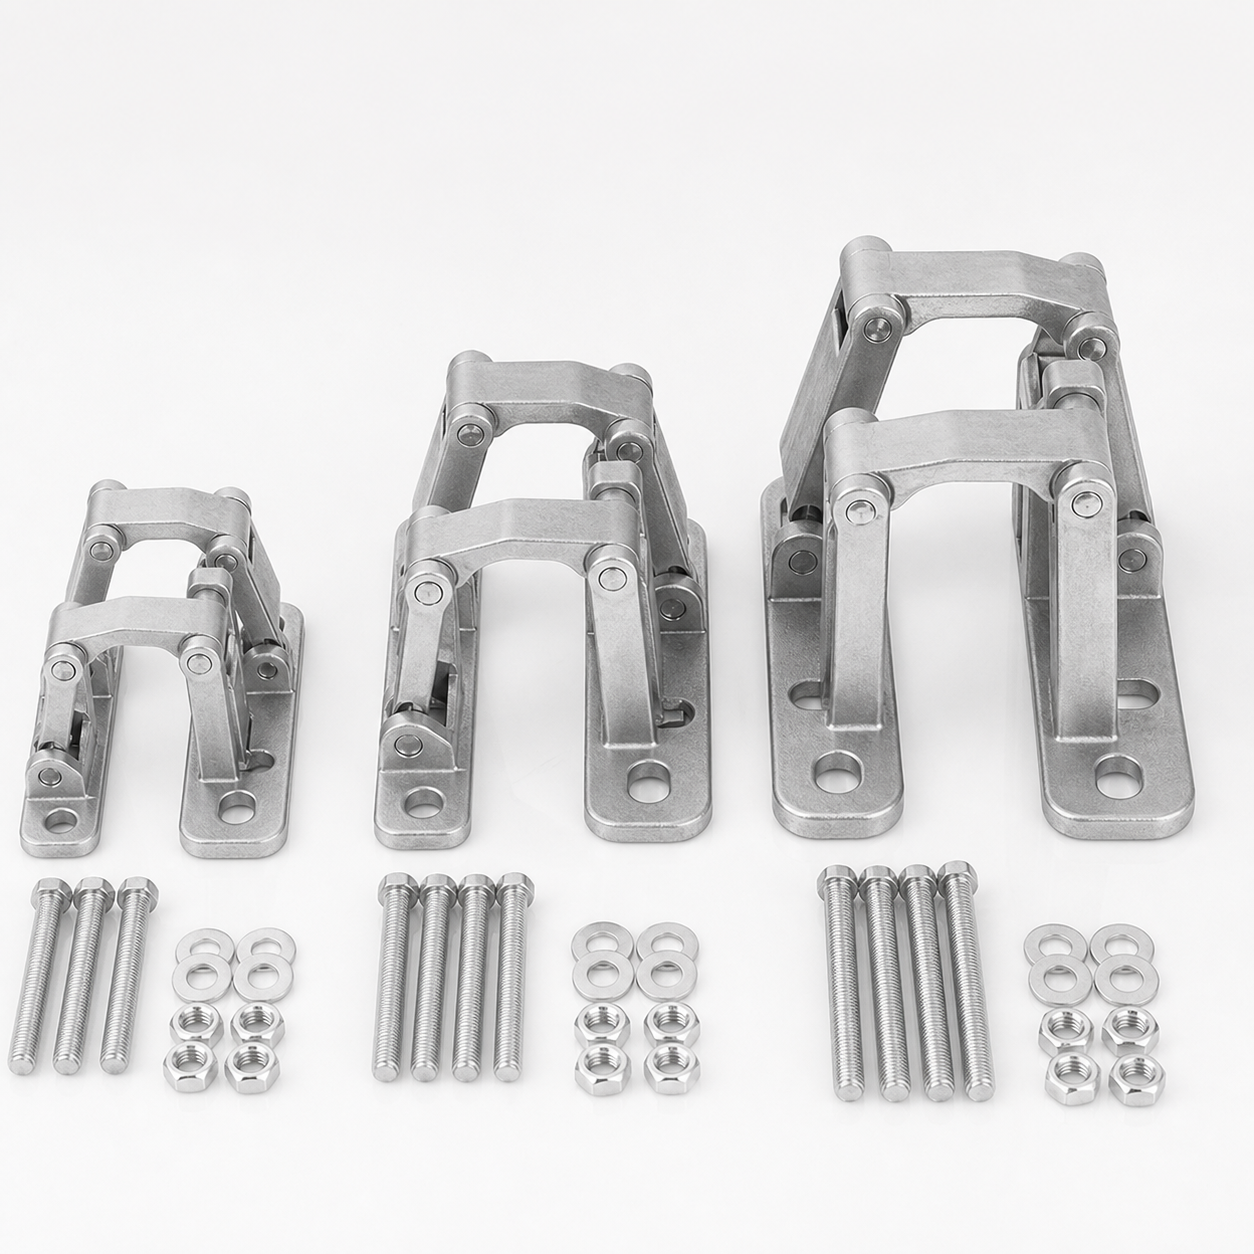
Pourquoi les charnières invisibles sont-elles importantes pour les portes architecturales modernes ? Dans les bâtiments commerciaux haut de gamme, les hôtels, les villas, les bureaux, les hôpitaux et les établissements publics, la quincaillerie des portes doit remplir bien plus que simplement ouvrir et fermer. Elle doit supporter des panneaux lourds, garantir un alignement précis, protéger la structure de la porte et préserver une esthétique architecturale épurée. C'est pourquoi de plus en plus d'entrepreneurs et de fabricants de portes optent pour des charnières invisibles. Une charnière invisible est installée à l'intérieur du vantail et du cadre de la porte, de sorte que son corps reste invisible lorsque la porte est fermée. Cela crée un aspect affleurant et minimaliste, tout en améliorant la sécurité, en réduisant les risques d'effraction et en permettant la réalisation de portes haut de gamme telles que les portes en marbre, les portes coupe-feu, les portes en bois, les portes métalliques et les panneaux architecturaux sur mesure. AODSON propose des solutions professionnelles de charnières invisibles pour les projets de portes exigeants, notamment les portes revêtues de marbre et les portes coupe-feu, où la robustesse, la précision et la fiabilité de l'installation sont essentielles. Charnières invisibles pour portes en marbre : Les portes en marbre sont visuellement impressionnantes, mais elles imposent également des exigences particulières en matière de quincaillerie de charnières. Les panneaux en pierre naturelle, en pierre composite et en marbre sont plus lourds que les portes intérieures standard. Ils nécessitent un support soigné pour éviter tout affaissement, fissure, dommage aux bords ou irrégularités au fil du temps. Pour les portes en marbre avec charnières invisibles, ces dernières doivent offrir les caractéristiques suivantes : Correctement sélectionnées et installées, les charnières invisibles AODSON permettent aux portes en marbre d'obtenir une apparence raffinée sans compromettre leur durabilité. Elles conviennent ainsi aux appartements de luxe, suites d'hôtel, halls d'immeubles de bureaux, clubs privés, salles d'exposition et projets résidentiels haut de gamme. Charnières invisibles pour portes coupe-feu : Les portes coupe-feu requièrent une quincaillerie garantissant sécurité, stabilité et conformité avec la conception du système de porte. Dans de nombreux bâtiments modernes, les concepteurs souhaitent que les portes coupe-feu soient discrètes et intégrées au mur, notamment dans les couloirs, les espaces publics et les espaces commerciaux. Une solution de charnière invisible pour porte coupe-feu permet d'atteindre cet objectif esthétique tout en assurant une fiabilité optimale…